润滑脂的选择与准备工作
6303轴承在涂抹润滑脂前,核心在于选对介质。该型号轴承通常采用深沟球结构,其内部游隙和接触应力决定了润滑脂需具备良好的极压抗磨性和氧化稳定性。工业现场常选用锂基脂或复合锂基脂,针入度多在180-220(0.1mm)之间,这类油脂能在高速旋转中保持油膜强度,同时防止因水分侵入导致的锈蚀。准备阶段需清理轴承表面,确保无旧油脂残留、灰尘或金属碎屑,任何杂质混入都会加速滚道磨损,导致早期失效。
清洁工作需使用专用清洗剂或无水乙醇,配合无绒布进行细致擦拭。对于拆卸后的轴承,若发现保持架变形或滚珠表面有剥落痕迹,应立即停止润滑作业并进行更换,因为受损部件无法通过润滑恢复性能。环境控制同样关键,涂抹作业应在干燥、低尘的环境下进行,湿度过高会导致润滑脂吸水乳化,降低润滑效果,进而引发轴承温升过高甚至卡死。
定量填充与涂抹手法
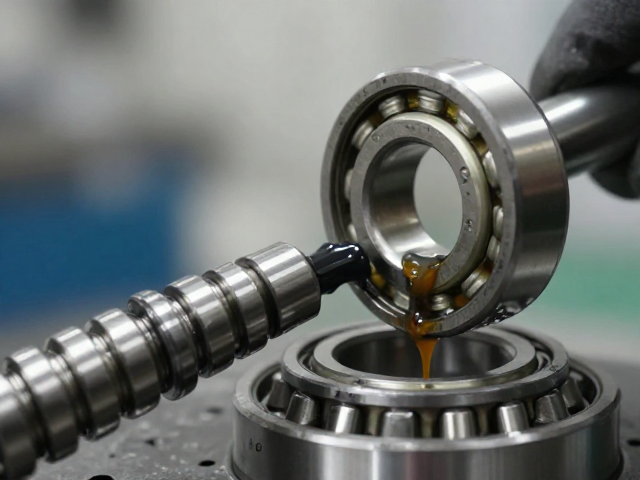
润滑脂的填充量需严格控制,过少会导致润滑不足引发干摩擦,过多则会引起搅拌热效应导致温度飙升。对于6303这类小型轴承,一般建议填充轴承内部自由空间的30%至50%。实际操作中,可将润滑脂挤入轴承外圈滚道与滚子之间,同时用手指轻轻转动内圈,使油脂均匀分布在各个滚动接触点。切忌将润滑脂强行塞满整个轴承腔体,这会阻碍散热并增加运转阻力。
涂抹过程中需借助专用工具提升均匀度,例如使用小刮刀将油脂填入保持架滚道中,再配合轴承加热器或油浴方式使油脂软化渗透。若采用手工涂抹,需确保手指或工具能触及每一个滚珠与内外圈的接触区域。对于带防尘盖的6303轴承,需注意防尘盖边缘的密封性,避免涂抹过量油脂溢出污染周边部件,同时也要防止润滑脂渗入非润滑区域造成阻力异常。
装配与运行初期监测
润滑脂涂抹完毕后,需进行静置渗透,通常建议等待15-30分钟,让油脂充分附着于金属表面并形成稳定的润滑膜。随后进行装配,装配时需确保轴承座孔和轴颈的清洁与精度符合公差要求,避免强行压入导致保持架变形或滚道压痕。装配过程中应保持轴承水平受力,防止倾斜安装导致润滑脂分布不均,进而引发偏磨和振动。
运行初期的监测是验证润滑效果的关键环节。启动设备后,应观察轴承温度变化,正常情况下,6303轴承在额定负载下的温升应控制在环境温度40℃以内,且稳定后温度波动不超过5℃。若发现温度迅速升高或伴随异常噪音,应立即停机检查,这可能是润滑脂过量、杂质混入或装配不当所致。定期记录运行数据,有助于预判润滑状态,及时调整维护策略。