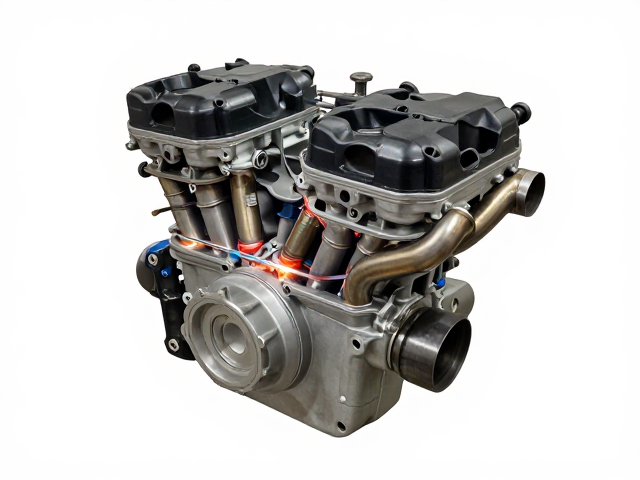
双缸发动机排气道结构特征与焊接难点
双缸发动机因拥有两个独立燃烧室,其排气系统通常采用2-1或1-2-1的汇流形式,这种设计使得排气道内部流道复杂,存在大量异形曲面与变径连接部。在制造过程中,排气歧管或排气头段常需通过焊接技术将多个铸件或锻件组合成型,其中焊口多位于高应力区与高温气流冲击区。传统焊接方式难以在狭窄空间内保证焊缝的一致性,极易产生未熔合、气孔或夹渣等缺陷,直接影响发动机的排气效率与结构强度。
精密焊接工艺的核心在于对热输入的精准控制与焊缝成形的稳定性。由于排气道材料多为耐热合金钢或不锈钢,其导热系数低且高温强度高,焊接时热影响区容易软化或脆化。若焊接参数设置不当,过大的热输入会导致晶粒粗大,降低材料疲劳极限;而过小的热输入则会引起焊接缺陷。因此,工艺解析需聚焦于如何通过自动化设备实现微米级的轨迹控制,确保每一处焊点都能达到预期的冶金结合质量。
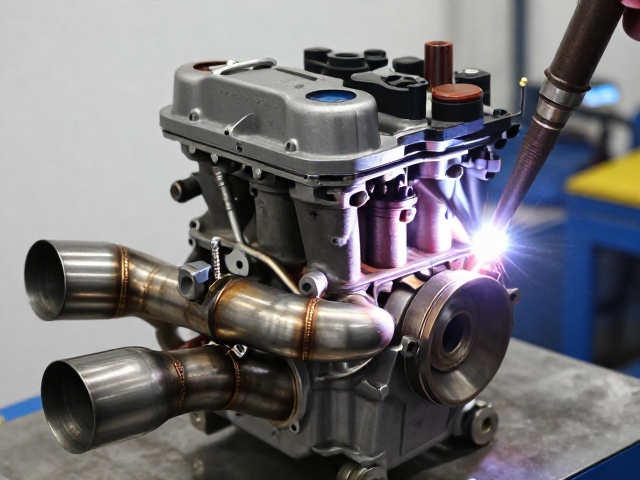
激光焊与TIG焊在排气道加工中的应用对比
激光焊接技术凭借高能量密度和极快的焊接速度,成为双缸发动机排气道精密连接的主流选择。在实际操作中,激光束可精确聚焦于微小区域,热影响区宽度通常控制在1毫米以内,有效减少了工件变形。对于双缸发动机排气歧管的薄壁管件拼接,激光焊能实现深熔透与窄焊缝,显著降低后续打磨工序的工作量。其自动化程度高,配合六轴机器人可实现复杂空间曲面的连续焊接,保证了批量生产中的尺寸一致性。
钨极氩弧焊(TIG)则在某些对焊缝外观要求较高或需填充大量焊材的场合中保留着独特优势。TIG焊接电弧稳定,熔池可见度高,便于操作人员实时监控焊缝成形,适合处理间隙较大或装配精度稍低的部件。然而,TIG焊接速度相对较慢,热输入密度低于激光焊,可能导致较大的热变形。在双缸发动机排气道应用中,TIG常用于焊接法兰连接部或厚壁结构,需配合高频脉冲功能以改善熔深均匀性,平衡生产效率与焊接质量。
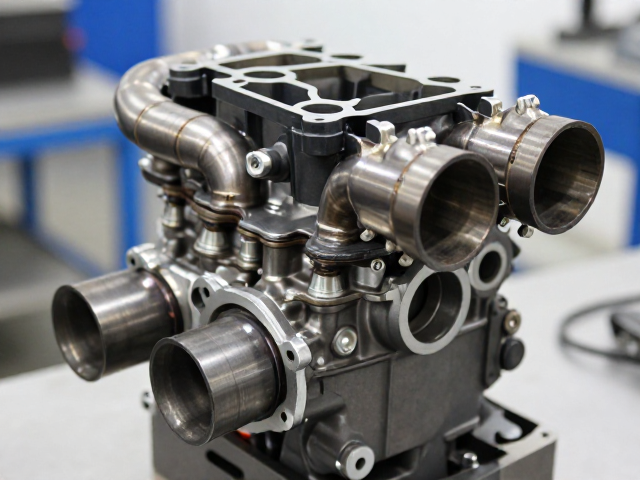
焊接参数优化与质量控制体系
焊接电流、电弧电压、焊接速度及保护气体流量是决定排气道焊接质量的四大核心参数。以常见的304不锈钢排气道为例,激光焊接时,功率密度需维持在10^5-10^7 W/cm^2区间,以确保形成稳定的匙孔效应,防止等离子体屏蔽效应干扰。保护气体通常选用高纯度氩气,流量控制在15-25 L/min,以彻底隔绝空气中的氧氮,避免焊缝氧化发黑及氮化脆化。实时监测系统需对电弧波形或激光反射信号进行反馈,动态调整参数以应对装配间隙波动。
质量控制体系需涵盖焊前清理、焊中监控及焊后检测全流程。焊前必须彻底清除坡口表面的油污、氧化皮及水分,防止气孔产生。焊后检测常采用渗透检测(PT)或射线检测(RT)来识别表面裂纹及内部缺陷。对于双缸发动机排气道,还需进行氦质谱检漏试验,确保在高压排气环境下无泄漏。此外,金相分析用于评估焊缝微观组织,确认无焊接裂纹、未焊透等宏观缺陷,确保材料性能满足发动机长期高温高振动的工况要求。
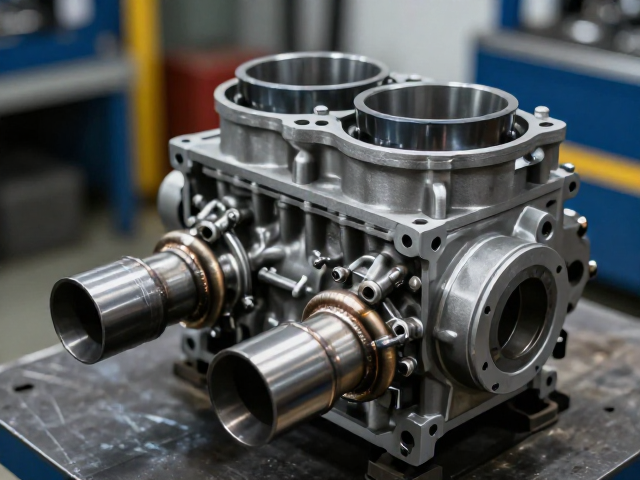
工艺对动力性能与耐用性的实际影响
精密焊接工艺直接关联发动机的排气背压与热管理效率。高质量的焊缝消除了因缺陷导致的气流湍流,使排气脉冲更顺畅地排出,有助于降低排气背压,提升发动机在高转速下的进气效率,从而释放更多动力。同时,均匀的焊缝热影响区避免了局部过热,减少了因热应力集中引发的早期开裂风险。在双缸发动机中,良好的排气流动特性还能优化涡轮迟滞(若配备涡轮增压),提升低速扭矩响应,改善整车驾驶体验。
耐用性方面,精密焊接显著提升了排气系统的抗疲劳寿命。双缸发动机排气道在运行中承受周期性热冲击与机械振动,焊缝若存在微观缺陷,极易成为裂纹源。通过优化工艺消除气孔和夹杂,提高了焊缝的致密度和力学性能,使其能抵抗高温蠕变和热疲劳。真实案例数据显示,采用激光精密焊接的排气歧管,在经过50,000公里以上的高温循环测试后,未发现因焊接部位失效导致的泄漏或断裂,验证了工艺对延长发动机核心部件使用寿命的关键作用。