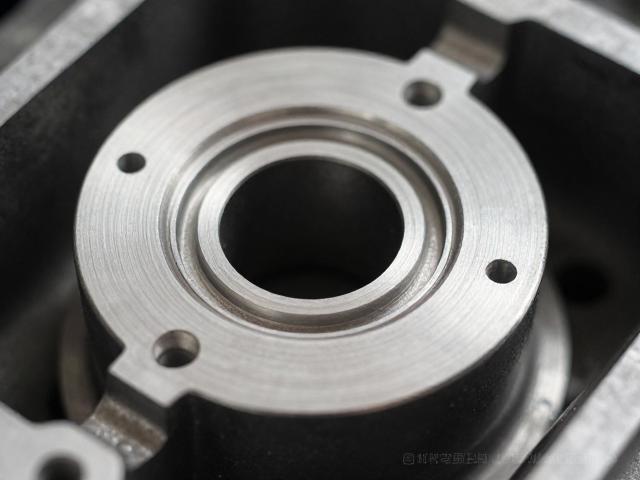
清洁介质的选择与预处理逻辑
缸筒清洁安装面的核心在于去除金属碎屑、旧密封件残留物以及运输过程中产生的微量锈蚀,这些污染物会直接导致密封失效或摩擦系数异常。工业维修标准中通常推荐使用无绒擦拭布配合高纯度异丙醇或专用清洗剂进行初步去污,避免使用含有强酸强碱或油性成分的溶剂,以防改变金属表面的微观结构或残留腐蚀性物质。对于经过精密加工的铝合金或铸铁缸体,需特别注意螺纹孔及密封台阶处的死角清理,此处极易积聚顽固油污,建议使用硬质塑料刷或铜刷进行辅助清洁,严禁使用钢丝刷以免划伤配合面。
预处理阶段还需关注环境的洁净度,操作应在无尘或低尘环境中进行,防止空气中的颗粒物沉降后附着在待安装表面。部分高要求场景下,会使用压缩空气对清洁后的表面进行吹扫,但需确保气源经过油水分离处理,避免引入二次污染。清洁后的表面应呈现均匀、无光泽的金属本色,若发现明显划痕或凹坑,需依据维修手册判断是否需要进行打磨修复或更换部件,因为微小的表面缺陷在高压环境下可能成为裂纹源或泄漏点。
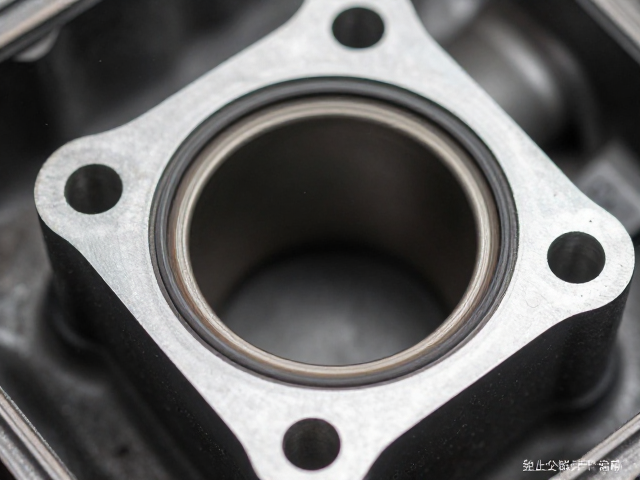
安装面的微观处理与密封配合
缸筒与发动机机体或端盖的接触面并非绝对平整,其表面粗糙度直接影响密封件的安装姿态和长期稳定性。在安装前,需定期校准研磨工具或使用专用刮刀对安装面进行微量修整,确保平面度符合原厂技术规范,通常要求误差控制在0.05毫米以内,具体数值需参照对应发动机型号的维修手册。对于带有定位销孔的安装面,需清除销孔内的毛刺,确保缸筒能够垂直、无应力地落入定位销,避免强行压入导致的偏载和密封面扭曲。
密封件的安装是确保缸压稳定的关键环节,O型圈或组合垫片在安装前需检查是否有老化、变形或切口损伤。涂抹适量的二硫化钼润滑脂或专用安装膏有助于减少安装过程中的摩擦损伤,并提升初始密封效果。安装时需保持密封圈处于自然舒展状态,严禁拉伸或扭曲,对于双唇密封件,需特别注意唇口方向,确保其朝向压力源一侧。缸筒放入时应平稳垂直下落,利用定位销引导,避免边缘磕碰密封槽或密封件。
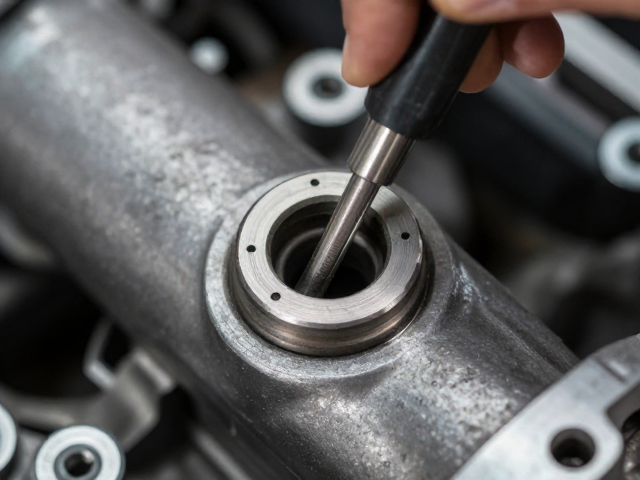
紧固力矩控制与应力分布管理
缸筒安装面的紧固过程必须遵循严格的力矩规范,不均匀的紧固力会导致缸体变形,进而破坏密封面的平行度,引发高压气体泄漏或润滑油渗漏。使用经过校准的扭矩扳手,按照从中心向四周交叉对称的顺序分次拧紧螺栓,通常分为预紧、终紧两个阶段,终紧力矩需严格依据发动机型号规定的数值执行,例如某些小型柴油机缸盖螺栓终紧力矩可能在80-120 N·m之间,具体数值必须查阅该机型官方维修手册。
紧固过程中需感受螺栓的旋转阻力,若出现异响或阻力骤增,应立即停止操作,检查螺纹是否受损或是否有异物卡滞,严禁通过强行增加力矩来弥补预紧力不足。对于多螺栓连接的缸筒,建议在完成所有螺栓终紧后,再次复查中心螺栓的力矩,防止因应力释放导致的松动。安装完成后,可轻轻敲击缸筒非密封区域,通过声音判断安装是否平稳,若声音沉闷且均匀,通常表明接触良好;若声音清脆或伴有杂音,可能存在局部悬空或偏斜,需拆解重新检查。
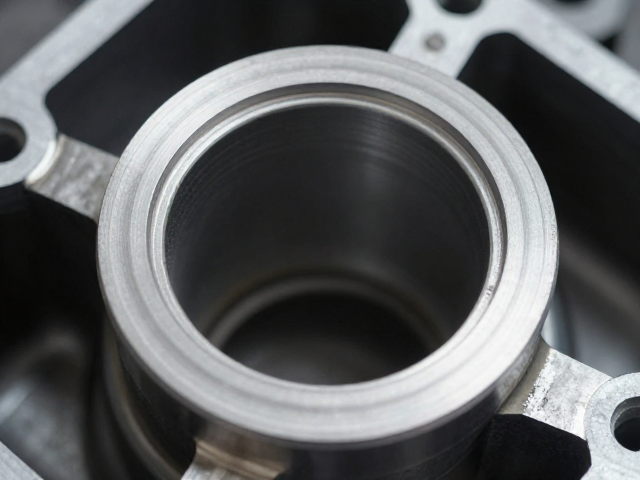
清洁度验证与最终状态确认
完成安装后,需对缸筒外部可见的安装面进行最终清洁度验证,确保无残留的清洁剂、润滑脂或金属碎屑附着在散热筋或外部结合面上。使用干净的无纺布擦拭结合面周围区域,检查是否有因紧固过程中挤出的密封脂溢出,溢出的密封脂应及时清理,避免其进入冷却水道或润滑油路,造成堵塞或污染。对于采用液压或气动测试的工况,在安装初期可进行低压通气或注水测试,观察结合面是否有渗漏迹象,确认无渗漏后方可进行高压工况下的运行。
最终确认步骤包括检查缸筒定位销是否完全到位,以及缸筒与相邻部件(如散热罩、管路支架)之间是否有干涉或接触。所有紧固件需加装防松垫片或涂抹螺纹锁固剂(如适用),以应对发动机运行时的振动环境。记录安装过程中的关键数据,如使用的螺栓力矩值、密封件批次号等,以便后续维护追溯。只有在确认所有安装步骤符合技术规范,且无视觉检查异常后,方可进行后续的管路连接和整机调试。