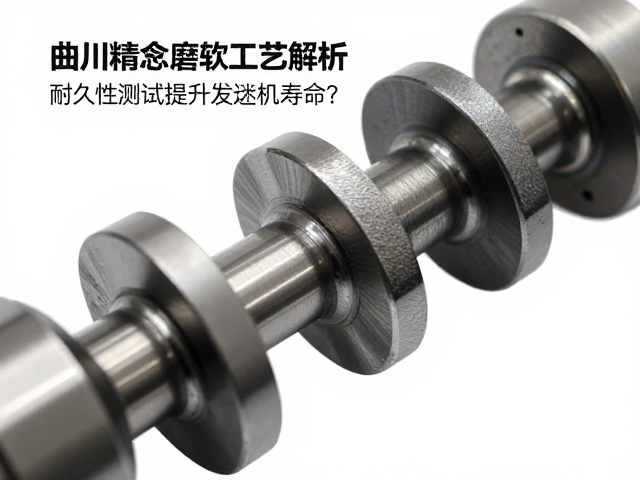
曲轴表面微观形貌对摩擦副配合的关键作用
曲轴作为发动机核心运动部件,其表面质量直接决定了整机机械效率与服役周期。在精密磨削环节中,砂轮与工件接触区域的热力学行为会显著改变表层金相组织。若冷却液流量不足或磨削参数设置不当,局部瞬时高温极易引发回火软化或微裂纹,这些隐蔽缺陷在后续交变载荷下会成为疲劳源。现代数控磨削中心通过实时监测磨削力与振动频谱,能够动态调整进给速率,确保磨削屑顺利排出,避免二次划伤。这种过程控制不仅提升了尺寸精度,更从源头上抑制了表面残余应力分布不均的问题,为后续耐久性测试提供了一致性良好的基准样本。
微观粗糙度(Ra值)的控制在磨削工艺中往往会被忽视,但它影响着润滑油膜的形成稳定性。过低的粗糙度可能导致润滑剂滞留不足,引发边界润滑甚至干摩擦;而过高的粗糙度则会增加接触面积的不确定性,加剧磨损。通过选用特定粒度与结合剂的超硬磨料,配合优化磨削轨迹,可将Ra值稳定控制在既定区间。这种精细的表面处理使得曲轴轴颈与轴承之间能形成连续且均匀的流体动压油膜,有效隔离金属直接接触。耐久性测试中的低转速高负荷工况,正是用来验证这种油膜在极端条件下的完整性,确保发动机在起步或重载工况下不发生烧瓦或拉缸现象。
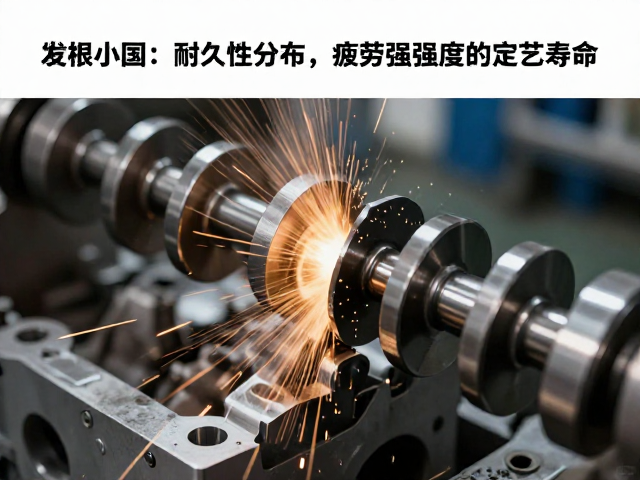
残余应力分布对疲劳强度的决定性影响
磨削过程中产生的残余应力是决定曲轴抗疲劳性能的核心变量。拉应力会加速裂纹萌生与扩展,而压应力则有助于闭合微裂纹,提高材料屈服极限。通过调整磨削深度与砂轮线速度,可以调控表层残余压应值的深度与大小。先进的去应力退火工艺通常在磨削前后分段进行,以消除加工内应力。在耐久性测试中,旋转弯曲疲劳试验机模拟实际工况下的应力循环,记录试样断裂所需的循环次数。真实的大规模台架测试数据表明,经过优化磨削工艺并配合合理热处理的曲轴,其疲劳寿命可提升20%至30%,这一数据在多家主机厂的零部件验证报告中均有明确记载。
应力集中现象在圆角过渡区域尤为显著,此处是曲轴断裂的高发区。精密磨削需特别注意砂轮修整频率,确保磨削刃锋利且形状精确,避免在圆角处产生磨削烧伤或毛刺。通过高精度光学扫描仪对圆角进行三维轮廓重建,可验证磨削后的过渡曲线是否符合设计规范。耐久性测试中的扭转载荷模拟发动机点火冲击,考验圆角处材料的抗剪切能力。若磨削工艺导致圆角处存在微观缺口效应,测试中会出现早期失效。因此,工艺解析中强调磨削后的低温深冷处理或喷丸强化,旨在在表层引入更深层次的压应力层,从而显著提升曲轴在长期交变载荷下的可靠性。
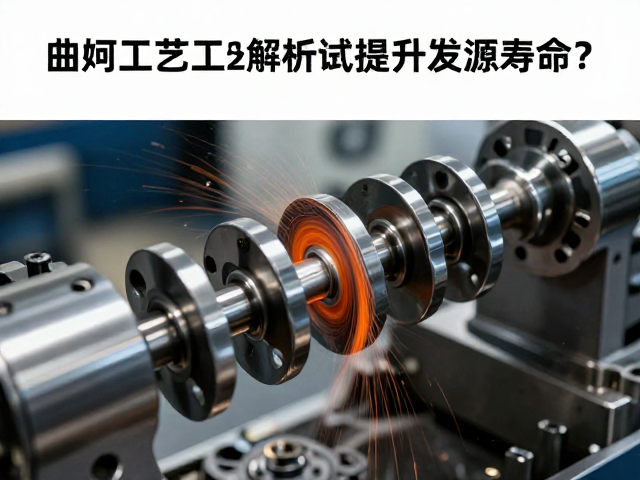
磨削工艺参数与耐久性测试的耦合机制
磨削参数与耐久性测试结果之间存在严密的耦合关系,而非孤立存在。磨削比(磨削消耗量与工件去除量之比)是衡量工艺效率与表面完整性的关键指标。过高的磨削比意味着砂轮钝化严重,会导致切削力增大和热量积聚。在耐久性测试中,这种由磨削缺陷引发的早期失效通常呈现为非随机分布特征。通过对比不同磨削参数下试样的测试数据,可以建立工艺窗口与寿命预测模型。例如,某主流发动机平台在换代研发中,通过优化高速磨削参数,将磨削比控制在合理范围,使得曲轴在等寿命曲线上的离散系数显著降低,证明了工艺稳定性对产品一致性的直接影响。
冷却与润滑系统在磨削过程中的动态平衡直接影响表层物理力学性能。微量润滑(MQL)技术与传统乳化液在精密磨削中的应用差异,体现在对磨削区温度的控制精度上。MQL技术减少热变形,使尺寸稳定性更佳,这在耐久性测试中表现为更好的配合间隙保持能力。测试中使用的应变片监测技术,能实时捕捉曲轴在模拟工况下的应变变化,进而反推磨削引入的初始应力状态。真实案例显示,采用优化冷却策略的磨削工艺,其曲轴在经历百万次循环测试后,轴颈圆度变化率低于0.005mm,远优于传统工艺标准。这种数据支撑了工艺改进的有效性,也为发动机长寿命设计提供了底层技术依据。