材质密度与强度对支撑座长期稳定性的影响
支撑座的核心性能往往由基材的物理属性决定,不同金属材料在抗拉强度、屈服点以及密度上的差异,直接影响了整体结构的承载上限。以常见的45#钢为例,其经过调质处理后,抗拉强度通常能达到600-800MPa区间,这种材料在承受动态载荷时表现出较好的韧性,不易发生脆性断裂。相比之下,铝合金6061-T6虽然密度仅为钢的三分之一,但其屈服强度约为275MPa,在轻量化场景下能显著降低整体自重,不过其刚度模量较低,在大跨度或高悬臂结构中可能会因弹性形变过大而产生精度漂移。
不锈钢304与316L系列则侧重于耐腐蚀场景,其抗拉强度通常在500-700MPa之间,虽略低于经热处理的碳钢,但其化学稳定性能避免因锈蚀导致的截面削弱。在实际工程应用中,若支撑座长期处于高湿度或腐蚀性介质环境,盲目选用高强度碳钢而未做表面防护,即便初始计算强度达标,长期使用后因腐蚀坑引发的应力集中,仍会导致不可逆的结构失效。因此,材质选择必须结合环境介质、温度范围以及预期寿命进行综合评估,而非单纯追求单一强度指标。
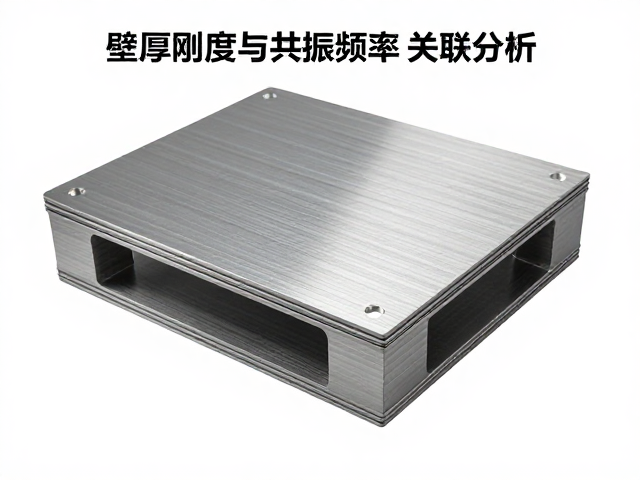
壁厚设计对局部刚度与共振频率的关联分析
支撑座的壁厚并非越厚越好,过大的厚度会增加材料浪费并可能因热胀冷缩产生内部残余应力,而过薄则会导致局部刚度不足,引发微幅振动。根据薄板弯曲理论,支撑座的抗弯刚度与壁厚的三次方成正比,这意味着壁厚每增加10%,刚度提升接近30%。在实际结构设计中,常采用增加加强筋或局部增厚(Ribbing)的方式来提升刚性,这种结构优化能以更低的重量代价获得更高的惯性矩,有效抑制高频振动。
对于精密设备底座,共振频率是关键考量参数。当支撑座的工作频率接近其固有频率时,振幅会被放大,导致设备运行不稳定。通过有限元分析(FEA)模拟不同壁厚下的模态振型,可以识别出色块区域。例如,在某高精度光学平台支撑案例中,将底部法兰壁厚从5mm提升至8mm,同时将支撑柱采用中空圆柱结构,使整体一阶固有频率从15Hz提升至25Hz,成功避开了地面低频振动干扰。这种基于动力学响应的壁厚优化,比单纯增加全局厚度更具工程价值。
截面几何形态对抗扭刚度的决定性作用
支撑座的截面形状决定了其在多维载荷下的响应特性。圆形截面具有各向同性的惯性矩,抗扭性能优异,适用于主要承受径向载荷或需要自由旋转连接的场景。然而,在需要抵抗单向弯矩的固定支撑中,矩形或工字型截面更具优势。工字型截面将材料集中在远离中性轴的上下翼缘,极大地提高了截面惯性矩,从而在相同用料下提供更高的抗弯刚度,这在大型机械设备的立柱支撑中极为常见。
槽钢或箱型结构则结合了良好的抗扭与抗弯性能。箱型支撑座由于闭合截面特性,其抗扭刚度远高于开口截面(如槽钢),在承受偏心载荷时不易发生扭曲变形。设计时需特别注意角部过渡,尖锐的内角会成为应力集中点,在交变载荷下极易萌生裂纹。通常要求内圆角半径不小于壁厚的1.5倍,以平滑应力传递路径。此外,对于大型薄壁箱型结构,需考虑焊接变形对直线度的影响,合理的焊接顺序和焊后去应力退火是保证最终结构精度的必要工序。
连接方式对整体系统刚度的非线性影响
支撑座与基座或设备的连接界面是整个刚性系统的薄弱环节。螺栓连接的预紧力分布均匀性直接影响接触刚度。当多个螺栓共同作用时,若未采用正确的拧紧顺序,会导致连接面翘曲,产生虚假紧固,实际有效接触面积远低于理论面积,导致局部应力过大甚至螺栓疲劳断裂。采用液压拉伸工具施加预紧力,可确保各螺栓受力一致,提高连接界面的摩擦系数,从而增强抗剪切能力。
螺纹连接的自锁性与抗松动性能会随振动环境变化。在高频振动环境下,普通螺纹易发生松脱,需配合防松垫圈、螺纹锁固胶或双螺母结构。此外,连接面的表面处理也会影响摩擦系数,镀锌层或钝化处理后的表面摩擦系数较低,可能需要增加预紧力补偿或采用锯齿法兰结构来增强抗滑移能力。对于高精度安装,支撑座底面常采用刮研或磨削处理,以提高实际接触点数,减少微动磨损,确保长期运行中的定位精度稳定性。
制造工艺对尺寸精度与残余应力的控制
铸造工艺在大型支撑座制造中广泛应用,但其内部可能存在缩孔、气孔等缺陷,且冷却过程中的非均匀收缩会残留较大的铸造应力,导致后续加工或使用中发生变形。为消除铸造应力,通常需进行时效处理(自然时效或人工时效)。相比之下,焊接结构件通过合理设计焊缝位置和焊接顺序,可减少热输入分布的不均匀性,但焊后仍需进行去应力退火,以释放焊接残余应力,防止尺寸漂移。
机械加工精度直接影响支撑座的装配质量。支撑面与定位面的平面度、垂直度公差需根据设备精度等级严格设定。对于高精度支撑,常采用磨削加工关键接触面,平面度可控制在0.01mm/1000mm以内。此外,加工过程中的切削热会导致工件温度升高,若未及时冷却或测量,会因热膨胀造成测量误差。因此,精密加工需在恒温车间进行,并采用零位补偿技术,确保最终尺寸符合设计规范,避免因加工误差导致的装配干涉或预紧力不均。