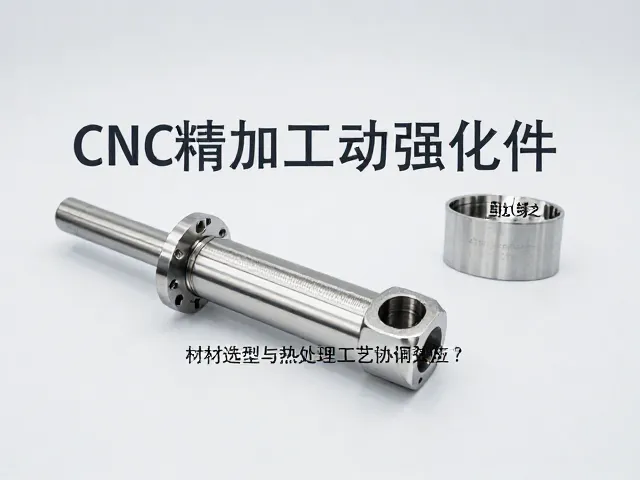
材料选型与热处理工艺的协同效应
制动强化件的性能基石在于材料本身的微观结构稳定性,通常选用经过严格成分控制的4140或4340合金钢作为基础基材。这类材料在经历固溶处理后,碳原子均匀分布在奥氏体晶格中,为后续的回火马氏体转变提供理想的前置条件。通过精确控制淬火介质的温度和流速,确保零件整体获得均匀的硬度分布,避免因局部应力集中导致的早期疲劳断裂。
热处理过程中的回火工艺直接决定了材料的韧性与强度的平衡点。对于承受高频冲击载荷的制动部件,二次回火能够消除残余奥氏体,析出细小的碳化物,从而提升材料的抗蠕变性能。这种微观组织的优化使得零件在长期高温环境下仍能保持几何形状的稳定性,防止因材料软化导致的制动力衰减,确保制动系统在全生命周期内的响应一致性。
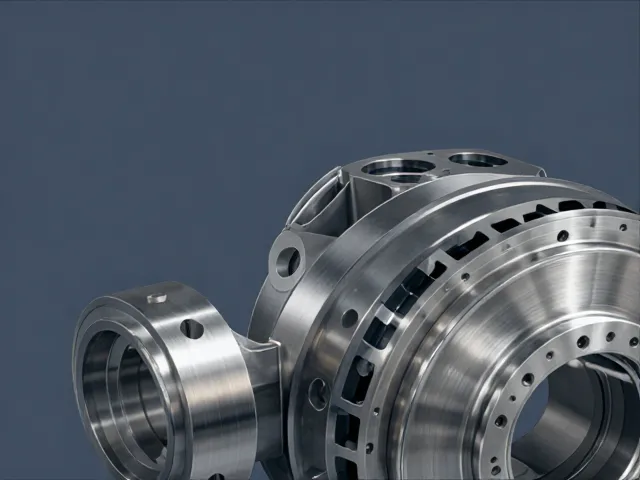
精密加工对摩擦副接触特性的影响
CNC精加工的核心优势在于对表面粗糙度的极致控制,制动盘或制动鼓的工作面通常要求达到Ra 0.4至Ra 0.8微米的光洁度标准。通过采用金刚石刀具进行微量切削,消除传统加工留下的微观波峰和波谷,使得制动片与制动盘之间的接触面积最大化。这种高精度的表面形态减少了初始磨合期的磨损,并提供了更稳定的摩擦系数,避免制动过程中的抖动和噪音。
加工过程中的切削参数优化对于保留材料表层完整性至关重要。较低的进给速度和严密的冷却液喷淋策略可以有效防止切削热引起的表层金相组织变化,避免产生微裂纹或硬化层。经过精加工的表面能够更有效地排出制动过程中产生的粉尘和热量,保持摩擦界面的清洁,从而在连续制动工况下维持恒定的摩擦效能,显著提升车辆的主动安全性。
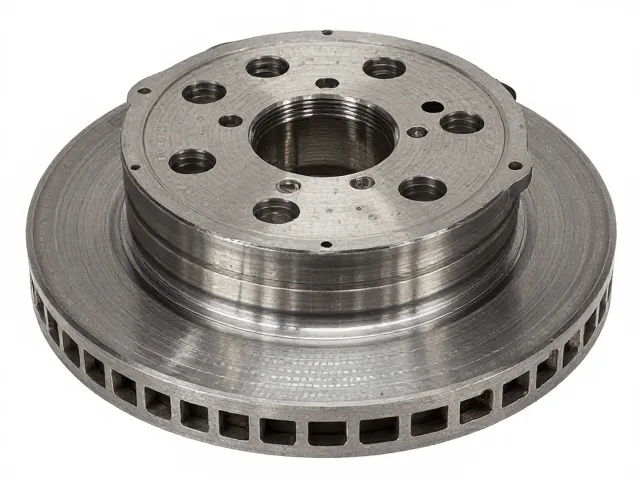
结构设计与散热效率的物理关联
制动强化件的热管理能力直接影响制动的持久性,现代设计倾向于在内部增加复杂的冷却通道或通风槽结构。这些结构通过流体力学优化,引导空气在制动过程中形成强制对流,迅速带走摩擦产生的热能。通过ANSYS等仿真软件对气流场进行模拟,调整散热筋的间距和角度,确保热量分布均匀,避免局部过热导致的热衰退现象。
几何形状的精密计算还体现在制动钳活塞推力的传递路径上。通过有限元分析优化支撑臂和连接点的厚度分布,消除应力集中点,确保液压或气压能够均匀作用于摩擦片。这种结构上的强化设计不仅提高了零件的刚性,减少了制动过程中的形变,还使得制动力矩的输出更加线性和平顺,提升了驾驶员对车辆制动行为的掌控感。
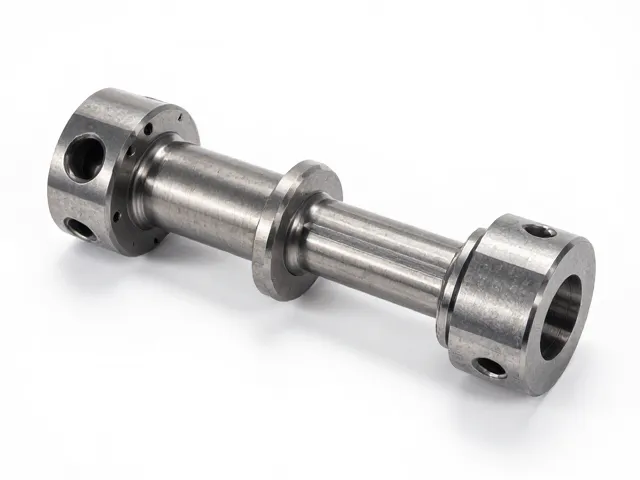
尺寸精度对制动响应速度的决定作用
制动系统的响应速度高度依赖于各组件间配合间隙的精确控制。CNC加工能够保证制动片导向销孔与制动钳支架之间达到微米级的同轴度,减少运动过程中的摩擦阻力。这种高精度的配合使得制动片能够迅速贴合制动盘,缩短从踩下制动踏板到产生实际制动力所需的时间,特别是在紧急制动场景下,缩短的响应距离意味着更高的安全性。
此外,制动盘安装面的平面度误差被严格控制在0.02毫米以内,确保了制动盘与轮毂法兰的紧密贴合。这种严密的配合消除了运转过程中的径向跳动,防止因振动导致的制动效能波动。高精度的加工公差使得制动系统在不同温度、湿度及负载条件下均能保持稳定的几何状态,从而提供可预测且一致的制动性能表现。