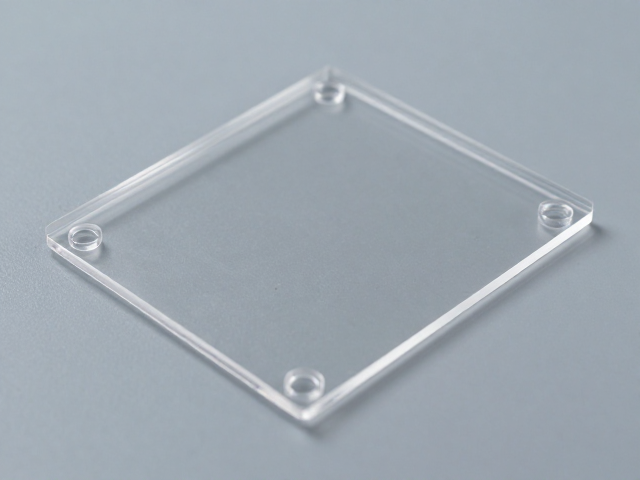
透明导板注塑成型的核心挑战与材料选型
透明导板在注塑过程中面临着极高的光学性能要求,其核心难点在于消除制品内部的应力双折射和气泡缺陷,从而保证光线传输的均匀性与高透光率。聚碳酸酯(PC)和聚甲基丙烯酸甲酯(PMMA,俗称亚克力)是两类最常用的基材,PC具备更优的抗冲击强度和耐热性,而PMMA则在透光率指标上表现更为突出,通常能稳定保持在92%以上。材料在加工前必须进行严格的干燥处理,水分含量需控制在0.02%以下,否则高温下树脂水解产生的银纹会直接破坏导板的光学完整性。
模具钢材的选择与表面处理工艺决定了制品表面的最终光学质量。高镜面抛光(Ra值低于0.01微米)是减少光线散射的关键,通常需经过电解抛光或钻石研磨处理。浇口设计需遵循薄壁、宽口或扇形浇口的原则,以降低熔体通过时的剪切应力,避免因取向不均导致的雾度增加。对于大型导板,多点进胶或潜伏式浇口能更好地平衡充填效率,同时减少浇口残留痕迹对透光区域的干扰。
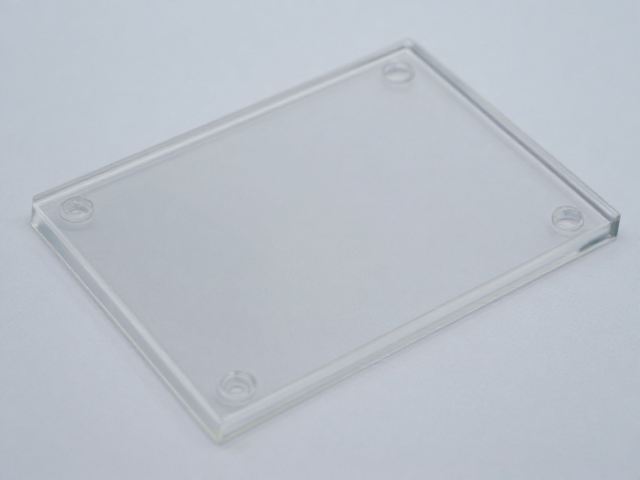
注塑成型工艺参数的精密调控
注塑过程中的温度曲线控制直接影响分子链的排列状态和最终制品的内应力分布。料筒温度通常设定在240-280℃之间,具体数值需根据树脂牌号微调,喷嘴温度需略低于料筒前段以防流涎。保压压力的设定至关重要,过高的保压会导致制品内部残留应力过大,在后续使用或脱模后出现开裂或光学畸变,通常采用阶梯式保压或低压慢速充填策略,确保熔体平稳填充型腔。
冷却时间的计算需基于制品壁厚与材料的热扩散系数,冷却不足会导致制品变形及尺寸不稳定,而过度冷却则可能增加能耗并延长周期。模具温度对透明件的质量影响显著,高模温(通常控制在80-120℃)有助于减缓熔体冷却速率,促进分子链松弛,从而降低内应力并提高表面光泽度。先进的模温机需具备高精度控温能力,确保模具各区域温差控制在±2℃以内,以避免因冷却不均产生的波浪纹或云斑。
后处理技术与表面质量优化
注塑脱模后的透明导板通常需要进行去应力退火处理,以消除成型过程中残留的内应力,防止制品在后续加工或使用中发生开裂或光学性能衰减。退火温度一般设定在低于材料玻璃化转变温度(Tg)10-20℃的环境中,保温时间根据制品厚度而定,随后需缓慢冷却至室温,这一过程能有效提升尺寸稳定性。对于表面有轻微划痕或瑕疵的制品,可采用化学抛光或火焰抛光进行修复,但需严格控制试剂浓度或火焰温度,避免表面过度溶解导致透光率下降。
表面处理过程中需特别注意防尘与防污染,高透光表面极易吸附空气中的微粒,导致光线散射。清洁工序通常采用无尘室环境,使用高纯度异丙醇或专用清洗剂配合无尘布进行擦拭。在包装环节,应使用防静电袋或珍珠棉进行隔离保护,避免运输过程中的摩擦损伤。对于高精度光学导板,还需进行严格的雾度值和透光率检测,确保各项光学指标符合设计规范。