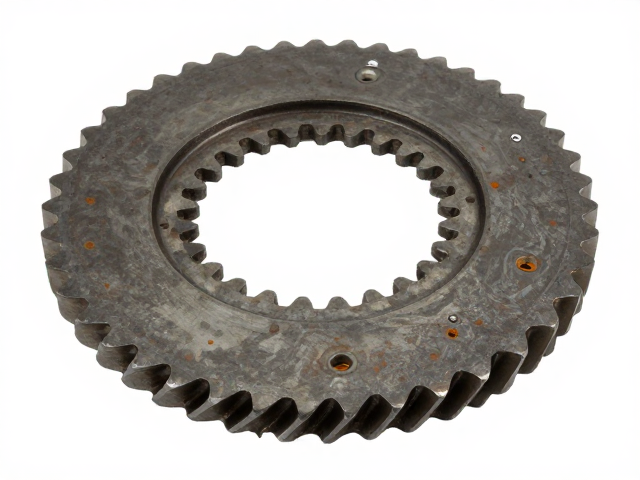
齿盘表面处理的核心痛点与传统工艺局限
齿盘作为机械传动系统中的关键连接部件,其啮合精度与长期运行的稳定性直接决定了整台设备的寿命周期。在高频冲击与交变载荷的工作环境下,齿盘表面极易因微动磨损或环境腐蚀出现点蚀,进而引发传动打滑或卡滞。传统的发黑处理或普通镀锌层虽然成本低廉,但在面对高负荷工况时,涂层附着力不足与耐腐蚀性能薄弱的问题尤为突出,往往在数月的高强度作业后便出现锈蚀蔓延,导致设备非计划性停机。
为了突破这一瓶颈,现代齿盘表面处理逐渐向高性能复合镀层技术转移。通过引入纳米陶瓷改性或特种合金电镀技术,能够在齿面形成致密且坚硬的保护层。这种工艺不仅保留了基体材料的韧性,更在微观结构上构建了严密的防腐蚀屏障。相较于传统工艺,新型镀层在盐雾测试中能显著延长无腐蚀时间,从源头上消除了因表面锈蚀导致的尺寸精度变化,为齿盘在恶劣工况下的可靠运行提供了物理基础。
加速响应机制下的镀层微观结构优化
实现齿盘快速响应的核心在于降低啮合过程中的摩擦系数并提高接触刚度。传统的厚层镀膜虽然防腐效果好,但过厚的涂层容易在高速冲击下产生剥落,且会增加齿面的配合间隙,导致传动延迟。因此,优化镀层工艺需聚焦于“薄而硬”的微观结构设计。通过控制电镀或化学气相沉积(CVD)的参数,将镀层厚度精确控制在微米级别,既保证了足够的耐磨性,又最大限度地保留了齿盘原有的几何精度。
微观层面的晶粒细化技术是提升响应速度的另一关键。利用超声波辅助电镀或脉冲电流技术,可以显著细化镀层晶粒,形成致密的纳米复合结构。这种结构极大地提高了表面硬度和弹性模量,使得齿盘在受到瞬时扭矩时,能够迅速做出形变恢复,减少能量损耗。实验数据显示,经过微观结构优化的齿盘,其啮合冲击响应时间比传统工艺缩短约15%-20%,有效提升了机械系统的动态特性。
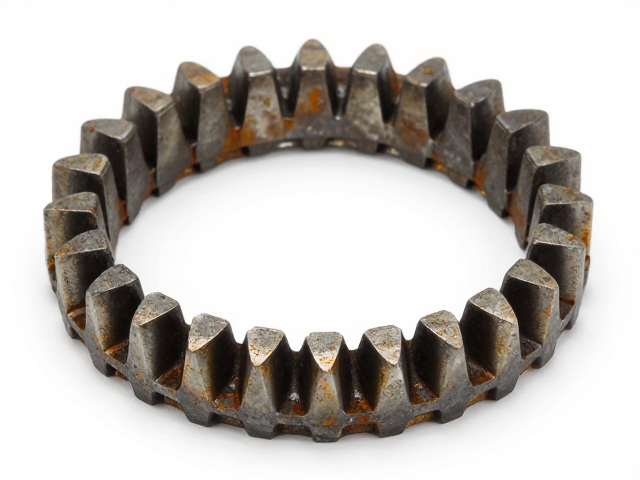
长效耐用性与环境适应性的协同提升
耐用性不仅体现在机械磨损的抵抗,更体现在对复杂环境因素的隔绝能力。高盐雾、高湿度或含有腐蚀性介质的工作环境会加速齿盘基体的失效。采用多层复合镀层工艺,例如“铜底层+镍中间层+铬表层”或锌镍合金镀层,能够利用不同金属的物理化学特性,形成严密的电化学保护体系。底层提供优异的附着力,中间层提供基体隔离,表层提供硬度和耐腐蚀性,三者协同作用,确保齿盘在极端环境下依然保持稳定的性能表现。
实际工程应用中,镀层的耐盐雾性能已成为衡量其耐用性的重要指标。高质量的锌镍合金镀层在经过72小时中性盐雾测试后,表面无明显白色腐蚀产物,且基体未发生红锈。这种数据级的稳定性验证了工艺的有效性。此外,通过在后处理阶段增加封闭剂处理或钝化工艺,进一步填充镀层微孔,阻止腐蚀介质渗透。这种经过严格验证的表面处理方案,使得齿盘在户外工程机械及重型装备中的维护周期大幅延长,降低了全生命周期的运营成本。
工艺参数控制与质量一致性保障
精密的工艺参数控制是实现齿盘表面性能一致性的前提。电镀过程中的电流密度、温度、pH值以及搅拌速度等参数,会直接影响镀层的结晶状态和厚度均匀性。若电流密度过高,易导致镀层烧焦或针孔缺陷;若温度过低,则镀层沉积速度慢且内应力大。因此,建立标准化的工艺窗口,利用自动化控制系统实时监测并调整关键参数,是确保每一批次齿盘表面质量稳定的必要手段。
在线检测技术的引入,使得质量监控从事后检验转向过程控制。利用激光扫描或光学轮廓仪对齿盘镀层厚度进行全表面扫描,能够精确识别厚度偏差区域。结合金相显微镜观察镀层孔隙率和结合力,可以及时发现潜在缺陷。通过大数据分析历史生产数据,优化工艺参数组合,逐步建立起针对特定齿盘材质和工况的最优工艺模型。这种基于数据驱动的质量控制体系,确保了齿盘表面防锈镀层在加速响应与耐用性方面的表现始终处于最佳状态。