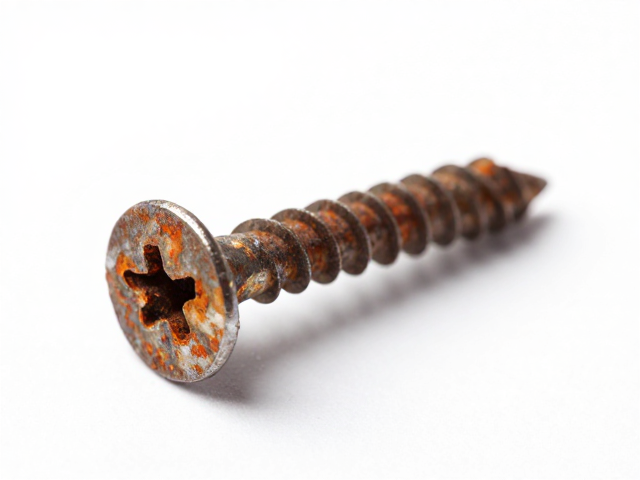
物理松动与表面清洁:解除锈蚀锁死的第一步
面对沉头螺丝因长期氧化或受潮导致的锈蚀卡死,强行拧动极易导致螺丝头滑牙或断裂,因此首要步骤是施加渗透性除锈剂。选择含有二丙酮醇或专用松动剂成分的工业级除锈液,将其滴入螺丝与螺孔的结合缝隙处。由于沉头螺丝通常位于平面或凹槽内,液体容易积聚,需确保除锈剂能充分渗透至螺纹接触面。等待15到30分钟,让溶剂逐步分解铁锈和污垢,这一过程能显著降低螺纹间的摩擦力,为后续操作提供缓冲。
在化学软化完成后,需清理螺丝头部周围的松散锈迹和旧涂层。使用细砂纸或钢丝刷轻轻打磨螺丝头部与工件接触的面,去除阻碍扳手或螺丝刀贴合的凸起物。对于沉头螺丝特有的锥形结构,需特别注意清理锥面与螺孔内壁的锈块,确保工具能完全嵌入且受力均匀。若表面存在顽固油污,可配合酒精或丙酮进行擦拭,保持作业区域的干燥与清洁,这能防止除锈剂被油脂稀释,从而提升渗透效率。
精准施力与工具选择:避免螺丝头损坏的关键
处理锈蚀严重的沉头螺丝时,工具的选择直接决定了成败。普通十字螺丝刀往往因接触面积小且易打滑,导致螺丝头槽口磨损扩大。推荐使用高精度的一字螺丝刀或专用的沉头螺丝批头,并确保批头尺寸与螺丝槽型完全匹配,避免产生间隙。在施加扭矩时,应采用“先紧后松”的策略,即先顺时针轻微拧紧,利用螺纹间的咬合力打破锈层的粘连,再尝试逆时针旋出。这种反向预紧能有效释放螺纹间的应力,减少直接拧松时可能造成的崩裂风险。
若螺丝已完全无法转动,需借助冲击螺丝刀或冲击起子。冲击工具通过瞬间的高频冲击力而非持续的旋转力来破坏锈层,这对于沉头螺丝尤为有效,因为持续扭力容易使细长的螺丝杆弯曲或断裂。操作时,将冲击起子垂直对准螺丝中心,施加适当的轴向压力,然后定期敲击手柄。每次冲击后观察螺丝是否有微小位移,若有,则继续重复冲击动作。切忌使用过大的冲击力,以免损坏沉头螺丝周围的材料表面或导致螺丝彻底断裂在孔内。
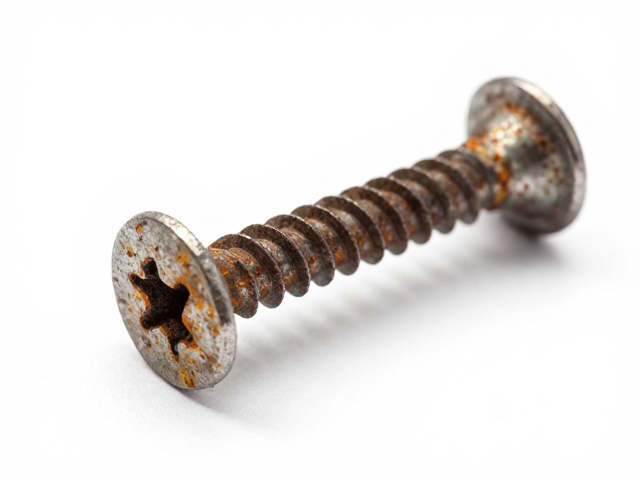
修复重新锁紧与防腐维护:确保持久稳固
当锈蚀螺丝成功取出后,螺孔内部往往残留大量铁锈和杂质,直接安装新螺丝会导致锁紧力不足或歪斜。此时需使用丝锥清理螺纹,或用比原螺丝直径略小的钻头轻轻扩孔后重新攻丝,以恢复螺纹的完整形态。清理完毕后,务必使用压缩空气或软毛刷清除孔内碎屑,确保螺纹面洁净。在重新锁紧新螺丝前,可在螺纹表面涂抹少量二硫化钼润滑脂或防咬合剂,这不仅能降低摩擦系数,还能防止未来因电化学腐蚀再次发生锈蚀。
重新安装时,需严格控制拧紧扭矩。沉头螺丝要求头部完全嵌入工件表面,过大的扭矩会导致螺丝头断裂或工件表面压溃。建议使用扭矩螺丝刀设定合适的数值,分2到3次逐步拧紧,每次拧紧后检查螺丝头是否与表面平齐。对于不锈钢或铝合金等易锈材料,建议在锁紧后涂抹少量防锈油进行保护。若工作环境潮湿或存在腐蚀性气体,可考虑更换为经过达克罗处理或镀镍的螺丝,以显著提升长期使用的可靠性。