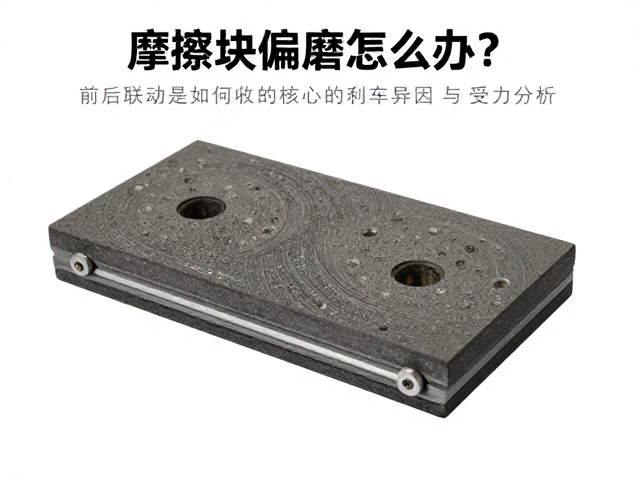
摩擦块偏磨的核心成因与受力分析
摩擦块出现偏磨现象,通常源于制动系统受力不均或部件配合间隙异常。在车辆行驶过程中,制动卡钳的导向销若因缺乏润滑或锈蚀导致活动不畅,会使得卡钳无法在导轨上自由滑动。这种情况下,当刹车片接触制动盘时,卡钳主体无法均匀回位或施加等量压力,导致摩擦块一侧承受主要摩擦力,另一侧则处于虚接状态。随着制动次数的增加,受力集中的一侧磨损速度显著快于另一侧,最终形成明显的偏磨痕迹。此外,制动盘表面若存在因高温导致的翘曲变形或厚度不均,也会改变摩擦块与制动盘的接触面积,加剧局部磨损的不均匀性。
除了机械结构的刚性约束问题,制动液的性能衰退也是诱发偏磨的重要因素。制动系统内部若混入空气或制动液吸水后沸点降低,在连续制动产生的高温环境下,制动液可能产生气阻。气阻的存在使得液压传递效率下降,导致卡钳活塞回位不及时。长期处于半制动状态下的摩擦块,不仅会因为持续摩擦产生过量热量,还会因局部温度过高导致摩擦材料结构改变,进而引发异常磨损。这种由热管理失效引发的偏磨,往往伴随着制动踏板脚感变软及制动距离延长,需要结合液压系统的检查进行综合判断。
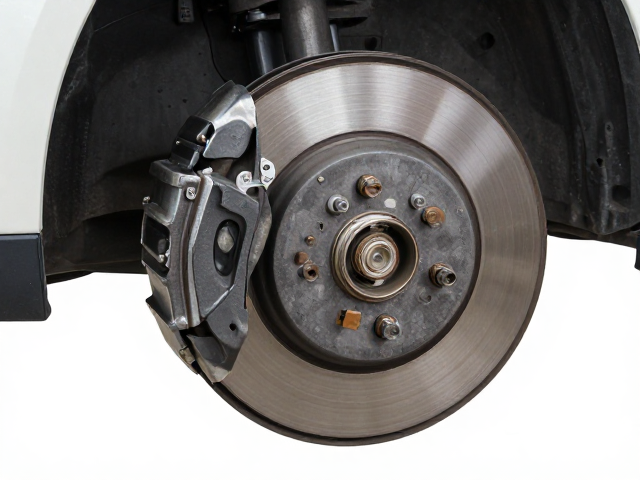
前后联动制动对异响与磨损的协同优化
前后联动制动系统通过电子控制单元或机械比例阀,协调前后轴制动力矩的分配,从而在提升制动效率的同时改善摩擦块的工作状态。当车辆执行制动指令时,系统会根据车速、载荷等实时数据,动态调整前后轮的制动力比例。这种精准的控制避免了后轮制动力过大导致的拖滞现象,减少了摩擦块与制动盘之间的非必要性接触。在紧急制动或湿滑路面工况下,联动逻辑能确保前后轮同步响应,使摩擦块以更均匀的压力贴合制动盘,有效抑制因受力突变引起的抖动和啸叫,从源头上降低因冲击载荷导致的磨损异常。
在解决刹车异响方面,前后联动制动通过优化制动过程中的减速度曲线,减少了摩擦块与制动盘之间的粘滑现象。传统制动模式下,驾驶员踩下制动踏板的力度变化可能导致制动力瞬间波动,引发摩擦块在制动盘表面的微幅振动,进而产生刺耳的异响。联动系统通过平滑的力矩输出,维持摩擦块与制动盘之间的稳定接触状态,消除高频振动源。同时,合理的制动力分配降低了单一套制动系统的负荷,使得摩擦块的工作温度更加稳定,避免了因过热导致的摩擦系数剧烈变化,从而提升了制动过程的平顺性与静谧性。
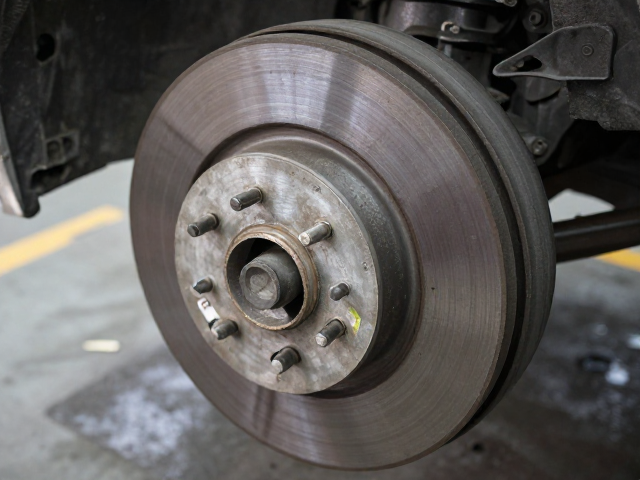
针对偏磨与异响的标准化检修路径
处理摩擦块偏磨问题,需优先检查制动卡钳导向销的活动灵活性。使用专用清洁剂清除导向销表面的油污与锈迹后,涂抹高温硅基润滑脂,确保卡钳能在导轨上顺畅滑动。若导向销润滑后偏磨现象未改善,需测量导向销与衬套的配合间隙,若间隙超过0.5毫米或存在明显卡滞,则需更换相关部件。同时,检查制动盘表面状况,使用千分尺测量制动盘厚度及盘面跳动量,若盘面跳动量超过0.05毫米,建议进行光盘处理或更换制动盘,以恢复摩擦块与制动盘的平行度,消除因接触面不平导致的偏磨。
针对刹车异响,在确认制动系统机械结构正常后,需对摩擦块进行表面处理与安装规范检查。安装前,使用砂纸轻微打磨摩擦块表面,去除脱模剂残留,并在摩擦块背板与卡钳接触点涂抹消音膏,以吸收振动能量。若异响发生在制动初期,可能是摩擦块表面存在硬点或污渍,可通过多次温和制动进行磨合。若异响持续存在,需检查制动盘表面是否有锈迹或油污,必要时进行深度清洁。对于因制动盘翘曲导致的异响,在更换制动盘后,需按照标准程序进行磨合,确保摩擦块与制动盘表面形成均匀的接触印痕,彻底消除异响隐患。