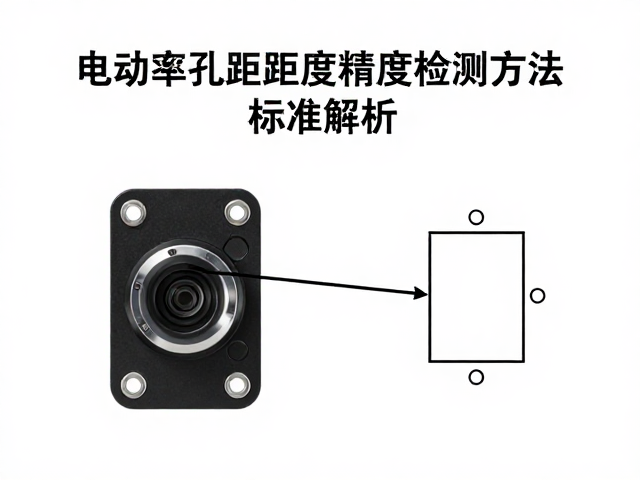
连接座孔距的核心定义与几何关系
电动摩托车连接座孔距是指车架主梁或连接板上两个关键安装基准孔中心点之间的直线距离,这一参数直接决定了连接座、转向柱或相关结构件的安装贴合度。在机械装配体系中,孔距精度并非单一维度的数值,而是包含长度公差、位置度公差以及同轴度要求的综合几何指标。若孔距偏差超出设计允许范围,会导致连接件强行装配,进而在金属接触面产生非均匀应力集中,长期运行中极易引发紧固件松动或结构疲劳断裂。
该参数的测量基准通常依据整车总装图中的理论中心线确定,实际生产中需通过高精度三坐标测量机或专用检具进行复核。孔位的位置度公差一般控制在±0.5mm至±1.5mm之间,具体数值取决于车型平台的设计等级与制造工艺水平。对于采用冲压成型的车架,模具的磨损与材料回弹效应会显著影响孔位的最终精度,因此需在冲压后设置专门的检具工位进行在线监控,确保每一批次零件的几何一致性。
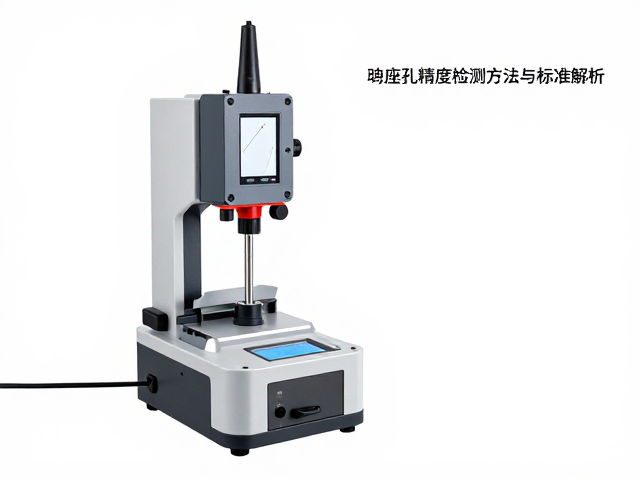
常用检测设备的精度等级与应用场景
工业现场常用的检测手段主要依赖游标卡尺、数显千分尺以及高精度三坐标测量机。对于常规产线的快速抽检,经过校准的数显千分尺配合专用V型块或定位销可实现高效测量,其测量重复性误差需控制在0.02mm以内。然而,对于复杂空间结构的孔距检测,尤其是当孔位存在角度倾斜或非平行分布时,单一维度的长度测量无法反映真实偏差,此时必须引入三坐标测量系统,通过空间坐标系下的点云数据计算两点间的真实直线距离。
专用检具检测法在大批量生产中具有显著优势,其核心逻辑是通过物理限位消除人为读数误差。检具通常由淬火钢制成,具备高刚性与低热膨胀系数,内部设置精密定位销模拟连接座安装状态。将零件放入检具后,通过塞尺检测间隙或使用通止规判断位置度偏差。此类方法的检测效率远高于通用量具,但需定期使用标准块规对检具基准进行校准,防止因检具磨损导致系统性误判。检测环境的温度需稳定在20±2℃范围内,以消除材料热胀冷缩对微米级精度测量的干扰。
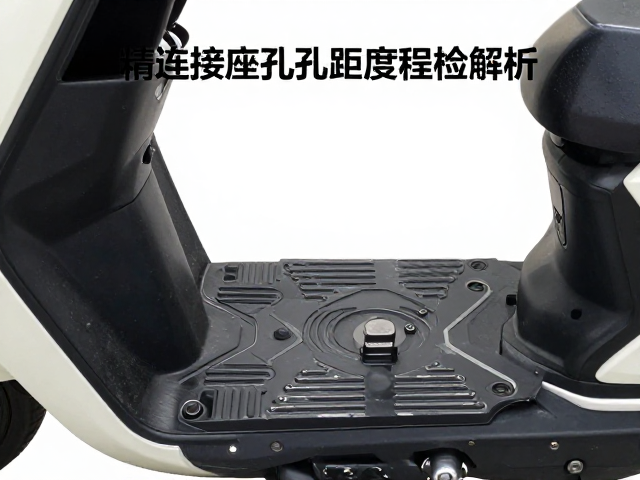
技术标准中的公差分配与验收准则
现行行业标准对连接座孔距的公差标注遵循GB/T 1184-1996《形状和位置公差 未指定公差值的极限偏差》及相关整车装配规范。在图纸标注中,孔距通常以基本尺寸加上下偏差形式出现,例如120±0.5mm,这意味着实际测量值必须落在119.5mm至120.5mm区间内方可判定为合格。对于关键受力部件,部分高端车型设计规范可能要求更严格的位置度控制,此时需在图纸中明确标注位置度公差框格,并指定基准体系,确保测量结果具有可追溯性。
验收准则不仅关注单一孔距数值,更强调孔组之间的相对位置关系。在实际判定中,若两个孔距偏差方向相反,虽单个孔位偏差未超限,但可能导致连接面扭曲。因此,综合验收时需结合角度公差与平面度要求进行整体评估。检测报告中需记录环境温度、使用的量具编号、校准日期以及具体测量值,确保数据真实可查。对于不合格品,需明确标识偏差方向与数值,以便后续分析是模具定位偏差还是装配应力导致,从而优化工艺参数。