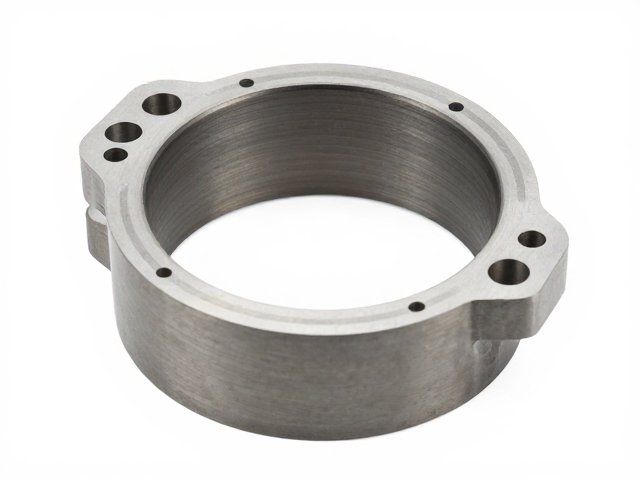
缸套内径对发动机热效率与摩擦损耗的决定性影响
缸套内径是发动机气缸组件中最为核心的几何参数之一,它直接决定了活塞与气缸壁之间的配合间隙,进而影响着燃油经济性与机械效率。在精密制造领域,内径的尺寸公差通常被控制在微米级别,任何微小的偏差都会导致密封性下降或润滑失效。当内径过大时,活塞环与缸壁间的压力无法有效建立,导致压缩压力不足,燃油燃烧不充分,不仅动力表现疲软,还会增加碳排放;反之,若内径过小或加工过程中存在局部收缩,活塞在高速往复运动中极易因散热不良或润滑膜破裂引发“拉缸”现象,造成严重的机械故障。
现代发动机制造中,内径加工常采用珩磨工艺,这种工艺在缸壁表面形成独特的网状纹理,即储油槽。这些微观结构能够储存机油,确保在活塞上行和下行的全行程中,金属表面始终被润滑油膜包裹,从而大幅降低干摩擦系数。研究表明,理想的珩磨角度通常在30至45度之间,这一角度能平衡机油保持能力与密封效果。内径的圆度误差若超过0.01毫米,会导致活塞在缸内发生偏摆,加剧非正常磨损,长期运行下必然导致发动机性能衰减。因此,内径的尺寸精度与表面纹理设计,是构建高效燃烧室的基础。
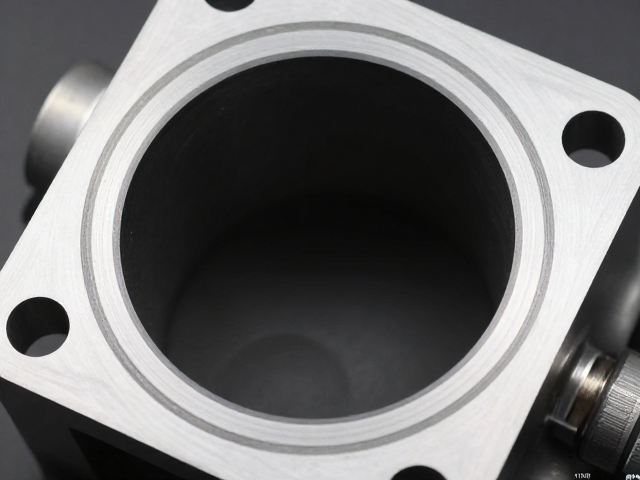
缸壁表面微观处理与涂层技术对耐久性的提升
缸壁做工精度不仅体现在宏观尺寸,更在于微观表面的粗糙度与硬度分布。经过高精度镗削和珩磨处理后,缸壁表面呈现出严密的微观峰谷结构,这种结构对于机油膜的稳定性至关重要。过高的表面粗糙度会增加摩擦阻力,导致能量损失;而过低的粗糙度则可能使机油难以附着,导致边界润滑失效。因此,现代制造标准对缸壁算术平均偏差(Ra)有着严格规定,通常要求在0.1至0.4微米之间,以确保最佳的光滑度与储油能力的平衡。
除了物理加工,缸壁表面的化学处理与涂层技术也是提升做工精度的关键环节。例如,物理气相沉积(PVD)或化学气相沉积(CVD)技术可在缸壁形成极薄的硬质涂层,如类金刚石碳(DLC)或氮化层。这些涂层具有极高的硬度和自润滑特性,能显著降低摩擦系数,同时抵抗高温高压下的化学腐蚀。在高性能发动机中,缸壁局部强化处理可使其表面硬度达到HV800以上,远超普通铸铁缸套的硬度水平。这种微观层面的精工细作,使得发动机在极端工况下仍能保持稳定的密封性与低磨损,延长了大修周期。
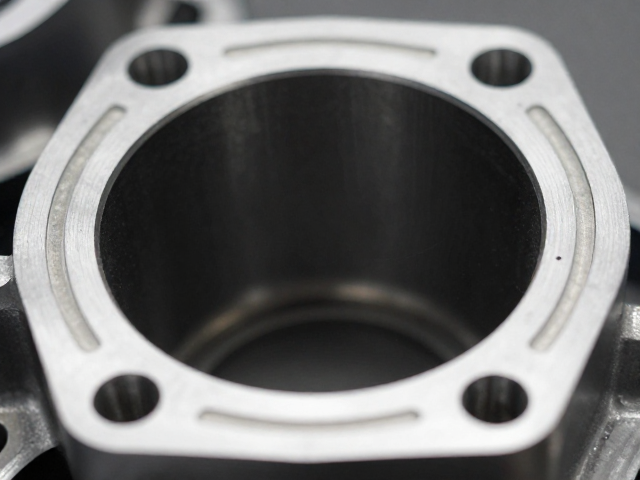
装配间隙计算与热膨胀补偿机制
发动机在运行过程中会经历剧烈的温度变化,从冷启动时的环境温度到高负荷下的数百摄氏度,缸套与活塞的材料热膨胀系数不同,必须通过严密的数学模型计算装配间隙。铝合金活塞的热膨胀率远高于铸铁或钢制缸套,因此在冷态下,活塞直径通常小于缸套内径,形成严密的负间隙或极小正间隙。工程师需根据材料特性、工作温度范围以及润滑油粘度,精确计算热态下的最佳间隙,通常控制在0.03至0.08毫米之间。这一间隙若计算失误,冷车启动时可能因间隙过小导致膨胀卡滞,热车时则因间隙过大引发敲缸和机油消耗异常。
实际制造中,缸套内径往往采用分级加工,即根据测量数据将缸套分为不同的尺寸组别,与相应组别的活塞匹配装配,以消除累积误差。这种“选配合装”的方式确保了每一台发动机的内部配合状态高度一致。此外,现代缸套设计还考虑了冷却水道的热变形影响,通过优化缸套壁厚分布和冷却液流道,减少因局部过热导致的内径椭圆化变形。这种基于热力学与材料力学的精密计算,确保了发动机在全工况范围内,活塞与缸壁始终处于理想的从动润滑状态,从而维持最佳的动力输出与燃油效率。