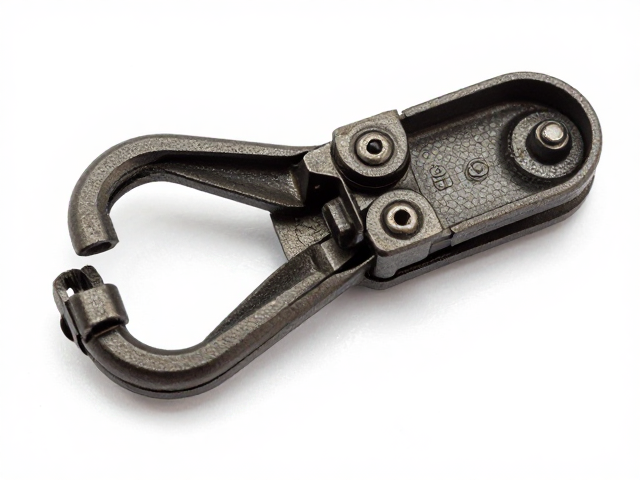
卡扣栓与固定制动卡扣发黑处理的表面改性机制
卡扣栓与固定制动卡扣在机械装配与汽车制动系统中承担着关键的连接与锁止功能,其材质多为高强度合金钢或碳钢。在长期服役过程中,这些零部件常暴露于油污、水汽、高温及机械摩擦环境中,传统发黑处理(又称发蓝或黑皮处理)作为一种化学氧化工艺,通过在金属表面生成致密的四氧化三铁(Fe3O4)薄膜,显著改变了材料的表面物理特性。这种黑色氧化膜厚度通常在0.5至1.5微米之间,虽不具备传统镀层的厚度,但能与基体金属形成严密的化学键合,有效隔绝腐蚀介质与基体的直接接触,从而在微观层面构建起第一道防线。
该工艺的核心逻辑在于利用强氧化性溶液在受控温度条件下,促使钢铁表面发生电化学氧化反应。生成的Fe3O4层具有多孔微观结构,能够吸附防锈油脂,形成“氧化膜+封闭剂”的双重保护体系。对于制动卡扣这类对耐磨性要求极高的部件,发黑处理后的表面硬度虽无显著提升,但其摩擦系数得到优化,配合后续浸油或涂覆工序,可减少金属间直接干摩擦带来的粘着磨损。这种表面改性技术并非简单的染色,而是通过控制溶液中的亚硝酸钠、硝酸钠浓度及反应温度(通常控制在140℃-160℃),确保氧化膜致密均匀,避免因膜层疏松导致的早期失效。
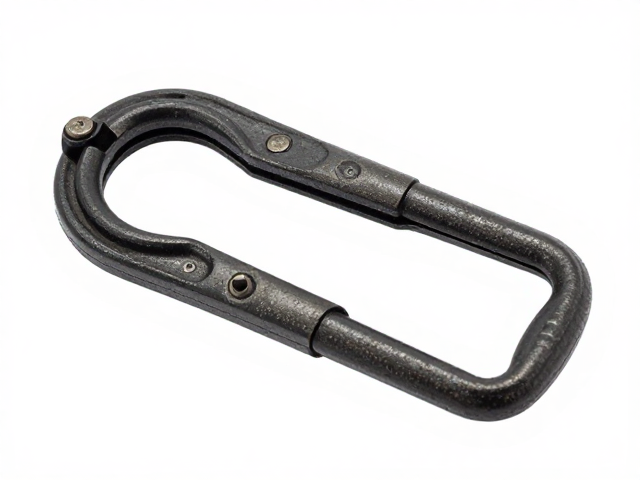
耐腐蚀性能提升的关键控制要素
提升卡扣栓与制动卡扣的耐腐蚀能力,发黑处理后的封闭工序起着决定性作用。单纯的黑色氧化膜在酸性或盐雾环境下仍存在渗透风险,因此必须通过浸涂防锈油、硅烷化处理或微弧氧化封孔等后处理手段,填充氧化膜孔隙。实际工程应用中,中性盐雾试验(NSS)是验证耐腐蚀性能的核心指标,经过标准发黑及良好封闭处理的碳钢件,通常可耐受4-24小时的盐雾腐蚀而不出现红锈,具体时长取决于封闭剂的种类与涂覆均匀度。对于高性能制动系统部件,常采用含锌或铬酸盐的封闭剂进行强化,以进一步延缓电化学腐蚀进程。
环境适应性是评估耐腐蚀性能的另一重要维度。卡扣栓在制动系统中常伴随高温环境,发黑膜层的热稳定性直接影响其防护寿命。四氧化三铁在300℃以下能保持结构稳定,但当温度超过此阈值,膜层可能发生相变或剥落,导致防护失效。因此,针对高温工况的制动卡扣,需选用耐高温封闭剂或进行二次钝化处理,以增强膜层与基体的结合力。此外,工件表面的清洁度至关重要,任何残留的切削液、油污或指纹都会阻碍氧化反应的均匀进行,导致膜层出现花斑或局部未覆盖,成为腐蚀起始点,因此在前处理阶段需采用超声波清洗或强碱脱脂,确保基体表面绝对洁净。
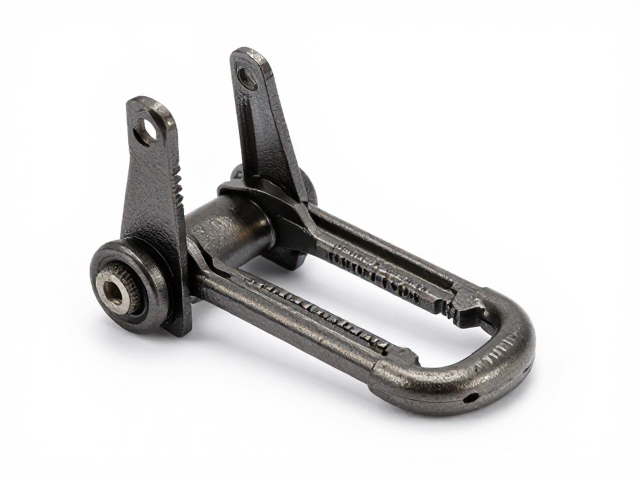
耐磨性与摩擦学行为的优化策略
虽然发黑处理本身不增加材料硬度,但通过优化表面粗糙度与润滑条件,可显著改善卡扣栓与制动卡扣的耐磨表现。在装配过程中,卡扣与配合件之间存在微动磨损与滑动摩擦,发黑膜层作为固体润滑剂的载体,能减少摩擦系数,防止咬死。研究表明,经过发黑并浸油处理的钢件,其摩擦系数可降低10%-20%,有效抑制因摩擦热导致的材料软化与磨损加剧。对于高频率动作的制动卡扣,这种低摩擦特性有助于提升响应速度并延长部件寿命。
为了进一步突破耐磨瓶颈,现代工艺常将发黑处理与物理气相沉积(PVD)或二硫化钼(MoS2)涂层技术结合。在发黑形成的氧化膜基础上,喷涂或浸渍含有固体润滑微粒的涂层,形成复合表面结构。这种复合层不仅保留了发黑处理的耐腐蚀优势,还引入了额外的润滑相,大幅提升了抗磨损能力。在实际案例中,部分高端制动系统卡扣采用此类复合工艺后,在模拟工况下的磨损率降低了30%以上。此外,控制氧化膜的生长速率,使其保持适当的厚度与硬度平衡,也是提升耐磨性的关键,过厚的膜层易碎脱落,过薄则防护不足,需通过精确的工艺参数窗口进行调控。
工艺标准化与质量控制体系
建立严密的工艺参数控制体系是确保发黑处理质量一致性的基础。溶液的浓度、温度、处理时间及搅拌速度直接影响氧化膜的色泽、厚度与附着力。工业标准通常规定,亚硝酸钠与硝酸钠的比例需维持在1:1至1:2之间,以平衡氧化速度与溶液稳定性。温度控制需精确在±2℃范围内,温度过低会导致反应缓慢、膜层发灰;温度过高则易引起溶液剧烈沸腾,造成膜层粗糙甚至基体过腐蚀。处理时间通常控制在3至10分钟,具体需根据工件材质、表面积与装载方式动态调整,以确保全表面覆盖均匀。
质量检测环节需引入多维度评估手段,不仅依赖目视检查色泽均匀性,还需通过划格法测试附着力,以及通过点滴试验检测氧化膜的完整性。对于批量生产的卡扣栓与制动卡扣,建议引入在线光谱分析或电化学阻抗谱(EIS)技术,实时监控溶液状态与膜层质量。同时,建立严格的来料检验与过程巡检制度,剔除表面存在划痕、锈蚀或油污的工件进入发黑工序,从源头杜绝缺陷产生。通过数据化记录每批次工件的处理参数与检测结果,形成可追溯的质量档案,为后续工艺优化与失效分析提供真实数据支撑,确保产品性能稳定可靠。