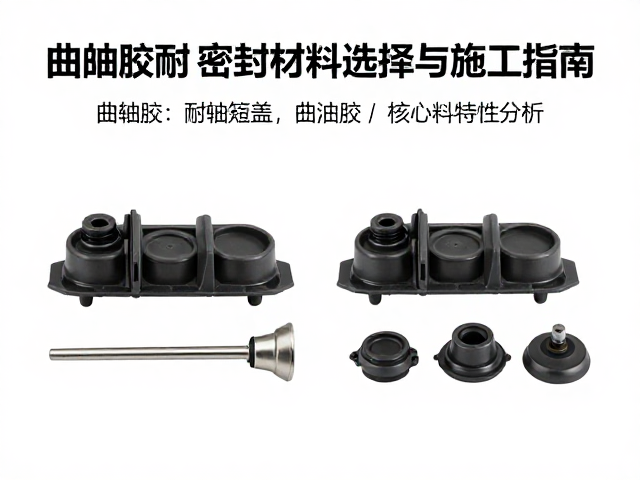
耐油胶的核心性能指标与材料特性分析
曲轴箱内部长期处于高温、高压及机油浸泡的复杂工况中,密封材料的耐油性是决定发动机寿命的关键因素。丁腈橡胶(NBR)因其分子结构中含有极性强的氰基,对矿物油、植物油及脂肪烃具有良好的抵抗能力,成为传统且主流的耐油密封基材。其耐油性能通常通过体积变化率来衡量,在标准矿物油中浸泡72小时后,体积膨胀率控制在20%以内被视为合格标准,而高性能配方可将这一数值进一步压缩至10%-15%,从而确保密封界面在长期受热和油液侵蚀下不发生过度溶胀或软化。
除了基础的耐油性,耐油胶还需具备优异的耐温性能与机械强度。曲轴箱盖在工作时会承受活塞运动带来的振动以及热循环应力,因此密封胶必须具备高抗撕裂强度和良好的回弹性。硅酮类耐油胶虽然耐高低温性能优异,但在纯矿物油环境下的耐油性往往不如丁腈橡胶,因此在针对曲轴箱盖这一特定场景时,改性硅酮或专用聚氨酯材料因其能平衡耐油、耐温及粘接强度,逐渐成为高端应用中的常见选择。材料表面的微观粗糙度与孔隙率也会影响最终密封效果,低粘度、高触变性的胶体能更好地填充金属表面的微观不平,形成严密的物理阻隔层。
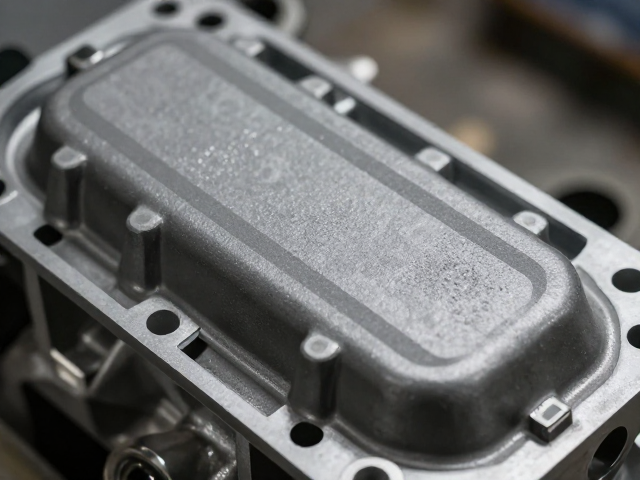
曲轴箱盖表面处理与施工环境控制
施工前的表面预处理是防止渗漏的第一道防线,任何残留的油污、水分或氧化层都会直接削弱密封胶的附着力。清洁过程中需使用无绒抹布配合专用的金属清洗剂或高纯度溶剂,彻底清除曲轴箱结合面上的旧胶痕及油泥,随后必须确保表面完全干燥,水分残留会导致胶体固化不良或形成气泡缺陷。对于经过长时间使用的金属结合面,若存在轻微划痕或锈蚀,建议进行打磨处理以提供最佳的机械咬合点,但需避免过度打磨破坏金属原有的配合公差。
施工环境的温湿度对胶体的固化质量有着显著影响。理想的环境温度应保持在10℃至30℃之间,相对湿度控制在40%-70%,过低的温度会延缓交联反应,导致固化时间延长,而过高的湿度可能引起某些湿气固化型胶体表面结皮,阻碍内部完全固化。在涂抹过程中,胶条应连续且均匀,避免出现断点或气泡,对于曲轴箱盖这种具有复杂密封路径的结构,建议在法兰边缘设置周向连续的胶线,并在关键螺栓孔周围进行局部加强涂抹,以确保压力分布均匀,防止因局部应力集中导致的密封失效。
固化工艺与最终密封性验证
涂胶后的装配时机与紧固顺序直接影响密封层的最终形态。在胶体未固化前,需尽快完成曲轴箱盖的安装,避免因胶体表面结皮导致粘接面分离形成缝隙。螺栓的紧固应遵循由中心向四周、分次对称递增扭矩的原则,这种顺序能确保密封胶在法兰面均匀受压,挤出多余胶料形成有效的密封唇边。对于厌氧型密封胶,其固化依赖于缺氧环境及金属离子催化,因此需确保结合面清洁且无阻碍氧气进入的污染物,通常初始固化时间在几分钟到半小时,而达到最大使用强度需等待24小时以上。
密封效果的验证不应依赖主观观察,而应通过标准化的压力测试或实际工况模拟。静态测试中,可向曲轴箱内注入规定压力的空气或液体,观察指定时长内是否有渗漏迹象。动态测试则更为关键,需模拟发动机怠速、中负荷及高负荷运行状态,监测曲轴箱盖结合处是否有油渍渗出。部分高要求场景下,会使用荧光检漏剂辅助判断,通过紫外线照射观察密封界面的完整性。实际应用中,若发现局部渗漏,需分析是胶层厚度不足、固化不完全还是结合面平整度超标,从而针对性地调整施工工艺,而非简单更换材料。