螺纹规格识别与常见误区解析
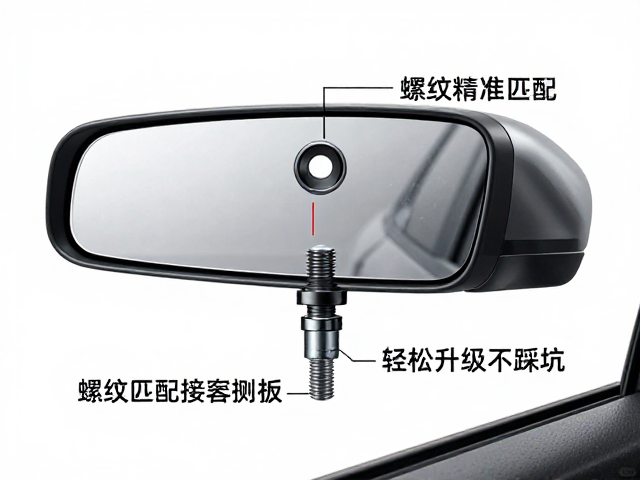
倒车镜(外后视镜)在安装过程中,螺纹匹配是决定能否稳固连接的核心因素。市面上常见的后视镜底座螺纹规格主要有M8、M10以及部分德系车型专用的细牙螺纹,其中M8×1.0和M10×1.25最为普遍。许多用户在自行更换时,常因未测量螺纹直径或螺距而直接购买转接座,导致出现滑丝、松动甚至行驶中脱落的安全隐患。螺纹的牙型通常为标准的公制三角形螺纹,但在实际应用中,部分改装件可能采用特殊处理的防松设计,这在视觉上与标准件极为相似,仅凭肉眼观察极易产生误判。
为了准确识别螺纹规格,建议使用螺纹规或游标卡尺进行精确测量。测量直径时应涵盖螺纹外径,而螺距则需通过数取10个完整螺纹的总长度除以10来计算,以此消除单牙误差。若遇到无法直接匹配的螺纹情况,强行使用生料带缠绕或敲击安装不仅无法解决根本问题,还可能破坏底座原有的金属结构,影响后续维修。正确的做法是确认原车后视镜底座的具体参数,再根据参数选择对应的转接方案,确保每一颗螺纹啮合点都处于最佳受力状态。
转接座选型与材质工艺考量
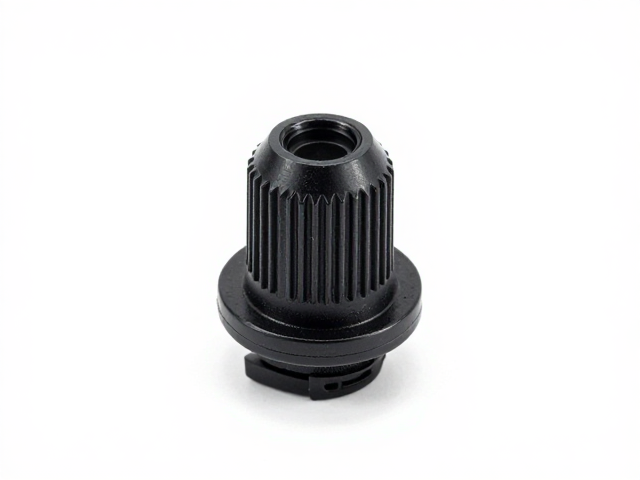
转接座作为连接原车支架与新式后视镜的关键部件,其材质选择直接影响使用寿命和安全性。目前主流的高质量转接座多采用航空铝合金CNC精密加工而成,这种材料具备较高的抗拉强度和耐腐蚀性,能有效应对长期风吹日晒及雨水侵蚀。相比之下,低端产品常使用普通锌合金或塑料材质,这些材料在低温环境下容易变脆,在高温下可能变形,导致连接处出现异响或松动。选购时应关注转接座的表面处理工艺,阳极氧化或镀铬层能显著提升其耐磨性和抗氧化能力,延长整体使用寿命。
在结构设计上,转接座通常包含定位销、紧固螺栓以及减震垫圈等组件。定位销的作用是确保转接座与原车支架的相对位置精准,避免因安装偏差导致后视镜角度偏移。部分高端转接座还设计了微调和锁紧机构,允许用户在安装后进行细微的角度修正,以适应不同的驾驶视野需求。此外,需特别注意转接座与原车支架的接触面平整度,任何微小的不平都可能导致接触应力集中,长期震动下极易引发疲劳断裂。因此,在选购时应仔细检查产品细节,确保所有接触部位经过精细打磨处理。
标准化安装流程与扭矩控制
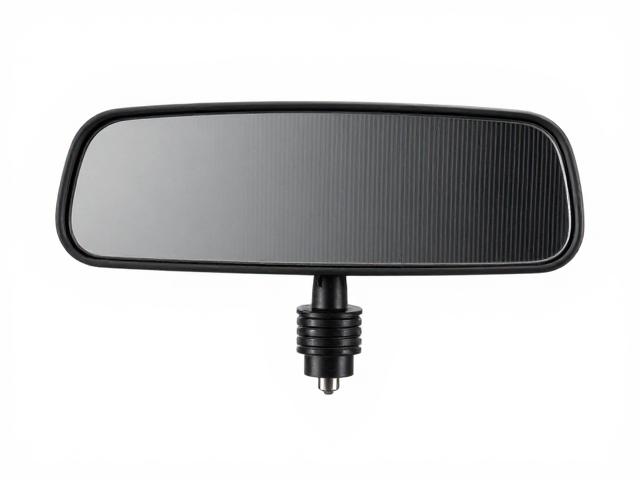
安装过程需严格遵循标准化步骤,以保障连接件的可靠性。在开始安装前,务必清洁原车支架螺纹孔内的油污、灰尘及锈迹,可使用压缩空气吹扫或专用清洗剂处理,确保螺纹啮合面干净无杂质。将转接座对准原车支架孔位,轻轻旋入紧固螺栓,初期无需完全拧紧,以便调整转接座的位置和角度。此时可借助水平尺或目测,确保转接座平面与原车车身线条平行,避免因倾斜导致后视镜受力不均。
扭矩控制是安装环节中最关键的一环。不同材质的螺栓有着严格的扭矩上限,过大的扭力会导致螺栓拉伸变形甚至断裂,过小的扭力则无法提供足够的预紧力。通常情况下,M8螺栓的推荐扭矩范围在5-8牛米之间,M10螺栓则在10-15牛米之间,具体数值需参考转接座说明书或螺栓规格表。使用扭力扳手进行最终锁紧,能最大程度保证安装精度。锁紧后,轻轻晃动后视镜,确认无异常松动感,再进行路试,观察在颠簸路面下是否有异响或位移现象,以此验证安装的稳固性。
常见故障排查与维护建议
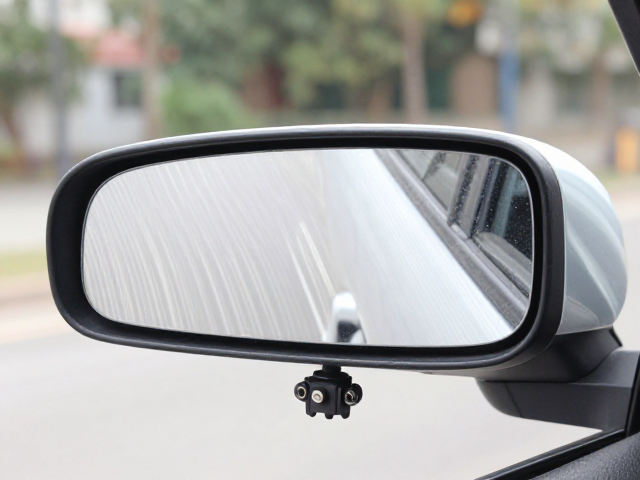
即便安装规范,长期使用中仍可能出现松动或异响等问题,这需要用户具备一定的排查能力。若发现后视镜在行驶中产生抖动,首先检查转接座与原车支架的连接螺栓是否因震动而松动,必要时重新进行扭矩校核。若抖动源不在连接处,则需检查后视镜内部的电机或镜片固定结构,排除因内部组件老化导致的共振。对于带有电动折叠功能的后视镜,还需检查线束接口是否牢固,避免因线束拉扯导致插头松动,进而引发信号传输不稳定或电机工作异常。
日常维护中,应定期检查转接座表面的涂层完整性,若发现划痕或剥落,应及时使用防锈漆或专用保护剂进行修补,防止锈蚀从内部蔓延至螺纹连接处。在洗车或涉水后,建议用干布擦拭转接座与螺栓连接部位,排除积水残留,减少电化学腐蚀的风险。若螺纹出现轻微锈蚀,可使用除锈剂处理,待干燥后涂抹少量润滑脂,以维持螺纹的顺滑度和防松性能。通过定期的检查与保养,可有效延长倒车镜组件的使用寿命,确保行车视野的清晰与稳定。