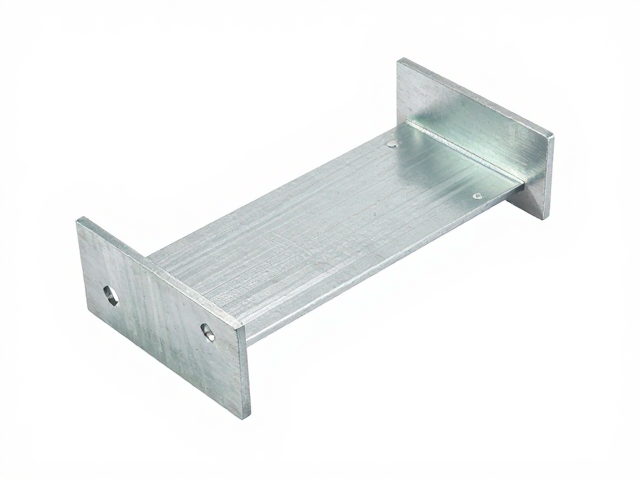
铝合金材质特性与锈蚀机理分析
铝合金表面会自然形成一层致密的氧化铝保护膜,这层薄膜在常规大气环境中能有效隔绝氧气和水分,防止基体金属进一步腐蚀。然而,在沿海高盐雾、工业强酸碱或长期潮湿的环境中,氧化膜可能因氯离子渗透或pH值失衡发生点蚀或晶间腐蚀,导致托架结构强度下降甚至断裂。固定托架作为承重或连接部件,其失效往往源于微观裂纹的扩展,因此理解基材的化学稳定性是制定防锈工艺的前提。
传统观念常误认为铝合金“永不生锈”,实际上金属间的电化学腐蚀和化学溶解同样会造成结构破坏。当铝合金托架与其他异种金属(如钢制螺栓)直接接触且无绝缘处理时,在电解质存在下会形成原电池反应,加速铝基体的阳极溶解。这种电化学腐蚀往往从接触界面蔓延至整体结构,表现为白色粉末状腐蚀产物和局部孔洞,直接削弱托架的机械性能和长期服役寿命。
表面预处理与清洁去污标准
有效的防锈工艺始于严密的表面预处理,任何残留油污、切削液或氧化皮都会阻碍后续涂层与基体的结合。工业级清洗通常采用碱性清洗剂配合超声波或喷淋设备,去除加工过程中附着的油脂和颗粒污染物,清洗后需通过去离子水漂洗防止水渍残留。表面粗糙度的控制同样关键,适度的喷砂或化学蚀刻能增加比表面积,为涂层提供微观锚固点,提升附着力。
干燥环节需严格控制环境湿度和温度,残留水分在固化过程中易形成气泡或针孔,成为腐蚀介质侵入的通道。热风烘干或真空干燥是常用手段,确保基材表面完全无水膜。对于高精度要求的场景,还需进行硅烷化处理或磷化转化膜处理,这一步能在铝表面生成纳米级的无机保护层,显著提高后续涂层的耐盐雾性能和抗划伤能力,是防锈体系中不可或缺的基础步骤。
主流防锈涂层技术对比与应用
粉末喷涂是目前铝合金托架最主流的防锈工艺,其利用静电吸附原理使粉末均匀附着在工件表面,随后经高温烘烤流平固化形成连续保护膜。环氧聚酯混合型粉末具有优异的耐候性和机械强度,适用于户外恶劣环境;纯聚酯粉末则色彩丰富,装饰性更佳。涂层厚度通常控制在60-100微米,过薄无法提供足够屏蔽作用,过厚则易产生内应力导致剥落。
阳极氧化处理通过电化学手段在铝表面生成较厚的氧化铝层,不仅提升了硬度和耐磨性,其多孔结构还可进行封孔处理以增强耐腐蚀性。封孔工艺多采用镍盐封孔或高温水封孔,封闭孔隙以阻止腐蚀介质渗透。对于外观要求极高且无需额外着色的场景,硬质阳极氧化能提供极高的表面硬度,但成本相对较高,且颜色单一,通常呈灰色或黑色,适用于对美观度要求较低但对耐磨性要求极高的工业场景。
后处理质检与长效维护规范
涂层固化后的质量检测需依据国家标准进行,常见的测试项目包括附着力划格法、耐盐雾试验和耐人工老化测试。耐盐雾试验通常要求中性盐雾(NSS)条件下无红锈、无起泡、无剥落,持续时间根据使用环境等级从24小时至1000小时不等。对于关键承重部件,还需进行微观金相分析,检查涂层与基体界面是否存在微裂纹或未结合区域,确保防锈层的完整性。
日常维护中,应避免使用强酸强碱清洁剂清洗铝合金托架,推荐使用中性洗涤剂配合软布擦拭。定期检查连接部位的紧固情况,防止因松动导致涂层破裂和雨水积聚。若发现局部涂层破损,应及时使用同型号修补漆进行修复,避免裸铝暴露引发点蚀。保持排水通畅,避免托架长期浸泡在水中或接触腐蚀性液体,是延长其使用寿命的关键措施。