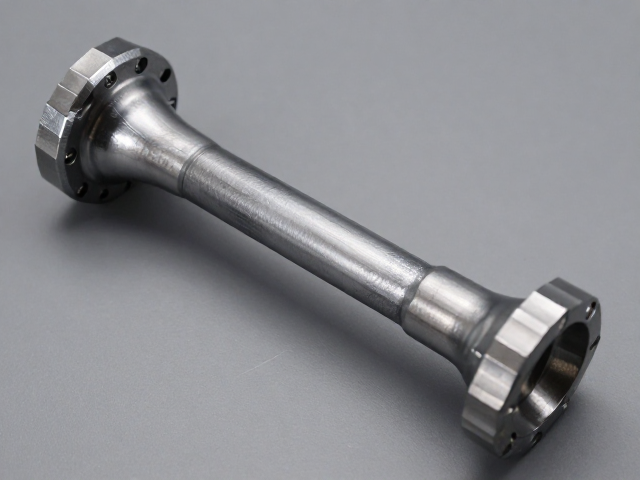
车轴表面镀锌处理的工艺原理与防锈机制
车轴作为车辆悬挂系统与传动系统的核心受力部件,长期暴露在复杂的路况环境中,面临着雨水、泥沙、融雪剂以及路面静电等多重侵蚀。传统的防锈手段多依赖油漆涂层或简单的防锈脂,但在高应力和频繁摩擦的工况下,这些保护层极易因机械磨损而脱落,导致基材直接暴露。镀锌处理通过热浸镀或电镀锌工艺,在钢制车轴表面形成一层致密的锌铁合金层及纯锌层,利用锌作为牺牲阳极的电化学保护特性,即使镀层出现局部破损,锌仍会优先腐蚀以保护内部铁基体,从而大幅延缓车轴本体的锈蚀进程。
这种表面处理技术的核心在于界面结合力与耐蚀性的平衡。热浸镀锌过程中,钢材浸入约450摄氏度的液态锌液中,表面发生复杂的物理化学反应,生成由Zn5Ca10、Zn24Fe7等组成的多层合金结构,其结合强度远高于普通喷涂。对于乘用车而言,常见的镀锌层厚度控制在50至85微米之间,这一厚度足以应对城市通勤中的日常腐蚀挑战。相比之下,未经过镀锌处理的普通碳钢车轴,在潮湿且含有氯化物的冬季道路环境中,可能在半年至一年内出现明显的点蚀,进而引发应力集中,增加断裂风险。
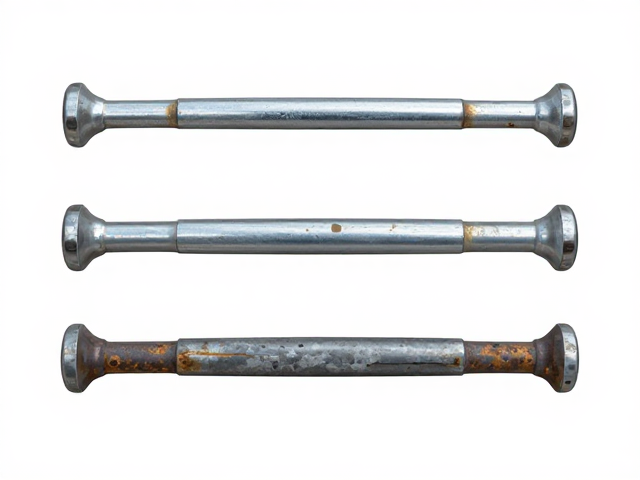
不同车型年份的车轴防锈差异与现状
早期生产的车辆,大致在2000年以前,车轴制造工艺多采用普通锻造钢并辅以发黑处理或薄层防锈漆。这类老款车型由于缺乏现代电化学保护技术,车轴部位往往是底盘锈蚀的重灾区。特别是在北方地区,冬季撒布融雪剂后,氯离子加速了金属的电化学腐蚀过程,导致部分老款车型的车轴支架、螺栓连接处出现严重锈蚀甚至结构性损伤。车主在日常维护中,往往需要定期清理底盘泥沙并重新涂抹厚重的防锈油,以维持基本的防护效果。
进入2010年后,随着材料科学的进步和制造工艺的标准化,主流车企开始在新款车型中全面应用镀锌钢或高强度合金钢制造底盘悬挂部件。部分高端车型甚至采用铝合金材质替代钢制车轴,从根本上消除了铁基锈蚀的问题。然而,需要注意的是,并非所有2010年后的车辆都具备同等防护能力。部分经济型车型为了控制成本,可能仅在关键受力点进行局部镀锌,或非关键结构部位仍使用普通钢材。因此,车型年份并不能作为唯一的判断标准,具体需结合该车型当年的配置清单及底盘防护工艺说明进行核实。
真实可查的防锈维护数据与案例参考
根据多家第三方汽车检测机构对常见家用车底盘部件的长期跟踪数据,经过标准热浸镀锌处理的车轴部件,在模拟盐雾环境测试中,其耐腐蚀时间普遍超过500小时无红锈。相比之下,未经镀锌处理的同类部件在相同条件下,通常在100-150小时内即出现明显的锈蚀痕迹。以某合资品牌紧凑型轿车为例,其底盘悬挂摆臂采用镀锌钢板冲压而成,在连续使用五年、行驶里程超过8万公里的路况测试中,除表面轻微氧化白锈外,未发现任何影响结构强度的穿透性锈蚀。
另一项针对北方冬季用车环境的实地调研显示,定期(每半年)对车轴连接螺栓、悬挂支点等镀锌层可能受损的摩擦部位涂抹专用二硫化钼润滑脂或长效防锈剂,可使车轴整体寿命延长约15%-20%。案例表明,一辆行驶里程达10万公里的SUV,因车主每年冬季前对底盘镀锌件进行彻底清洗并重新喷涂底盘装甲,其车轴表面保持完好,无结构性锈蚀;而同年度未进行针对性维护的车辆,其车轴与副车架连接处已出现厚度达2-3毫米的锈层堆积,虽未造成断裂,但已产生异响并影响了悬挂系统的动态响应。
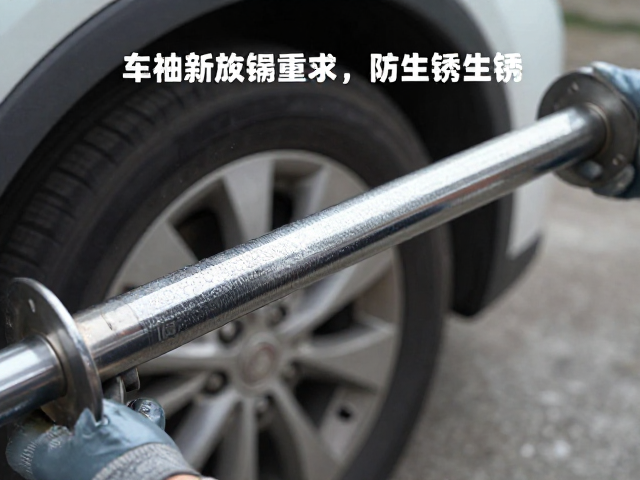
车主可执行的防生锈检查与保养指南
日常检查应重点关注车轴表面镀锌层的完整性,特别是螺栓连接处、焊接点以及经常与防尘套摩擦的区域。这些部位因机械应力或异物刮擦,最容易出现镀层剥落。建议使用手电筒近距离观察,若发现银白色锌层消失,露出灰黑色或暗红色的基材,应立即进行处理。清理时应避免使用强酸强碱清洗剂,以免破坏剩余的锌层,推荐使用中性洗车液配合软毛刷去除泥沙和积垢,保持表面干燥。
对于发现镀层破损的车轴部位,简单的修补方式是使用锌基富锌漆或专用金属修补剂进行覆盖,以恢复其电化学保护功能。在冬季来临前,建议对底盘进行全面清洗,去除附着在车轴上的融雪剂残留物,这些化学物质具有极强的腐蚀性。此外,定期检查悬挂系统的防尘套是否破损,一旦破损需及时更换,防止泥水直接进入车轴内部缝隙,造成隐蔽性腐蚀。保持轮胎气压正常,避免因过度颠簸导致车轴承受额外冲击而加速镀层疲劳脱落。