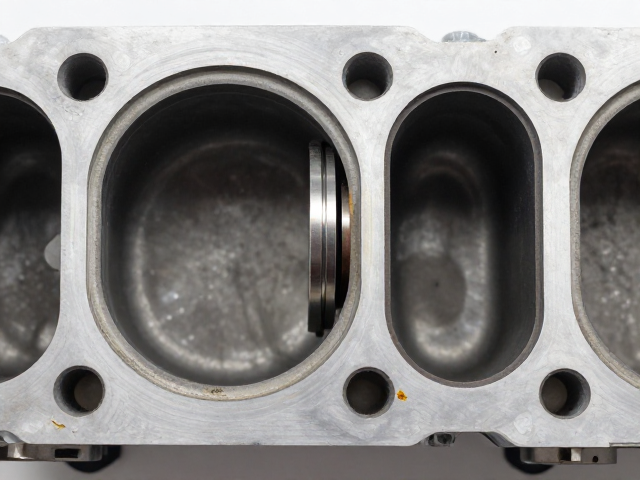
缸壁与活塞环配合状态对发动机性能的决定性影响
气缸内壁与活塞环之间存在着严密的流体动力学与机械摩擦耦合关系,这种配合间隙直接决定了发动机的压缩效率、机油消耗量以及动力输出的平顺性。在理想状态下,活塞环通过自身的弹力紧贴缸壁,形成密封屏障,同时依靠极薄的油膜减少金属间的直接接触。然而,随着运行里程增加或维护不当,这种微观平衡会被打破,导致密封失效。当缸壁出现拉伤、磨损成阶梯状,或者活塞环发生扭曲、断裂时,燃烧室的高压气体会泄漏至曲轴箱,表现为动力下降、加速无力,甚至引发严重的机油烧损现象。
修复这一核心部件的磨损并非简单的替换作业,而是需要精准评估当前的几何形位误差。传统的认知往往倾向于直接更换缸体或活塞组件,但在实际工程实践中,若缸壁磨损处于临界范围且未出现贯穿性裂纹,通过高精度珩磨修复或特定涂层技术恢复配合间隙,往往能以更优的成本效益恢复动力系统的原始性能。这种修复逻辑强调“恢复配合”而非单纯“替换零件”,要求技术人员对金属疲劳特性、表面粗糙度以及润滑油膜稳定性有严密的计算与验证。
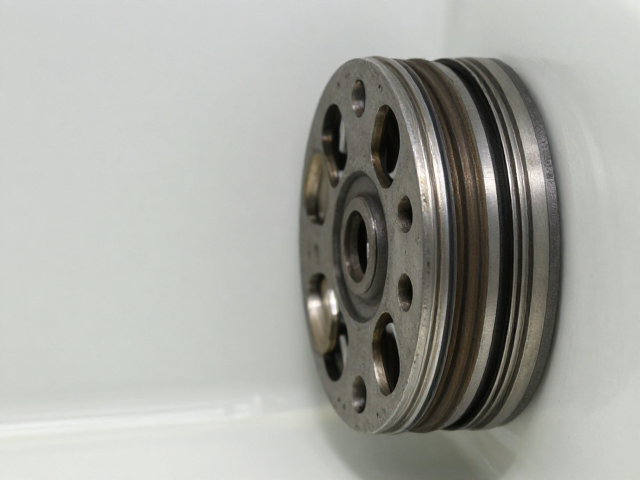
磨损成因分析与多维度的检测评估体系
发动机缸壁与活塞环的异常磨损通常由多种因素交织导致,其中润滑不良是最主要的诱因。机油压力不足、油路堵塞或机油型号与发动机工况不匹配,会导致边界润滑失效,使金属表面处于干摩擦或半干摩擦状态。此外,进气系统密封不严导致的粉尘侵入,会在缸壁表面形成研磨剂效应,加速微观切削。冷却系统失效引起的过热则会导致缸体热变形,改变配合间隙,进一步加剧磨损过程。这些物理与化学变化的累积,使得修复工作必须建立在严密的数据支撑之上。
针对磨损程度的评估,需摒弃目测等主观判断,转而依赖高精度的量具与检测设备。使用内径千分尺测量缸筒的圆度和圆柱度是基础步骤,标准公差通常控制在微米级别。若发现缸壁存在明显的台阶磨损,需测量台阶高度以判断是否超出修复极限。同时,通过活塞环三隙测量——即端隙、侧隙和背隙,结合缸壁表面粗糙度仪的数据,可以构建出血缘般的配合状态模型。只有当各项几何参数均处于可修复区间时,后续的修复工艺才具备实施的前提,否则必须执行缸套更换或缸体镗削等更彻底的物理重构。
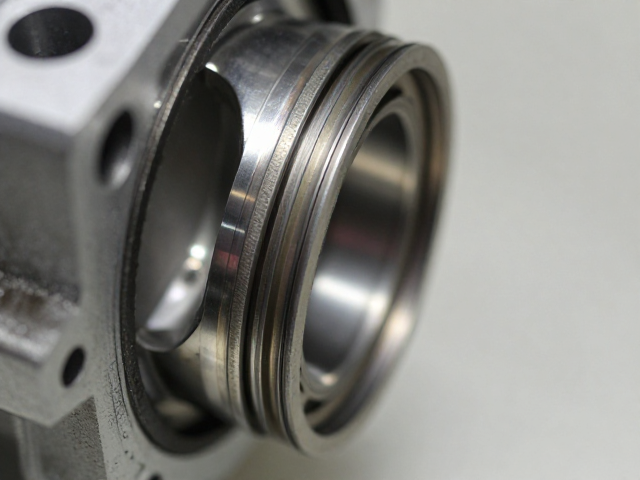
精密修复工艺与表面处理技术的应用路径
在确认具备修复条件后,表面修复工艺的选择至关重要。对于轻微划痕或磨损,采用微弧氧化或二硫化钼喷涂技术可以在缸壁表面形成一层具有自润滑性能的保护层,同时填补微观凹坑,恢复表面完整性。若磨损较为严重,则需采用激光熔覆技术,在缸壁表面沉积高硬度合金层,随后通过精密磨削达到规定的尺寸精度。这一过程对热输入控制要求极高,以避免缸体基体产生热应力变形。修复后的表面需经过严格的珩磨处理,形成特定的交叉网纹,以优化机油Retention能力,确保启动瞬间的润滑效果。
修复过程中的尺寸控制是核心难点,必须严格遵循原始设计图纸中的公差配合标准。例如,对于铝制缸体,由于热膨胀系数较大,修复后的冷态间隙需预留足够的热膨胀余量。在实际操作中,技术人员需根据环境温度、机油粘度等级以及发动机转速特性,计算最佳的动态间隙值。修复完成后,还需进行严格的探伤检测,确保无隐性裂纹。任何尺寸超差或表面缺陷都可能导致密封失败,进而引发更严重的机械故障。因此,修复工艺的本质是通过材料科学手段,在微观尺度上重建金属表面的力学性能与物理结构。
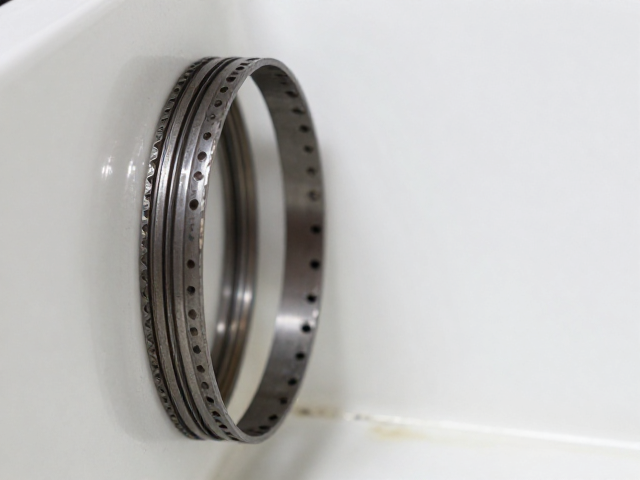
装配规范与长效运行维护策略
装配环节的精度直接决定了修复效果的持久性。活塞环的安装需使用专用导向工具,防止环体扭曲或断裂。在安装过程中,需定期用厚薄规检查活塞环的端隙,确保其在热态工作环境下能正常膨胀而不卡死。缸壁清洁度是另一项关键指标,任何微小的金属屑或灰尘残留都会成为新的磨损源。装配时需使用无绒布和专用清洗剂彻底清除表面油污,并涂抹适量装配机油以建立初始油膜。活塞连杆组的重量平衡也需经过校验,避免因惯性力过大导致缸壁承受额外的侧向冲击。
长效运行维护需从改变使用习惯与优化润滑体系入手。选用符合API或ACEA最新标准的机油,并确保机油滤芯的过滤精度,能有效减少杂质进入摩擦副。在冷车启动阶段,应避免高转速运行,待机油压力稳定、水温上升后再逐步加载。对于经过修复的发动机,建议在初期运行阶段设置特定的磨合期,期间控制转速与负载,让修复后的表面逐步形成稳定的摩擦副。同时,建立定期的机油压力监测与缸压测试机制,通过数据波动提前识别潜在异常,防止小磨损演变为灾难性故障。