齿花键磨损的失效机理与检测标准
变速齿花键在长期承受交变载荷与滑动摩擦后,齿面容易出现磨损、剥落或尺寸超差现象,这直接导致传动平稳性下降和啮合间隙过大。当花键配合间隙超过0.05mm或齿厚磨损量达到原始齿厚的5%-8%时,通常被视为需要介入修复的临界点,而非直接报废。
针对此类精密传动部件,修复前必须进行严密的几何精度检测。利用三坐标测量机或专用花键综合测试仪,获取节圆直径、齿形角及螺旋线偏差等关键数据。只有当基体材料无裂纹、无深层疲劳损伤,且剩余齿厚能满足最小承载要求时,才具备进行表面修复或尺寸恢复的加工条件。
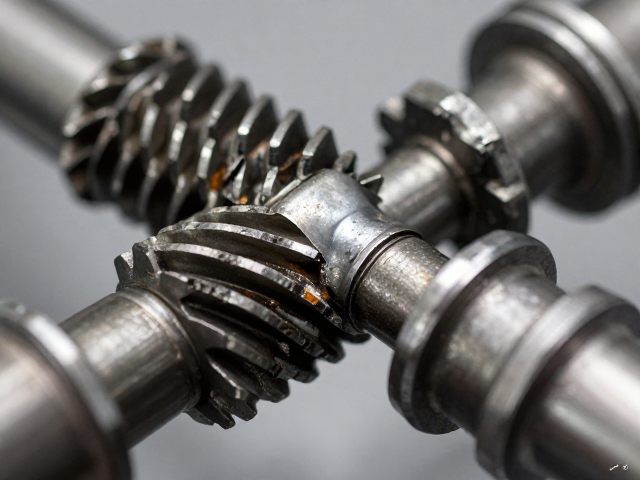
剃齿加工在修复中的核心作用与工艺参数
剃齿加工作为一种精密的无屑切削工艺,能够有效修正齿形误差并降低表面粗糙度,是修复磨损花键的关键工序。通过选用与基体材料硬度相匹配的剃齿刀,在专用机床上以低速差进行仿形切削,可精确控制齿面的接触斑点分布,消除因磨损造成的微观不平。
工艺参数的设定需严格遵循材料特性。对于45钢或40Cr等常用合金结构钢,剃齿前的预磨削硬度通常控制在HRC28-32之间,剃削速度建议保持在20-40m/s,进给量根据齿宽分次递减。这种精细的参数控制能够避免齿面烧伤,同时确保修复后的齿形修正量在0.01-0.03mm范围内,从而恢复原有的啮合精度。
精度提升策略与热处理后的变形控制
修复过程中最大的技术难点在于热处理变形与精加工余量的匹配。采用真空低压渗碳或氮化处理替代传统气体渗碳,可显著减少花键齿面的氧化与变形,使热处理后的变形量控制在0.005mm以内。这种低变形工艺为后续的剃齿或磨齿提供了稳定的基准。
在精度提升阶段,引入误差补偿算法优化刀具路径。通过实时监测切削力变化,动态调整剃齿刀的中心距与径向进给,可消除系统性误差。修复后的花键需经过去毛刺清洗及超声波探伤检查,确保齿根过渡圆角光滑无应力集中点,最终使齿距累积误差控制在ISO 1328规定的6-7级精度范围内。