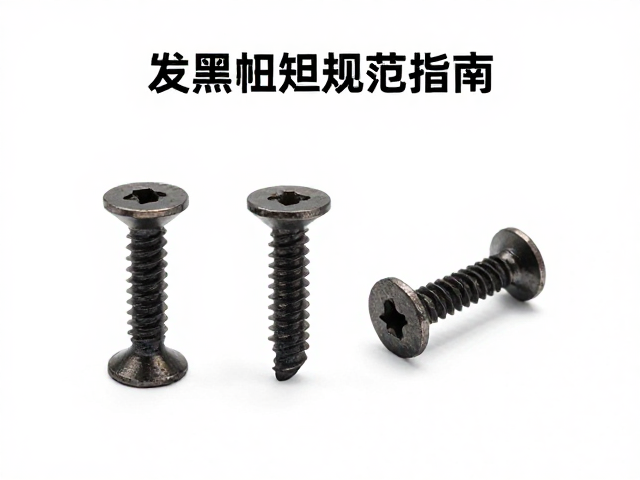
螺丝表面发黑处理的工艺原理与常见方法
摩托车金属紧固件在潮湿、高温或腐蚀性环境中极易发生氧化锈蚀,发黑处理作为一种常见的表面防护手段,主要通过化学或物理方式在螺丝表面形成致密的氧化膜或涂层,以隔绝空气与水分,从而提升零部件的耐蚀性与美观度。目前行业内主流的工艺涵盖发黑剂化学氧化、磷化处理后封闭以及高温氧化等路径,其中化学发黑多采用碱性氧化剂,在特定温度条件下使钢铁表面生成四氧化三铁(Fe3O4)薄膜,这种薄膜结构紧密,能有效延缓基体金属的进一步腐蚀。
不同材质的螺丝对发黑工艺的适应性存在显著差异,普通碳钢件通常采用高温或中温发黑工艺,而经过调质处理的合金钢件则需严格控制反应时间以防氢脆风险。磷化发黑结合了磷化膜的吸附性与黑色颜料的遮盖力,其附着力与耐盐雾性能通常优于单一化学发黑,适用于对防护等级要求较高的底盘或发动机关键部位。实际应用中,工艺参数的设定需严格依据螺丝的材质成分、硬度等级以及后续装配环境进行匹配,以确保防护层的稳定性与持久性。
发黑层质量检验标准与缺陷识别
发黑处理后的质量评估需依据严密的微观结构观察与宏观外观检查,合格的发黑层应呈现均匀一致的黑色或深灰色,表面无白锈、红斑、流挂或局部未覆盖现象,且触摸时无明显粉化或脱落感。在实际检测中,常通过划格法测试涂层的附着力,或使用中性盐雾试验模拟恶劣工况,观察规定时间内的锈蚀面积比例,以此量化评估防护效能。对于高精度要求的摩托车部件,还需通过显微镜检查氧化膜的致密性,确保无微孔或裂纹,防止腐蚀介质通过缺陷点侵入基体。
锁紧扭矩的科学设定与影响因素
螺丝的锁紧扭矩是确保连接件在振动、冲击载荷下保持预紧力的核心参数,其设定并非固定值,而是由螺丝材质、直径、螺纹规格、表面处理状态以及摩擦系数共同决定。对于经过发黑处理的螺丝,由于表面氧化膜或润滑层的存在,摩擦系数通常低于未处理的光滑表面,因此在相同预紧力要求下,所需的施加扭矩可能略有降低,若严格沿用未经处理螺丝的扭矩标准,极易导致螺纹咬死或预紧力不足,引发松动失效。
实际装配过程中,扭矩值需参考原厂维修手册或经过验证的工程数据,一般以牛顿米(N·m)为单位进行标定。对于M6至M10级别的常用螺丝,锁紧扭矩通常分布在10N·m至60N·m区间,具体数值需结合螺丝强度等级(如8.8级、10.9级)进行换算。使用经过校准的扭矩扳手进行操作,能够精确控制施加的力矩,避免因人为手感误差导致螺丝拉伸变形或断裂,确保连接界面的长期稳定性与安全性。
装配操作规范与扭矩验证流程
在实施螺丝锁紧作业时,需确保螺纹配合面清洁无油污、杂质或旧胶残留,发黑层若存在破损或松动,应先行修复或更换,以免影响摩擦系数的一致性。装配时应采用对角交叉、分步拧紧的策略,对于多螺栓连接结构,建议先以50%的目标扭矩预紧,消除装配间隙后,再逐步提升至100%的目标扭矩,以此保证受力均匀,防止法兰面变形或密封失效。
扭矩验证并非一次性动作,建议在车辆完成初步路试或经过规定里程运行后,对关键部位螺丝进行复紧检查。由于金属在长期振动环境下可能发生微观塑性变形或松动,复紧操作能及时消除预紧力衰减,恢复连接刚度。操作人员需记录复紧时的扭矩读数,若发现读数偏差超过允许范围(通常为±10%),需排查螺纹损伤、润滑状态异常或部件配合间隙过大等潜在问题,确保整车连接系统的可靠性。