同轴度偏差对旋转机械的影响机制
同轴度是衡量两个或多个圆柱形零件轴线重合程度的关键几何公差指标,在泵、风机、压缩机等旋转设备中,这一参数直接决定了转子系统的动态平衡状态。当驱动端与被驱动端的轴线存在偏移或角度倾斜时,轴承座与联轴器内部会产生额外的交变应力,这种应力并非均匀分布,而是集中在轴承滚道与滚动体的局部接触区域。长期运行下,局部应力集中会导致材料疲劳,进而引发微裂纹扩展,最终表现为轴承过早失效或轴系断裂。
实际工况中,同轴度偏差往往由基础沉降、安装误差或热变形引起。例如,在大型离心泵启动初期,若未进行充分的热态对中调整,高温引起的机壳膨胀会导致轴系中心线发生微小位移。这种位移即便在微米级别,也会在高速旋转下转化为显著的振动能量。振动不仅加速了密封件和轴承的磨损,还会通过机架传递至周围结构,造成连接螺栓松动或地基裂纹,形成恶性循环。因此,精确控制同轴度是维持设备平稳运行的物理基础。
同轴度检测的标准方法与操作流程
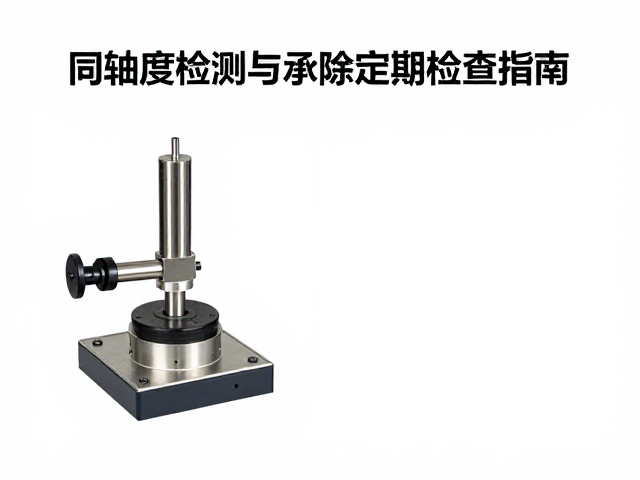
工业现场常采用千分表打表法进行同轴度检测,该方法成本低且直观,适用于大多数中小型旋转机械的安装与维护。操作时需将千分表固定在静止部件上,测头垂直接触旋转轴表面,缓慢盘车一周记录最大与最小读数差值。对于双支撑或多级转子系统,需分别在联轴器端面和外圆面布置表架,分别测量径向跳动和端面跳动,再通过公式计算出口轴线的相对位置。测量过程中需确保表架刚性足够,避免因震动导致读数漂移,同时环境温度变化会影响金属热胀冷缩,需在恒温环境下或进行温度修正。
激光对中仪已成为高精度设备的主流检测工具,其通过发射激光束并接收反射信号,直接计算两轴之间的平行度和角度偏差。相比传统打表法,激光对中系统能实时显示偏差矢量,提供直观的调整建议,显著缩短停机时间。在使用激光对中仪时,需定期校准传感器模块,确保激光发射器的准直性。此外,测量前需清理轴表面油污及锈蚀,防止反射信号衰减或散射影响精度。对于大型机组,通常要求在一次连续盘车过程中完成数据采集,以消除因轴系窜动带来的误差。
轴承间隙的界定与检测技术
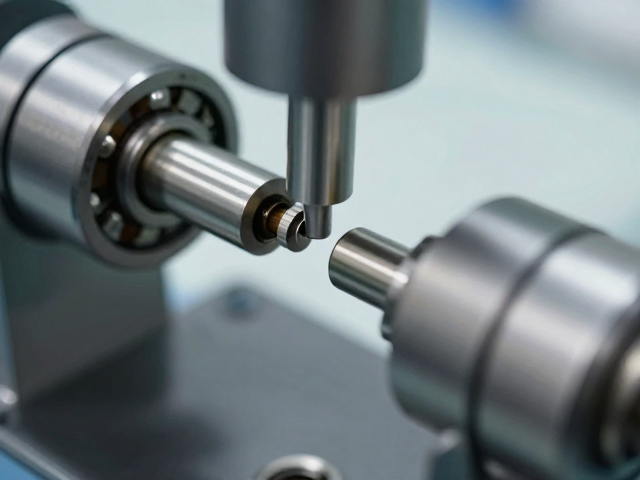
轴承间隙分为径向游隙和轴向游隙,径向游隙指轴承内圈相对于外圈在径向方向的最大活动范围,轴向游隙则指内圈相对于外圈在轴向方向的移动距离。游隙过小会导致润滑膜难以形成,引起摩擦发热甚至抱轴;游隙过大则会降低旋转精度,加剧振动和噪声。检测径向游隙常用压痕法或塞尺法,对于精密级轴承,通常使用专用量具配合千分尺进行测量,确保测量力恒定且符合标准规范。轴向游隙检测多通过轴向推转轴承并测量位移来实现,需排除轴承座配合间隙对测量结果的干扰。
在实际维护中,轴承游隙会随温度升高而增大,随载荷增加而减小。因此,检测数据需结合设备运行工况进行修正。例如,高温工况下的轴承,其冷态安装游隙应适当预留,以补偿热膨胀带来的间隙缩小。检测过程中,若发现游隙值超出标准公差范围,或通过手感转动轴承时感到卡滞、异响,应立即停止使用并更换。对于滚动轴承,游隙的不可恢复性变化通常意味着内部元件已出现磨损或剥落,此时修复已无意义,必须更换新品以恢复设备性能。
定期检查的执行周期与记录管理
定期检查的频率应基于设备运行时间、负载强度和环境条件综合确定。一般工业标准建议,连续运行的关键旋转设备每3至6个月进行一次同轴度和轴承间隙复查,轻载或间歇运行设备可适当延长至6至12个月。在极端工况如高温、高粉尘或强腐蚀环境中,检查周期需缩短至1至3个月。检查计划应纳入企业预防性维护体系,明确责任人、检测工具、标准作业程序及验收阈值。
建立严密的检测记录档案是追踪设备状态演变的关键。记录内容应包括检测日期、环境温度、使用的仪器型号、原始读数、计算后的偏差值、调整措施及更换部件信息。通过对比历史数据,可识别出差值的趋势性变化,例如同轴度偏差随时间线性增加可能暗示基础松动,而轴承游隙的渐进式增大则反映磨损进程。数字化管理系统可辅助生成趋势曲线,设置预警阈值,当数据触及警戒线时自动触发维护工单,实现从“事后维修”向“预测性维护”的转变。