施工前的表面预处理重要性
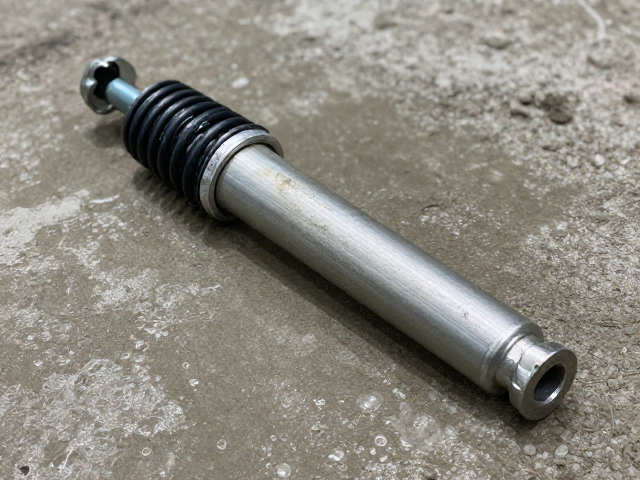
减震器外筒在仓储、运输以及旧件拆解过程中,表面极易附着泥沙、油脂及氧化皮。这些污染物若不经彻底清除,会直接阻碍防锈膏与金属基体的物理吸附,导致涂层附着力下降。在后续车辆行驶震动或高温环境下,涂层容易出现起泡、剥落现象,使得防锈保护失效,加速金属腐蚀,进而影响减震器总成的使用寿命和行车安全。
专业的表面预处理是确保防锈膏发挥长效保护作用的先决条件。只有当金属表面达到规定的清洁度标准,防锈膏中的活性成分才能充分渗透并形成致密的保护膜。这一过程不仅关乎涂层的美观,更直接关系到零部件的耐腐蚀性能指标。对于维修车间或生产线而言,建立标准化的去污流程,能够显著提升产品的一致性和可靠性,避免因表面处理不当引发的批量质量事故。
物理清除与干式预处理
面对大块泥沙、干结污垢或顽固油污,干式物理清除是首要步骤。使用硬质塑料刮板、铜丝刷或专用铲刀,小心剔除外筒表面的厚重附着物。操作时需严格控制力度,避免金属刮伤导致基材受损,形成新的应力集中点或腐蚀源。对于结构复杂或凹槽部位的泥沙,建议使用压缩空气进行吹扫,利用高压气流将缝隙内的颗粒排出,确保无死角残留。
在物理清除后,需配合工业毛刷或无绒抹布进行初步清扫。针对油性较大的油污,可先用干净的干布擦拭,去除表面浮油。若油污较重,可喷洒少量挥发性溶剂辅助清洁,但需严格控制溶剂用量,防止液体流入减震器内部密封件区域,造成橡胶件老化或内部元件污染。此阶段的目标是去除宏观可见的污染物,为后续精细清洗奠定基础。
化学清洗与溶剂脱脂
对于渗透性强、难以通过物理手段清除的油性污垢,需采用化学清洗方式。选用符合工业标准的中性或弱碱性清洗剂,配合超声波清洗设备或高压喷淋系统进行处理。超声波的空化效应能有效剥离微观层面的油污分子,特别适用于形状复杂、盲孔较多的外筒部件。清洗过程中,需确保清洗剂与金属表面充分接触,并保持适当的温度和时间,以最大化去污效果。
清洗完成后,必须彻底去除残留的清洗剂。残留的化学物质可能与防锈膏发生反应,影响涂层性能,甚至导致金属表面产生点蚀。建议使用去离子水或经过过滤的压缩空气进行多次漂洗和吹干。对于无法水洗的大型部件,可使用高纯度异丙醇或专用脱脂剂进行擦拭脱脂,随后立即用干燥、无油的压缩空气吹净,确保表面无液体残留。整个过程需佩戴防护眼镜和手套,保障操作人员安全。
表面检验与干燥处理
清洗后的表面需经过严格的外观检验,确认无泥沙、油污、水渍或清洗剂残留。在自然光或标准光源下,观察金属表面是否呈现均匀的金属光泽,无发白、发黄或斑驳现象。对于高要求的应用场景,可采用水破法或白布擦拭法进行快速验证:将洁净无油的白布擦拭表面,观察是否有污渍转移;或喷洒去离子水,观察水膜是否均匀破裂,以此判断表面清洁度和亲水性是否达标。
检验合格后,需立即进行干燥处理,防止二次污染或水分残留引发锈蚀。可采用热风烘干、红外加热或自然晾干等方式,确保表面完全干燥。干燥过程中,需控制环境温度和湿度,避免在潮湿环境下操作,防止空气中的水汽凝结在金属表面。干燥后的部件应立即进入防锈膏施工环节,或放置在洁净、干燥的环境中暂存,严禁长时间暴露在污染环境中,确保施工前的表面状态始终处于最佳水平。