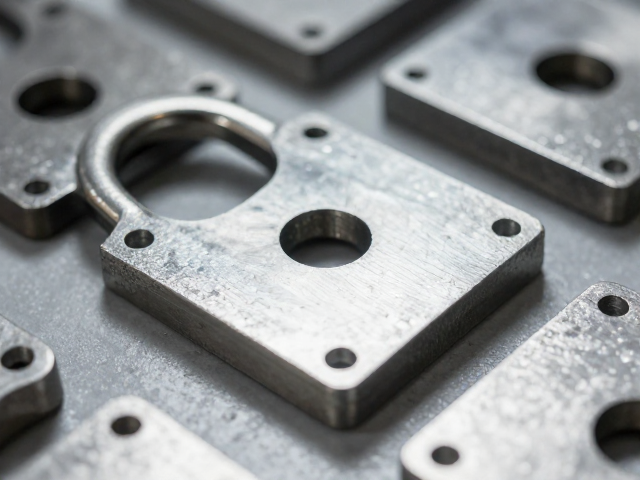
锁片镀镍工艺的核心原理与表面处理逻辑
在摩托车配件制造领域,锁片作为连接传动系统的关键紧固件,其表面处理直接决定了部件在复杂工况下的耐用表现。镀镍工艺通过电解作用,在锁片基体表面沉积一层致密的金属镍层,这一过程不仅改变了材料表层的物理形态,更构建了严密的防腐屏障。镍层具有优异的化学稳定性,能有效抵御雨水、盐雾以及道路油污对基体钢材的侵蚀,从而延长锁片在潮湿或多变气候环境中的使用寿命。
从微观结构来看,现代电镀技术已不再局限于单一的装饰性镀铬,而是更多采用多层复合镀镍方案。底层通常使用半光亮镍提供主要的耐腐蚀保护,中间层配合高硫镍或特殊合金层以优化应力分布,最外层则通过精细抛光或封闭处理提升光泽度与耐磨性。这种分层设计使得锁片在承受链条冲击和路面颠簸时,镀层不易剥落或开裂,保持了结构的完整性。对于广东地区成熟的摩配产业链而言,掌握这一多层复合电镀的控制参数,是确保产品符合高标准出厂要求的关键环节。
市场主流镀镍标准与可验证的质量指标
行业内对于镀镍层的质量评估已形成若干可量化、可检测的技术指标,这些数据构成了判断锁片品质的客观依据。根据相关国家标准及行业通行规范,镀镍层的厚度通常控制在规定范围内,例如常规装饰性镀镍厚度多在5-10微米之间,而功能性或高耐腐蚀要求的产品可能达到10-20微米甚至更高。厚度不足会导致防护寿命缩短,而过厚则可能因内应力过大引发镀层起泡或脱落。通过千分尺或磁性测厚仪即可对成品进行无损检测,确保每一批次产品符合既定的厚度公差要求。
除了厚度,盐雾测试时间是衡量镀层耐腐蚀性能的核心数据。在标准的中性盐雾试验(NSS)中,合格的锁片镀镍层需能承受24小时至72小时的无白锈腐蚀过程,具体时长取决于产品定位及使用场景。部分高端生产线采用铜盐加速醋酸盐雾试验(CASS)来模拟更恶劣的环境,以此验证镀层的致密性。此外,结合力测试也是必检项目,通过划格法或热震试验检查镀层与基体的附着强度,确保在机械应力作用下镀层不出现剥离现象。这些经过实验室验证的数据,为采购商提供了清晰且可追溯的质量参考标准。
选购过程中的工艺细节甄别要点
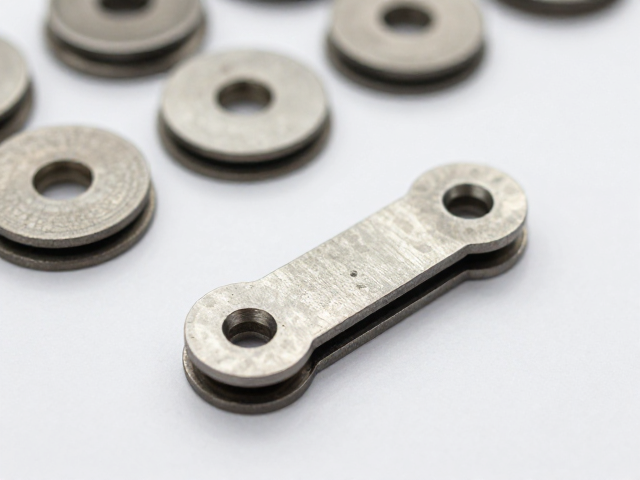
在实际采购与使用场景中,肉眼可见的表面瑕疵往往是判断工艺水平的第一道防线。优质镀镍锁片的表面应呈现均匀细腻的银白色光泽,无明显的水痕、麻点、烧焦或局部发黑现象。这些外观缺陷通常源于电镀前的除油不净、活化时间不足或电流密度分布不均。若表面存在细微划痕或氧化斑点,说明前处理工序存在疏漏,这会直接削弱镀层的防护能力,使基体金属更容易在后续使用中因微裂纹扩展而发生锈蚀。
螺纹部分的镀层处理是另一个需要重点关注的细节。由于螺纹结构复杂,电镀过程中容易产生电流屏蔽效应,导致根部镀层过薄或完全无镀层。选购时应仔细检查螺纹啮合区域,确认镀层覆盖均匀,无露底现象。同时,需留意锁片整体是否有因电镀后清洗不彻底残留的酸性或碱性物质,这些残留物会在长期存放中缓慢腐蚀镀层。建议通过观察锁片放置一段时间后是否有异常变色或出现白色粉末状腐蚀产物,来初步判断其清洗与封闭工序的完成质量。
安装维护与长期使用中的工艺保护
锁片在安装过程中需避免使用过大的扭矩,过猛的拧紧力可能导致镀层产生微裂纹,进而破坏其完整性。正确的安装方式应配合扭矩扳手,按照车辆制造商推荐的力矩值进行操作,确保锁片在预紧力作用下保持结构稳定,同时不损伤表面镀层。对于经过镀镍处理的锁片,其硬度通常高于未经处理的基体,但也相对脆性较大,剧烈冲击可能导致镀层局部剥落,因此在越野或高强度驾驶环境中,需定期检查锁片状态。
日常维护中,保持锁片表面清洁是延长镀层寿命的有效手段。行驶后若遭遇泥水或油污附着,应及时用清水冲洗并擦干,避免腐蚀性物质长时间停留。不建议使用强酸或强碱性的清洁剂直接冲洗镀镍部件,以免破坏镀层的封闭层。在更换链条或进行常规保养时,可适当涂抹少量专用润滑脂于锁片表面,这不仅能减少摩擦磨损,还能形成额外的保护膜,隔绝空气与水分,进一步发挥镀镍工艺的防护优势。