轮圈骨端面跳动的定义与检测原理
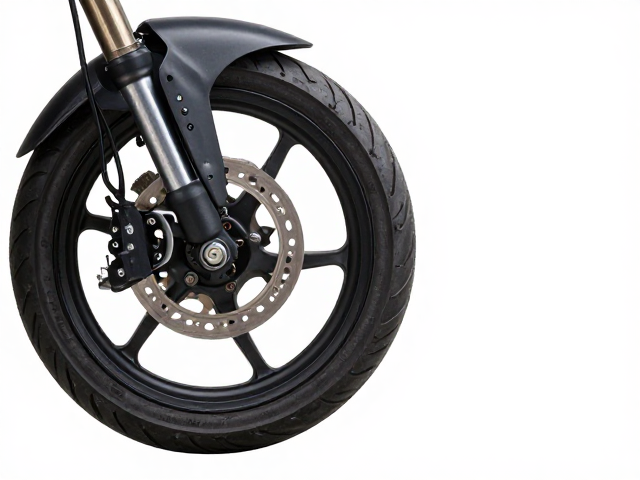
摩托车轮圈骨端面跳动是指轮圈在安装状态下,其固定刹车盘或轮毂轴承配合面的轴向偏差。当车轮旋转时,若端面存在跳动,刹车盘会随之产生轴向位移,导致刹车片与盘片之间产生间歇性接触或摩擦不均。这种物理形态上的偏差直接影响了制动系统的线性响应,过大的跳动量会让驾驶员在制动过程中感受到明显的踏板或手柄抖动,进而影响车辆操控的稳定性。
检测此类参数通常采用高精度百分表或激光位移传感器,配合专用旋转测试台进行。在标准测试流程中,轮圈需按照规定的扭矩紧固在测试轴上,消除安装应力干扰。测试盘以恒定低速旋转,百分表测头垂直抵住端面特定区域,记录旋转一周过程中的最大读数与最小读数之差。该差值即为端面跳动量,是衡量轮圈加工精度和装配同轴度的核心指标,数据直接反映出厂产品的几何一致性。
行业标准中的公差范围设定
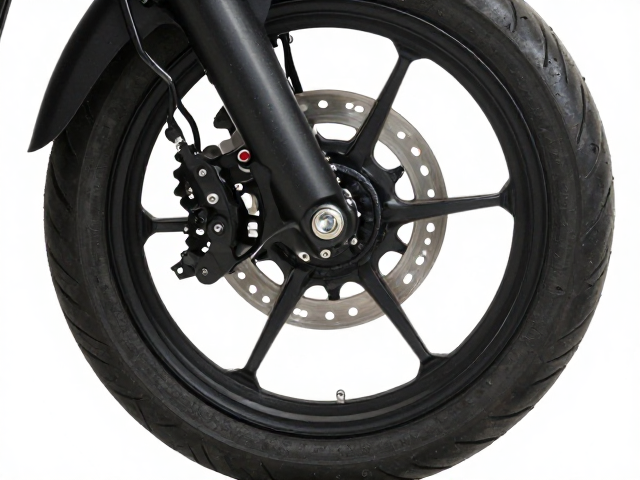
国际通用的摩托车零部件制造规范中,对于铝合金铸造轮圈的骨端面跳动通常设定在0.15毫米至0.30毫米之间。这一范围基于常规盘式制动系统的散热片厚度公差以及刹车分泵活塞行程设计。对于经过精密加工的高性能运动型摩托车轮圈,部分高端生产线会将标准收紧至0.10毫米以内,以确保极佳的制动脚感。需要注意的是,不同车型因制动系统结构差异,具体公差需参考原厂维修手册中的技术规范,不可一概而论。
钢制轮圈因材料特性及制造工艺限制,其公差范围相对宽松,通常允许在0.30毫米至0.50毫米之间。此类轮圈多用于轻型摩托车或商用车领域,对制动平顺性的极致追求低于运动车型。若检测到钢轮圈跳动超过0.50毫米,即便未完全失效,也处于高风险区间,极易在高速制动时引发制动液气阻或卡钳导向销异常磨损。所有公差数据必须依据国家现行机械行业标准或主机厂发布的工程图纸确定,任何低于或高于标准规定的数值均需有明确的工况说明。
检测过程中的关键控制要素
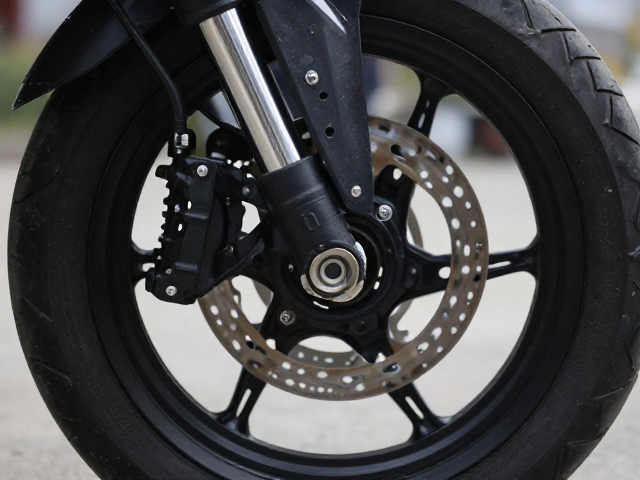
检测环境的温度控制对数据准确性至关重要。金属材料会随温度变化产生热胀冷缩,因此检测室应保持在20±5摄氏度的恒温环境。轮圈在检测前需经过静置处理,消除因搬运或清洗产生的内应力。此外,测试轴与轮圈安装孔的配合间隙必须极小,建议使用过盈配合或专用定位销进行固定,避免因安装松动导致虚假跳动数据。百分表测杆需保持与端面绝对垂直,测头压力应适中,过大的按压力会导致测杆弯曲,产生系统性误差。
重复检测是验证数据稳定性的必要步骤。同一轮圈应在不同时间点进行至少三次独立检测,计算平均跳动值。若三次检测结果差异超过0.02毫米,需排查测试台主轴轴承磨损情况或轮圈本身存在微观结构不均。对于批量生产的轮圈,应设置抽样检测机制,通常每批次抽取5%-10%的样本进行全检,确保整批产品的离散程度在可控范围内。检测数据需实时记录并生成电子档案,以便后续追溯与分析。
配件质量控制与缺陷识别
在质量控制环节,端面跳动超标常由铸造缺陷或热处理变形引起。气孔、缩松等铸造瑕疵会导致局部密度不均,在后续机加工或受热后产生不均匀变形。热处理过程中的冷却速率控制不当,也是导致轮圈整体扭曲的主要原因。质检人员需结合金相分析或超声波探伤,定位缺陷源头。对于因变形导致的跳动,若偏差在允许修复范围内,可采用冷校直工艺处理;若偏差过大或存在结构性隐患,则必须报废处理,严禁强行装配使用。
装配环节的同轴度检查同样关键。轮圈与轮毂轴承、制动盘的安装面必须保持清洁,无油污、毛刺或异物。安装制动盘时,需使用扭矩扳手按照对角线顺序逐步紧固,确保受力均匀。若制动盘本身存在端面跳动,即使轮圈完美无缺,整体制动系统仍会出现异常。因此,质量控制需覆盖从轮圈毛坯到总装成品的全链路,任何单一部件的公差累积都可能导致最终产品不符合使用标准。
数据记录与长期追踪机制
建立严密的数据追踪体系有助于提升长期制造稳定性。每台轮圈的检测数据应包含唯一序列号、检测日期、操作人员、环境温湿度及具体跳动数值。这些数据不仅用于判定单件合格与否,更需录入生产管理系统,通过统计过程控制(SPC)工具分析趋势。若某段时间内跳动值呈现缓慢上升趋势,可能预示模具磨损或刀具老化,需及时进行预防性维护。通过大数据分析,可精准定位工艺瓶颈,优化注塑或铸造参数。
长期追踪还需关注售后反馈数据的闭环管理。将出厂检测数据与后期维修数据进行关联分析,评估不同公差范围下的实际使用寿命。若发现特定公差区间的轮圈在极端工况下故障率偏高,需重新评估标准设定的合理性。这种基于真实运行数据的标准迭代,能确保质量控制指南始终贴合实际使用场景,为后续产品研发提供可靠的数据支撑,实现从经验判断向数据驱动制造的转型。