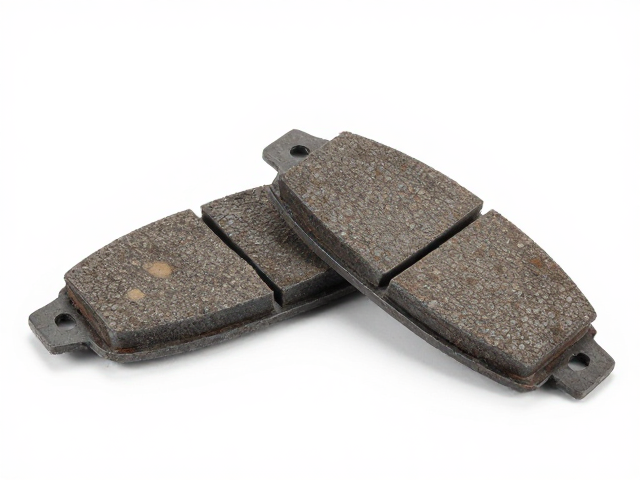
离合鼓摩擦片磨损机理与标准限值
离合鼓摩擦片在传动系统中承担着连接与切断动力的关键职能,其工作状态直接决定了机械设备的运行稳定性。随着设备持续运转,摩擦片表面因反复摩擦会产生不可逆的物理损耗,这种损耗会逐渐改变摩擦系数,进而引发打滑、换挡冲击或动力传输中断等故障现象。因此,定期检测摩擦片厚度是预防机械故障、延长核心部件寿命的基础维护措施。
在实际维修场景中,判断摩擦片是否需要更换的核心依据是剩余厚度与原厂规定最小极限值的对比。不同型号的离合鼓,其摩擦片初始厚度通常在3.0mm至6.0mm之间,而允许磨损至的最小厚度通常设定为1.0mm至1.5mm。当测量值低于这一临界点时,摩擦材料不足以维持正常的摩擦力矩,此时必须进行替换。若继续勉强使用,不仅会导致维修频率大幅增加,还可能因高温导致离合鼓本体变形或烧蚀,造成更严重的连带损伤。
标准化厚度检测流程与工具选用
准确的厚度测量是确保维修质量的前提,这一过程需借助专用工具以消除人为误差。推荐使用带有游标卡尺或专用深度尺的检测设备,测量时需清洁摩擦片表面,确保无油污、金属碎屑或积碳干扰。检测过程中,应将测量爪平稳贴合摩擦片工作面,避免倾斜导致读数偏大或偏小。对于多片式离合鼓结构,需逐一测量每一片摩擦片,记录数据并找出磨损最严重的区域,因为局部磨损不均往往预示着导向销松动或安装不当。
除了静态厚度测量,还需结合动态间隙检查来综合评估离合鼓健康状况。在拆解状态下,检查摩擦片与离合鼓内壁的径向间隙以及轴向自由行程,这些数据能反映摩擦片在受热膨胀后的从动能力。若发现摩擦片表面存在烧蚀发黑、剥落或硬化现象,即使厚度尚未达到极限,也应视为失效前兆。这种结合尺寸测量与外观检查的综合评估方法,能更精准地识别潜在风险,避免误判。
替换件材质特性与选型逻辑
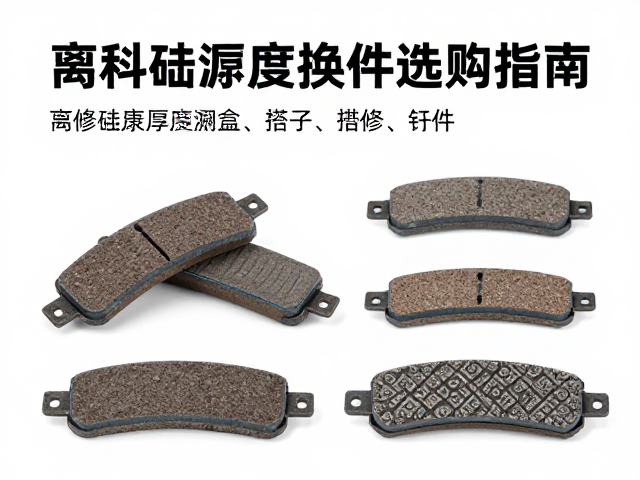
选购替换件时,材质特性是决定传动性能的关键变量。目前市场上常见的摩擦片材质包括有机纤维、半金属以及陶瓷复合材料。有机纤维材料摩擦系数适中,缓冲性好,适用于对平顺性要求较高的场景;半金属材料耐高温、耐磨性强,但可能伴随较大的换挡冲击;陶瓷复合材料则在极端工况下表现出优异的稳定性。选型时需严格对照设备技术参数表,确保新材料的摩擦系数、耐热等级与原厂设计一致,严禁随意混用不同材质规格的配件。
尺寸兼容性是另一项不可忽视的选购要素。替换件的外径、内径、厚度以及定位孔位置必须与原车或原机规格完全吻合。由于不同批次或改良型设备可能存在细微差异,建议在采购前核对配件编号或提供设备铭牌信息进行确认。此外,需关注替换件的生产日期,避免使用存放过久导致粘合剂老化或吸湿变形的库存件。确保配件来源正规,具备完整的质量合格证,是保障后续使用安全的基本底线。
安装规范与后期维护要点
正确的安装工艺直接影响离合鼓的工作寿命。安装前,务必彻底清洁离合鼓内部腔体、活塞表面及导向销,确保无灰尘和异物。摩擦片安装时应保持平整,不得歪斜,确保其能自由滑动且无卡滞现象。在组装过程中,需按照规定的扭矩值紧固相关螺栓,过松可能导致漏油或松动,过紧则可能引起壳体变形,影响摩擦片正常伸缩。安装完成后,应手动测试离合器的自由行程,确保其在标准范围内。
日常维护中,保持液压系统或气动系统的清洁与密封至关重要。泄漏的液压油或杂质会加速摩擦片老化,导致性能下降。建议定期检查油液品质,及时更换老化油液,并检查管路连接处的密封性。在设备运行初期,若更换了新摩擦片,应进行适当的磨合操作,避免立即承受极限负载。通过规范的操作习惯和严密的维护体系,可以有效延缓摩擦片磨损,维持设备长期稳定的运行状态。