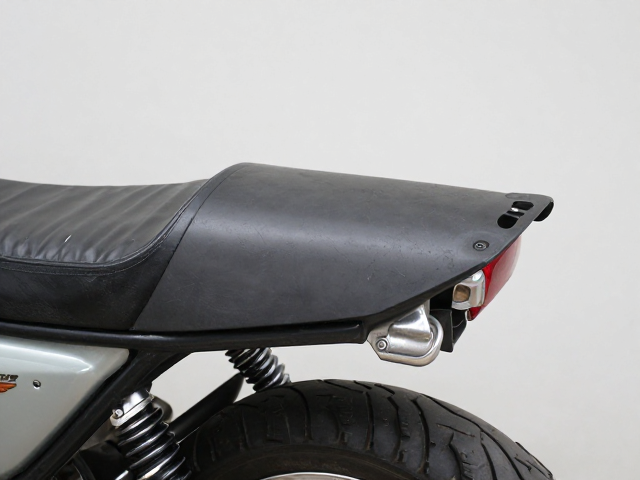
拆解原厂结构与确认安装基础
复古摩托车在历经岁月沉淀后,车尾部分往往面临着线路老化或塑料件脆化的问题,在进行尾翼加装前,必须对原厂后泥瓦支架或座垫尾钩进行严密的目视检查。许多经典车型如本田CB400或雅马 XS650,其原厂设计预留了严丝合缝的固定点,这些孔位通常隐藏在橡胶垫圈或装饰盖后方,需要使用精密的螺丝刀小心撬开,避免破坏漆面或导致塑料卡扣断裂。确认孔位内部螺纹完好、无锈蚀是第一步,若发现原厂螺栓孔周围有细微裂纹,需立即停止无损安装计划,因为这会直接导致行驶中的共振异响甚至部件脱落。
在清理完安装区域的灰尘与油污后,需准备齐备的五金配件,包括不同长度的不锈钢螺栓、防松螺母以及专用的尼龙锁紧螺母。原厂孔位的设计初衷是为了承载座垫或后挡泥板,其受力角度并非完全垂直于尾翼安装面,因此往往需要搭配金属垫片来调整受力角度,确保尾翼底座与车身贴合紧密。这一步骤中,切勿直接使用砂纸打磨原厂孔位边缘,以免破坏原有的防锈涂层,轻微的油渍可用无水酒精擦拭即可,保持金属表面的原始状态对于长期使用的稳定性至关重要。
尾翼底座定位与防抖处理
将尾翼底座放置于车尾指定位置时,需严格对齐原厂孔位,此时应使用长尾螺丝刀或专用扳手从内侧进行初步预紧。由于复古车型的车架结构多为钢管或老式铝合金,直接锁紧可能导致底座变形,因此建议采用“对角线逐步锁紧”的策略,先用手拧紧所有螺栓,确认底座平整无歪斜后,再使用扭力扳手进行最终固定。对于孔位间隙稍大的情况,可选用内六角螺栓配合加厚法兰垫片,利用垫片的弹性填充间隙,既保证了稳固性,又避免了因强行紧固而导致的螺纹滑牙。
防抖处理是提升改装质感的关键环节,在螺栓与车身接触面涂抹少量螺纹紧固胶,能有效防止因路面颠簸导致的螺丝松动。部分老款摩托车的原厂孔位周围存在细微的加工公差,建议在底座与车身接触面粘贴一层双面海绵胶带或专用隔音泡棉,这不仅能消除金属与金属之间的硬性碰撞声,还能起到一定的缓冲减震作用。安装过程中需反复检查尾翼角度,确保其与车身中轴线平行,任何微小的倾斜都会在高速行驶时放大为视觉上的不协调,甚至影响空气动力学表现。
线路规避与最终紧固检查
复古摩托车车尾区域常隐藏着尾灯线束、刹车灯开关或牌照架固定线,尾翼底座的安装位置极易与这些线路产生干涉。在完全锁紧螺栓前,必须用手触摸底座边缘与线束的距离,确保留有至少2厘米的安全间隙。若发现线束走向受阻,可使用扎带将线束定期固定在车架非活动部件上,使其远离尾翼底座,避免车辆行驶中因震动导致线束磨损漏电。对于部分车型,可能需要轻微调整底座角度以避开特定线束,但需严格遵循原厂孔位方向,不可强行扭转底座结构。
最终检查阶段,需用力按压尾翼各个角落,感受是否有松动或异响,同时观察底座与车身漆面接触处是否有因应力集中导致的漆面崩裂。使用扭力扳手按照维修手册推荐数值(通常为8-12 N·m,具体视车型螺栓规格而定)进行最终锁紧,切忌凭手感过度用力。安装完成后,进行短距离路试,重点感受过减速带或坑洼路面时车尾是否有异常跳动或声音。确认一切正常后,清理现场油污,完成整个无损安装流程,让复古车型在保留原始机械美感的同时,增添一份现代改装的精致与实用。