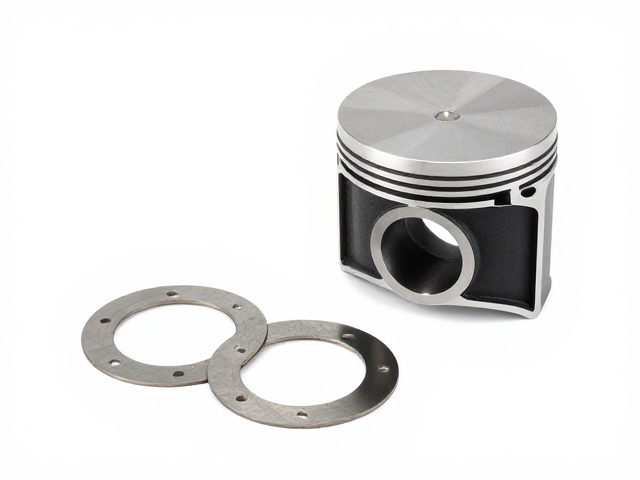
环片与铸造活塞的匹配逻辑
铸造活塞因其出色的耐高温强度和抗拉性能,常被视为高负荷工况下的基础组件,而环片作为控制燃烧室密封与机油管理的关键部件,其材质与结构直接决定了引擎的长期稳定性。当这两者结合时,核心在于理解接触面的摩擦学特性,铸造活塞表面通常经过喷钼或硬质阳极氧化处理,这种粗糙且坚硬的表面需要配合具有良好顺应性的环片,以避免早期磨损导致的漏气现象。
在实际的机械配合中,环片的截面形状和开口设计必须与铸造活塞的环槽公差保持极小的间隙。过大的间隙会导致高压燃气窜入曲轴箱,引发机油劣化和动力衰减;而过紧的配合则会增加运行阻力,甚至导致环片卡滞。因此,选择时需严格依据活塞制造商提供的原始设计参数,确保环片在热膨胀后仍能维持最佳的密封压力,这是基础改装中不可妥协的物理常识。
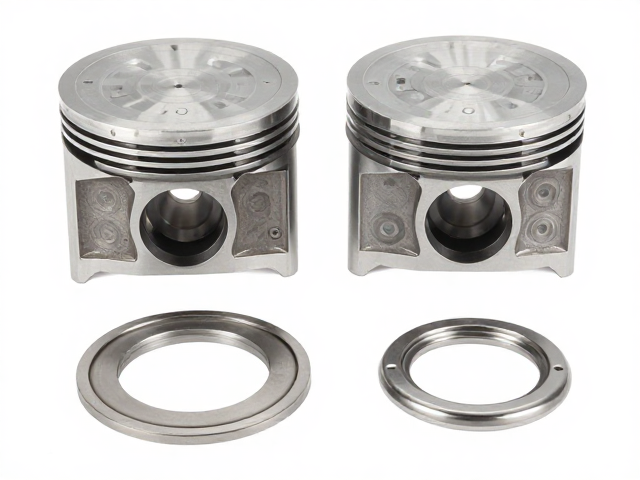
材质选择与工况对应
面对不同的驾驶场景,环片材质的选择存在显著差异。现代高性能改装中,二钼涂层环片因其极低的摩擦系数和优异的耐磨性,常被用于追求极致动力输出的引擎中,但这类环片对活塞环槽的加工精度要求极高,若铸造活塞的环槽存在铸造砂眼或公差超标,二钼涂层极易脱落,反而加速引擎损坏。相比之下,传统镀镍或镀铬环片在应对高粘度机油和复杂路况时,保持着更好的容错率。
数据显示,在长期高转速运行下,不同材质的环片磨损率呈现不同趋势。二钼环片在理想工况下摩擦损失可降低约10%-15%,但这建立在严密的装配精度之上。对于日常兼顾街道驾驶的铸造活塞引擎,部分工程师倾向于使用带喷钼层的钢制环片,这种组合在密封性与低摩擦之间提供了更平衡的解决方案,避免了因过度追求极致参数而牺牲引擎寿命的风险。
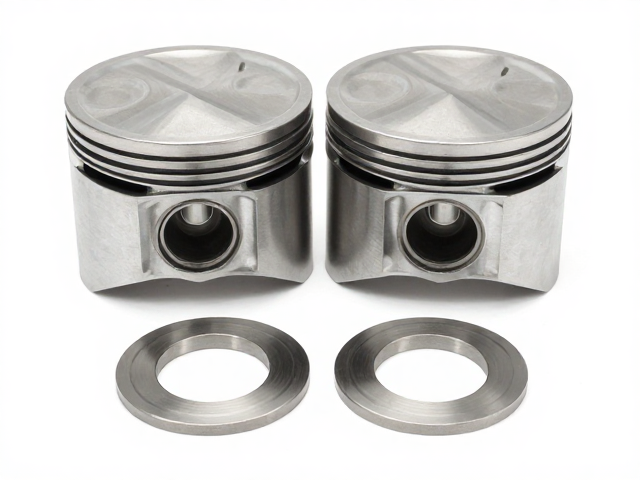
安装精度与预紧力控制
环片与活塞的配合并非简单的物理堆叠,安装过程中的预紧力控制至关重要。环片装入环槽后,需使用专用塞尺测量开口间隙,该间隙值必须符合原厂维修手册或活塞厂商提供的技术规范,通常首道环的开口间隙在0.25mm至0.60mm之间,具体数值随缸径增大而增加。若间隙过小,高温膨胀可能导致环片断裂;间隙过大,则无法形成有效的密封屏障。
除了开口间隙,侧隙的检测同样关键。侧隙是指环片侧面与活塞环槽之间的距离,过大的侧隙会导致环片在槽内晃动,产生泵油效应,增加机油消耗。安装时需使用标准塞尺测量,确保侧隙处于最佳范围。此外,环片开口在组装时应错开布置,通常三道环的开口互成120度或180度,以分散高压燃气对开口处的直接冲击,这一细节直接影响引擎的压缩效率和耐用性。
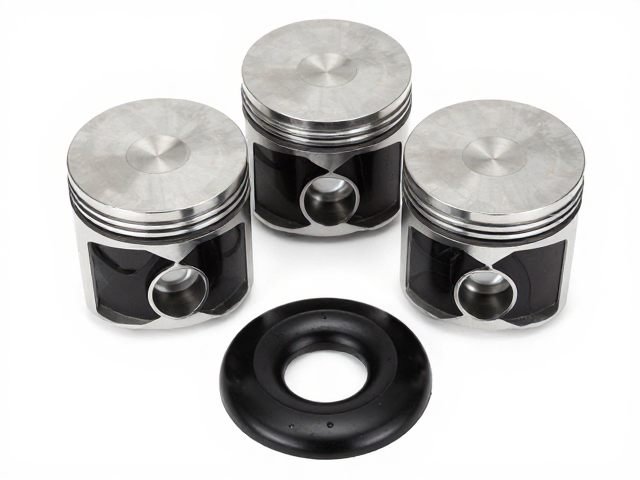
润滑系统与配套调整
环片与铸造活塞的性能发挥,离不开润滑系统的协同支持。高粘度机油在冷启动阶段能提供更好的油膜强度,保护环片与活塞的初期磨损,但在高温高转速下,过高的粘度会增加运行阻力。因此,选择机油时需参考环片材质特性,二钼环片通常兼容全合成低粘度机油,以最大化其低摩擦优势;而经过特殊表面处理的铸造活塞则可能需要更高抗剪切能力的机油来维持环槽保护。
同步调整进气与点火正时也是释放改装件潜力的必要步骤。当密封性通过高性能环片和活塞得到提升后,燃烧效率提高,此时若点火提前角未作相应优化,可能导致爆震风险增加。许多改装案例中,在更换内部组件后,通过专业设备重新标定ECU数据,能够更稳定地压榨出动力提升,这种软硬件的协同调整,远比单纯更换硬件更能确保引擎在高性能状态下的长期运行安全。