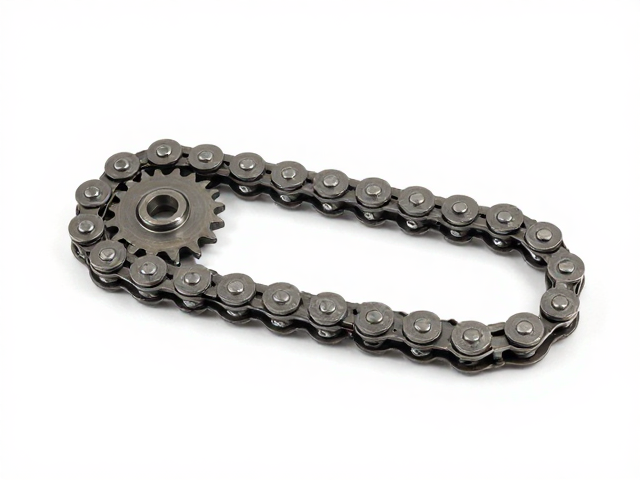
齿牙改装链轮的核心材质与热处理工艺解析
改装链轮的性能基石在于材料的强度与耐磨性,市面上常见的45#钢、50#钢或40Cr合金钢在硬度和韧性上存在显著差异。45#钢经过调质处理后硬度可达HRC45-50,适合日常通勤与轻度改装需求,其成本相对低廉且加工稳定性好。若追求极致的耐磨表现,部分高端通用件会采用40Cr并进行表面渗碳淬火处理,使表面硬度突破HRC55以上,同时保持芯部的韧性以抵抗冲击载荷。选购时需关注厂家是否提供明确的材质单或检测报告,避免购买经过简单表面硬化处理却无内部结构优化的劣质产品,这类产品在使用初期可能表现尚可,但极易出现齿面剥落或断裂风险。
热处理工艺的规范性直接决定了链轮的寿命周期,淬火温度、保温时间以及回火工艺的控制精度是关键指标。优质的通用件通常会经过完整的去应力退火工序,以消除加工过程中产生的内应力,防止链轮在长期高负荷运转下发生微变形,进而导致链条跳齿或异响。部分不良商家为节省成本,省略回火步骤或使用感应淬火代替整体淬火,导致链轮内外硬度不均,这种结构性缺陷在高速运转时极易引发疲劳断裂。因此,在甄别时应观察链轮表面是否有因过热导致的变色或裂纹,并优先选择那些在工艺描述中明确提及多重热处理步骤的产品,以确保其在复杂工况下的稳定性。
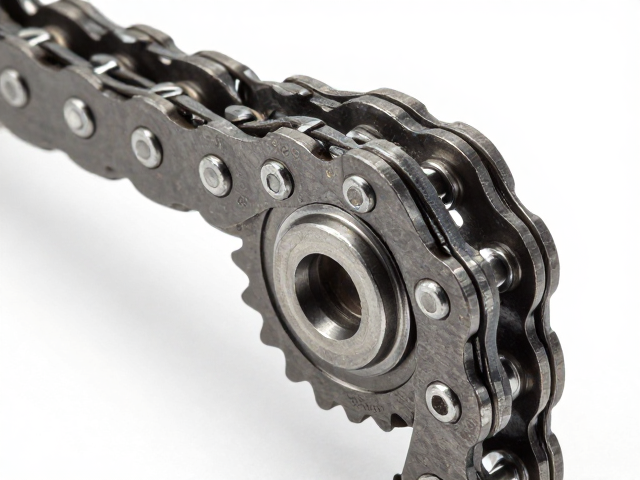
链轮齿形设计与节距匹配的技术细节
齿形设计严格遵循ISO或GB标准,但改装件常因追求轻量化或特殊传动效果而在齿廓上进行微调,这种改动必须谨慎对待。标准齿形能确保链条滚子与链板的正确啮合,减少接触应力。若选择非标齿形,必须确认其与现有链条的节距、滚子直径和宽度完全一致,否则会导致啮合不畅,加速链条和链轮的磨损。通用件市场中,部分产品标称符合DIN或ANSI标准,但实际齿槽深度或齿顶宽可能存在偏差,这种细微差别在静态安装时难以察觉,却在动态运行中引发严重的冲击载荷。选购时应提供所配链条的详细规格参数,要求卖家核对齿槽几何尺寸,确保两者在运动学上的完美匹配。
节距的准确性是传动系统正常运行的先决条件,任何节距误差都会导致传动不平稳和噪音增加。高质量的链轮在加工过程中会使用精密磨削和拉削工艺,确保齿槽间距的一致性。对于改装场景,若涉及跨品牌或特殊规格的链条,必须测量链条的实际节距,而非仅依赖标称值,因为不同批次的链条可能存在制造公差。链轮的分度圆直径计算需精确到小数点后两位,以匹配发动机或电机的输出特性。此外,齿尖的倒角处理也是重要细节,适当的倒角能引导链条顺利进入啮合区,减少起步时的冲击,而过于尖锐或无倒角的齿尖则容易划伤链条滚子,缩短整个传动系统的使用寿命。
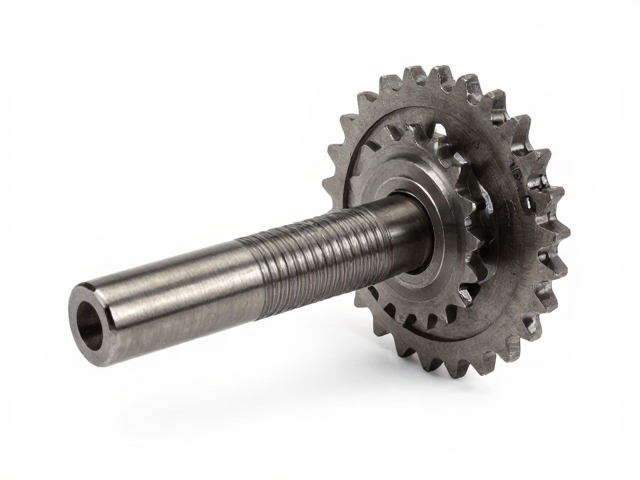
安装公差与轴向定位的实际操作要点
链轮与轴毂的连接方式直接影响传动的可靠性,常见的键连接、紧定螺钉或压配合各有其适用场景和精度要求。键连接适用于高扭矩输出,需确保键与键槽的配合紧密,间隙过大会导致键剪切断裂或键槽扩孔。安装时需清理轴面和轮毂孔的配合面,去除毛刺和油污,确保两者平行且同心。若使用紧定螺钉固定,需定期检查螺钉的锁紧状态,防止因振动松动导致链轮打滑。对于压配安装,需严格控制过盈量,过大的过盈会导致轮毂开裂,过小的过盈则无法传递预定扭矩。
轴向定位与游隙控制是避免早期失效的关键环节。链轮在轴上的轴向位置需通过定位环或锁紧螺母固定,确保其在运行中不会发生轴向窜动。过大的轴向游隙会导致链条偏离中心平面,造成单侧磨损和异常噪音。安装时应使用百分表检测链轮端面的跳动量,一般要求控制在0.1mm以内,以确保传动平稳。同时,需检查链轮与相邻部件(如刹车盘、车身支架)的间隙,避免在悬挂压缩或转向过程中发生干涉。正确的安装不仅依赖于零件本身的精度,更取决于安装过程中的精细操作和最终的同轴度校准,这是提升改装件使用寿命不可忽视的一环。