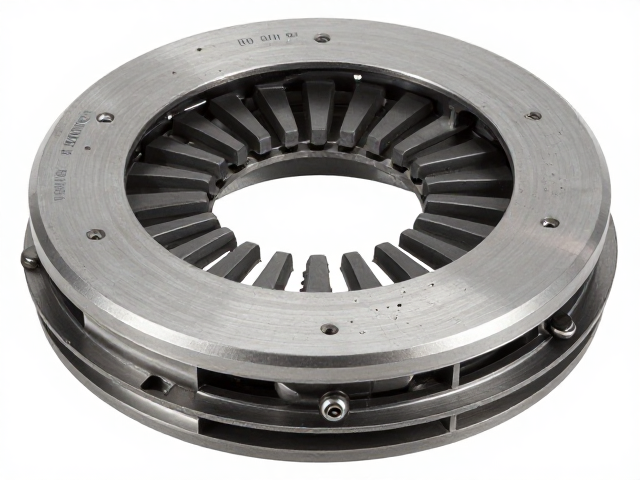
铝合金离合器毂尺寸精度的核心控制逻辑
离合器毂作为手动变速器系统中的关键传动部件,其外径、内孔直径以及键槽位置度直接决定了齿轮啮合的平稳性与动力传递效率。铝合金材料因其优异的导热性和轻量化特性,被广泛应用于现代汽车制造中,但铝材在热处理过程中产生的微观组织变化及机械加工应力释放,极易导致尺寸波动。维持尺寸精度的稳定性,本质上是对材料微观结构均匀性与加工热平衡的精准调控,这要求在生产过程中严格监控从棒料预处理到最终精加工的每一个变量。
为了应对铝合金易变形且对切削热敏感的特性,行业普遍采用高精度的数控车床配合专用夹具进行成型。实际生产数据显示,通过优化刀具路径与切削参数,将单次装夹误差控制在微米级别,可显著提升同轴度指标。例如,在常规量产中,将外径公差范围稳定在±0.02mm以内,内孔跳动控制在0.015mm以内,能够有效减少装配后的偏载现象。这种基于过程控制的精度管理,避免了后期因尺寸超差导致的装配干涉或异响,是确保离合器总成可靠运行的基础前提。
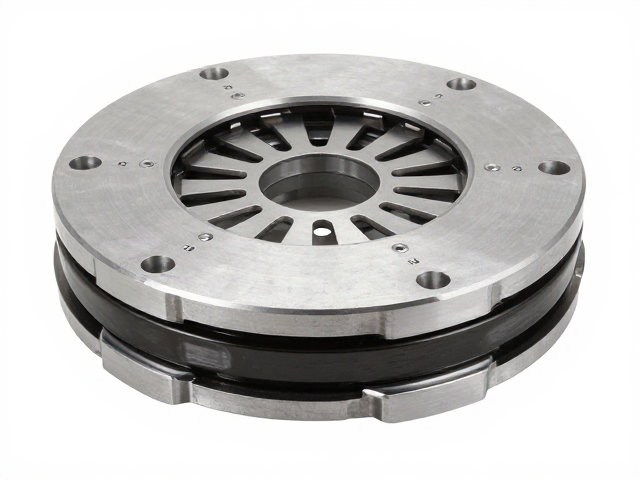
主动鼓选型中的关键技术参数与匹配原则
主动鼓作为连接发动机曲轴与离合器从动盘的核心部件,其选型必须严格遵循车辆动力总成的扭矩需求与安装接口规范。在选型过程中,花键齿形、齿数以及节圆直径是决定扭矩承载能力的首要参数,需根据发动机最大扭矩输出进行校核,确保材料剪切应力低于许用值。同时,主动鼓的壁厚设计需兼顾刚度与质量,过厚的壁厚会增加旋转惯性,导致换挡顿挫,而过薄则可能引起共振,因此在结构设计中通常采用有限元分析优化壁厚分布,以平衡动态响应与结构强度。
除了几何尺寸,表面处理工艺对主动鼓的性能表现有着决定性影响。常见的表面处理方式包括磷化、钝化或微弧氧化,这些工艺不仅能提升耐腐蚀性,还能改善摩擦副之间的润滑条件。在实际应用中,部分高性能车型选用经过特殊渗氮处理的铝合金主动鼓,以显著提高表面硬度,降低磨损率。选型时需确认表面硬度等级与配套摩擦片的材料兼容性,避免因硬度差异过大导致早期磨损或打滑现象,确保动力传递的线性与持久性。
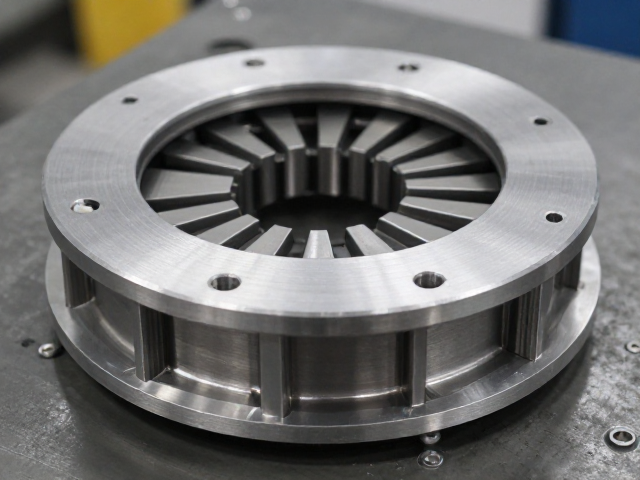
精密加工工艺对尺寸稳定性的影响机制
铝合金离合器毂的加工工艺路径直接影响最终产品的尺寸稳定性,其中去应力退火是不可或缺的关键环节。铸造或锻造毛坯在经过粗加工后,内部残留的加工应力会在后续工序中缓慢释放,导致工件发生微量形变。通过在500-600摄氏度的温度区间进行时效处理,可以消除大部分内应力,使材料结构趋于稳定。这一步骤能有效防止精加工后出现尺寸漂移,确保批次间的一致性,是维持高精度公差的技术基石。
精车与磨削工艺的参数设定需根据铝合金的物理特性进行精细化调整。由于铝材导热系数高但热膨胀系数较大,切削过程中产生的热量若不能及时散去,会导致工件热变形,进而影响尺寸精度。采用高压内冷刀具配合低粘度切削液,能迅速带走切削区热量,抑制热伸长。同时,磨削工序中需严格控制磨削深度与进给速度,避免磨削烧伤或产生微观裂纹。通过多道精加工工序的叠加控制,逐步逼近设计公差带,实现从粗加工到成品的高精度过渡。
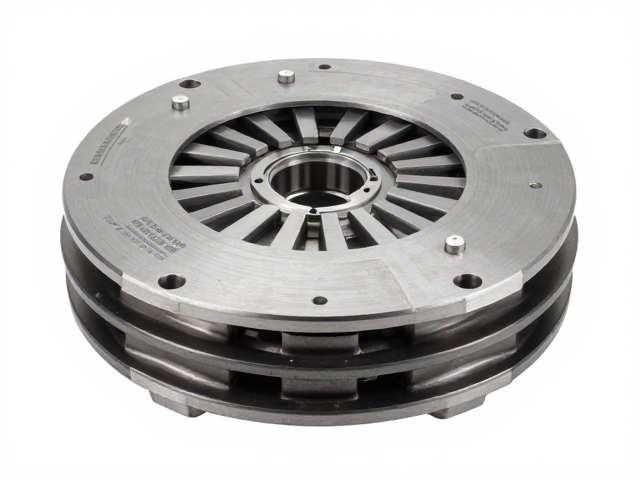
检测技术与过程质量控制体系构建
高精度的检测技术是验证离合器毂尺寸精度的必要手段,三坐标测量机(CMM)在关键尺寸检测中发挥着核心作用。通过多点采样与空间位置拟合,CMM能够精确测量内孔圆度、端面跳动以及键槽对称度等复杂形位公差。在实际检测中,通常设置多个检测截面,对比不同截面间的尺寸偏差,以评估工件的圆柱度与锥度情况。此外,气动量仪因具有非接触、响应速度快的特点,常被用于在线批量检测外径和内径,确保每一件产品均符合公差要求。
过程质量控制体系强调数据追溯与统计分析,通过采集加工过程中的关键数据,如刀具磨损量、切削力变化及环境温度波动,建立过程能力指数(CPK)模型。当CPK值低于1.33时,提示工艺过程存在潜在风险,需立即调整参数或更换刀具。这种基于数据的预防性维护策略,能够提前发现尺寸偏移趋势,避免批量不合格品的产生。同时,首件检验与巡检制度的严格执行,确保了生产过程的受控状态,为离合器毂尺寸精度的长期稳定提供了制度保障。