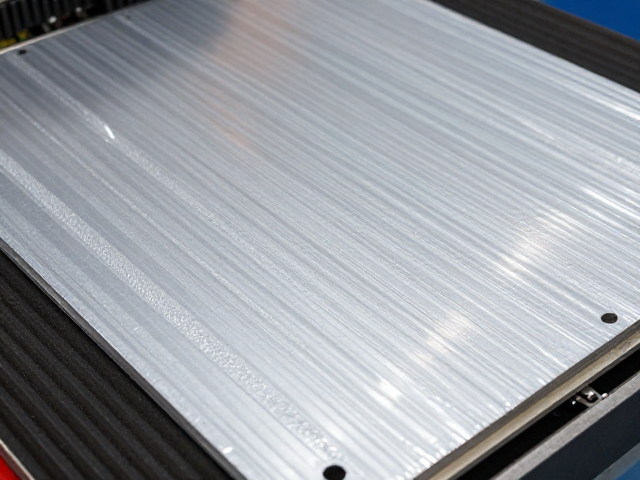
CNC切割隔热护板的精密加工与结构优势
CNC(计算机数控)技术在隔热护板制造中的应用,核心在于利用高精度铣削或激光切割工艺,将航空级隔热材料严格贴合车辆底盘或发动机舱的复杂曲面。传统手工裁剪或简易冲压难以应对现代汽车底盘日益复杂的线束布局与散热需求,而CNC加工能确保每一块护板的边缘公差控制在毫米级别,实现与车身安装点的无缝对接。这种精密匹配不仅避免了因缝隙过大导致的热气倒灌,还通过减少冗余材料提升了整体结构的轻量化表现,为车辆的动力响应提供物理层面的支持。
隔热护板的基材选择直接决定了其耐高温性能的上限。目前主流方案多采用多层复合结构,表层为高反射率的金属箔或陶瓷纤维涂层,中间夹层为气凝胶或高性能硅酸盐纤维,底层则辅以阻燃背胶或碳纤维增强层。这种“三明治”结构能有效阻断热辐射与热传导。在发动机舱温度高达100℃至150℃的环境下,优质隔热护板能将表面温度控制在40℃以内,显著降低车内地板热辐射,从而减少空调系统的负荷,间接优化燃油经济性或电动车的续航表现。
防热层的热力学原理与材料特性
防热层的设计逻辑并非简单的“阻挡”,而是基于热阻(R-value)与发射率的综合计算。在高温环境下,热量通过辐射、对流和传导三种方式传递。防热层通过低发射率表面反射大部分热辐射,利用内部多孔纤维结构中的静止空气层抑制对流,再通过材料本身的低导热系数减缓传导。例如,某些高性能陶瓷纤维毡的导热系数可低至0.03-0.05 W/(m·K),远低于钢铁等金属材料,这使得其在极薄厚度下仍能提供优异的隔热效果,避免了因增加厚度而导致的离地间隙不足问题。
材料的老化与稳定性是防热层长期服役的关键考量。在高温、油污、振动以及化学腐蚀的复合工况下,普通塑料或橡胶材质极易发生硬化、开裂或熔化。因此,改装中常用的防热层材料需经过严格的耐温测试,通常要求能在200℃以上的持续高温环境中保持结构完整,短期耐受温度可达400℃以上。部分高端方案还引入了纳米二氧化硅涂层,这种涂层具有疏水疏油特性,能有效防止发动机舱内的机油渗漏渗透至隔热层内部,避免因吸油导致的隔热性能衰减和潜在火灾隐患。
耐高温改装方案的安装工艺与细节处理
安装过程中的固定方式直接影响隔热系统的可靠性。传统的自攻螺丝容易破坏隔热材料的完整性,导致热桥效应,即热量通过螺丝直接传导至车身金属件。因此,推荐使用专用的高温尼龙卡扣、不锈钢抱箍或高温双面胶进行固定。对于发动机与变速箱连接处等震动剧烈区域,需增加减震垫圈,防止材料因长期共振产生疲劳断裂。安装前,必须彻底清洁接触表面的油污和灰尘,确保固定件与车身金属面紧密贴合,避免形成空气对流通道,削弱隔热效果。
细节处理是改装方案中容易被忽视却至关重要的环节。管线、油管、线束等部件周围需预留足够的散热空间,避免隔热材料直接接触高温管路导致局部过热。建议使用铝箔胶带对接缝处进行密封处理,形成连续的热反射面,消除因拼缝产生的漏热点。此外,护板边缘应进行倒角或打磨处理,防止锐边在车辆行驶震动中与车身其他部件发生摩擦异响。对于排气歧管等超高热区域,需加装专用的高温排气隔热罩,并与底盘隔热护板形成完整的热管理闭环,确保热量被有效引导至车底散发,而非积聚在发动机舱内。