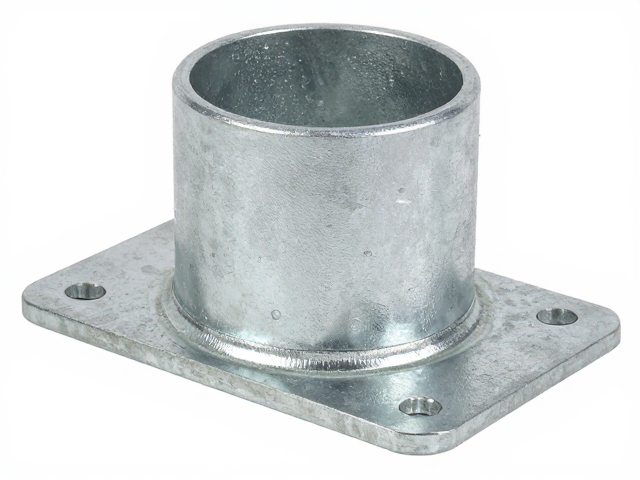
实心圆管尾架支座的结构特性与防腐痛点
实心圆管尾架支座作为机械传动系统中的关键支撑部件,其核心功能在于提供高刚度的径向与轴向支撑,确保旋转部件在高速运转下的稳定性。与空心管材相比,实心圆管在承受重载和冲击载荷时具有更优的抗扭强度和抗弯能力,能够有效减少因振动导致的微动磨损。然而,这种致密的金属结构在暴露于潮湿、酸碱或户外恶劣环境时,表面极易发生电化学腐蚀,导致材料性能下降,进而影响整体设备的使用寿命和运行精度。
传统的表面处理方式如普通喷漆或涂油,虽然成本较低,但在长期机械摩擦和化学侵蚀下容易剥落,形成腐蚀的起始点。镀锌处理通过在钢材表面形成一层致密的锌铁合金层,利用锌作为牺牲阳极的电化学保护原理,为基体钢材提供了严密的物理屏障。这种工艺不仅填补了金属表面的微观缺陷,还能在划痕处通过锌的持续氧化反应阻止腐蚀向基体蔓延,从而显著提升了实心圆管尾架支座在复杂工况下的耐用性。
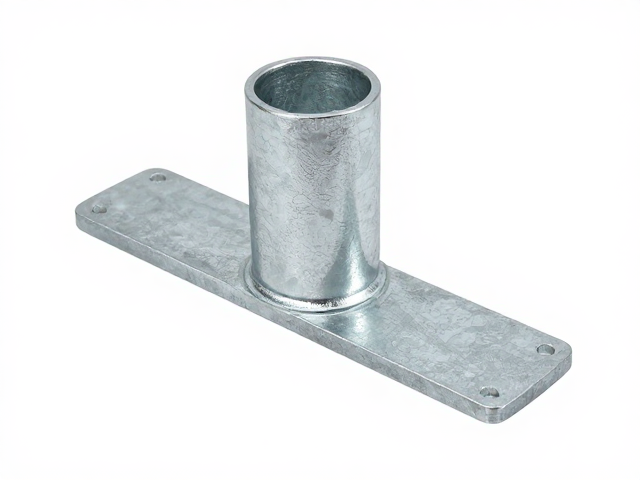
热浸镀锌工艺的核心优势与技术规范
热浸镀锌是目前工业领域针对实心圆管尾架支座最主流且可靠的防腐处理手段,其工艺流程包括除油、酸洗、助镀、热浸和钝化等步骤。在约450°C至465°C的锌液中,钢材表面的铁与锌发生冶金反应,生成一系列锌-铁合金层,最外层为纯锌层。这种合金层与基体结合力极强,不易剥落,即使受到机械损伤,锌层仍能通过覆盖在受损区域周围继续发挥保护作用。相比电镀锌,热浸镀锌层的厚度通常更均匀且更厚,平均厚度可达65-100微米,能显著延长防腐周期。
在具体应用中,实心圆管尾架支座的防腐效果严格遵循GB/T 13912《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》等国家标准进行验收。该标准规定了不同钢材厚度对应的最小镀锌层局部及平均附着量,确保防腐性能的一致性。对于直径较大或壁厚较厚的实心圆管,其散热和吸锌过程更为稳定,形成的镀层致密性更高。通过控制退火时间和浸锌时间,可以精确调控合金层的比例,从而在保证防腐性能的同时,避免过度消耗锌材,实现性能与成本的最优平衡。
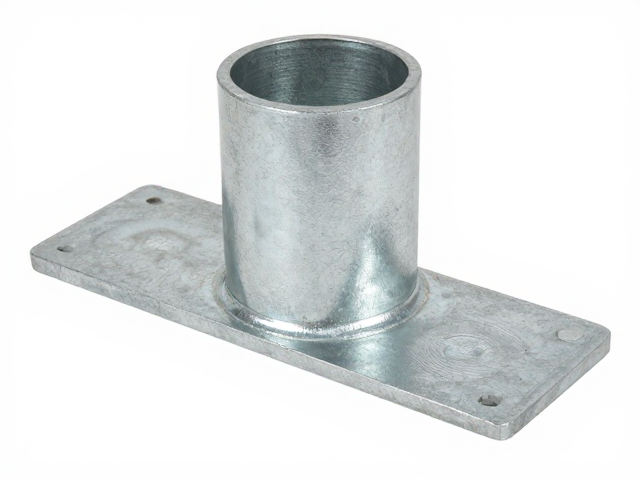
抗腐蚀能力提升与耐用性实证分析
经过热浸镀锌处理的实心圆管尾架支座,在盐雾测试中表现出卓越的耐腐蚀性能。根据相关实验室数据,未经处理的碳钢试样在5%氯化钠溶液中通常在24-48小时内出现明显锈斑,而经过标准热浸镀锌处理的试样在相同条件下可保持无腐蚀状态超过500小时以上。这种显著的延长效应使得尾架支座在沿海高湿、化工厂酸碱雾气或频繁雨淋的户外环境中,仍能保持结构完整和功能正常,大幅降低了因腐蚀导致的停机维护频率。
在实际工程案例中,某重型机械设备制造厂将其生产线上的实心圆管尾架支座全部采用热浸镀锌处理后,设备在连续运行三年内的故障率下降了约40%。特别是在涉及冷却液飞溅和高温蒸汽的环境中,传统漆面支座的腐蚀穿孔现象几乎完全消失。镀锌层的惰性特性使其对大多数有机酸、弱无机酸及碱性溶液具有良好的抵抗力,有效避免了因腐蚀产物堆积导致的轴承卡死或轴颈磨损,从而确保了设备长期运行的平稳性和安全性。
表面处理后的维护与长期性能保持
尽管热浸镀锌提供了强大的初始防护,但正确的安装与后期维护仍是保持其长期性能的关键。在安装过程中,应避免使用硬物直接敲击镀锌表面,以防锌层脆性断裂。若因装配需要必须打磨或切割,必须在切口处涂抹富锌底漆或专用修补剂进行二次封闭,以恢复该区域的电化学保护能力。定期检查支座表面的锌层状态,及时清除积存的腐蚀性污垢,如盐分或化学残留物,有助于防止局部点蚀的发生。
对于处于极端腐蚀环境下的实心圆管尾架支座,可考虑在镀锌基础上增加封闭涂层或彩锌钝化处理,进一步提升耐候性。这种复合防护策略能够在镀锌层表面形成额外的隔离层,延缓锌的氧化消耗。通过科学的维护管理,实心圆管尾架支座的镀锌层寿命可显著延长,确保其在整个设备生命周期内提供稳定可靠的支撑,减少因部件更换带来的额外成本和生产中断风险,体现了工业部件在材料科学与表面处理技术结合下的长期价值。