定位套隔套的磨损机理与失效分析
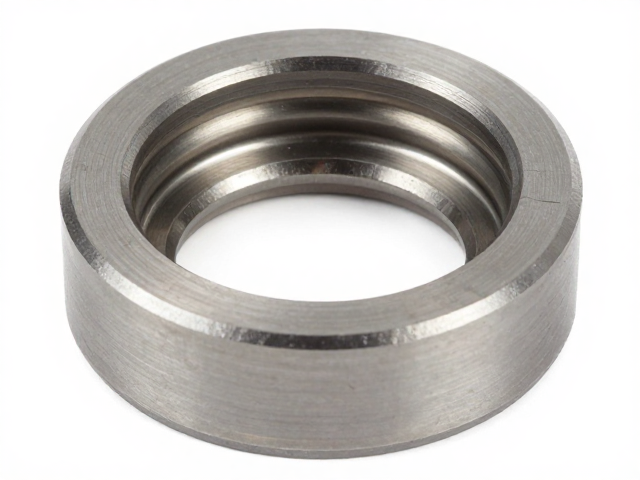
定位套隔套在自动化装配与精密加工场景中承担着关键的同轴度保持与定位功能,其失效往往始于微观层面的接触疲劳与粘着磨损。当设备在高频往复运动或承受径向载荷时,隔套内壁与定位销或轴颈之间形成微观凸起接触,局部接触应力极易超过材料屈服极限,导致表面塑性变形。随着运行时间增加,磨屑堆积形成研磨剂效应,加速了对偶件的材料去除,最终表现为配合间隙超标、同轴度偏差增大以及定位精度漂移。这种物理磨损过程会直接导致产品良率下降,甚至引发设备卡滞或停机,因此深入理解磨损机理是制定有效维护策略的前提。
传统热处理工艺如常规淬火往往难以兼顾硬度与韧性,过高的硬度可能导致脆性断裂,而过低的硬度则无法抵抗磨损。实际工况中,润滑条件不良、异物侵入或装配误差加剧了表面损伤。例如,在半导体封装设备中,隔套常因微米级粉尘颗粒进入配合面,造成严重的犁沟效应,使表面粗糙度迅速恶化。这种由环境因素与机械应力共同作用导致的失效模式,要求在处理工艺时必须综合考虑材料特性、工况载荷以及环境清洁度,而非单一依赖表面硬化。
表面强化工艺的选择与技术细节
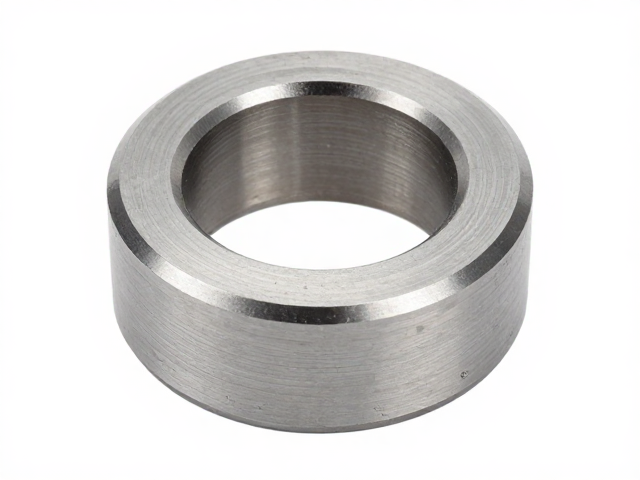
物理气相沉积(PVD)技术,特别是氮化钛(TiN)或氮化铬(CrN)涂层,因其低摩擦系数和高耐磨性,成为提升定位套隔套性能的主流方案。CrN涂层在抗粘着磨损方面表现优异,尤其适用于含润滑剂或边界润滑工况,其硬度可达1200-1400 HV,能有效隔离基体与对偶件的直接接触。相比之下,TiN涂层硬度更高,约为2000-2400 HV,但在高载荷下易发生脆性剥落。选择时需依据具体载荷密度和润滑状态,对于高精度、低载荷场景,CrN能提供更好的稳定性;而对于高磨损、冲击载荷场景,TiN或多层复合涂层可能更具优势。
激光表面淬火与微弧氧化也是不可忽视的处理路径。激光淬火通过高能密度光束快速加热并冷却配合面,形成极薄的硬化层,基体保持原有韧性,避免了整体脆化风险,硬化层深度通常控制在0.1-0.5mm之间,适用于高精度定位面。微弧氧化则在铝基或镁基隔套表面生成陶瓷氧化膜,具有优异的耐腐蚀性和绝缘性,特别适用于存在电化学腐蚀风险的潮湿或化学环境。这些工艺无需额外添加材料,仅改变表面微观结构,有利于保持零件原有的尺寸稳定性,避免因涂层过厚导致配合干涉。
精密加工与后处理的关键控制点
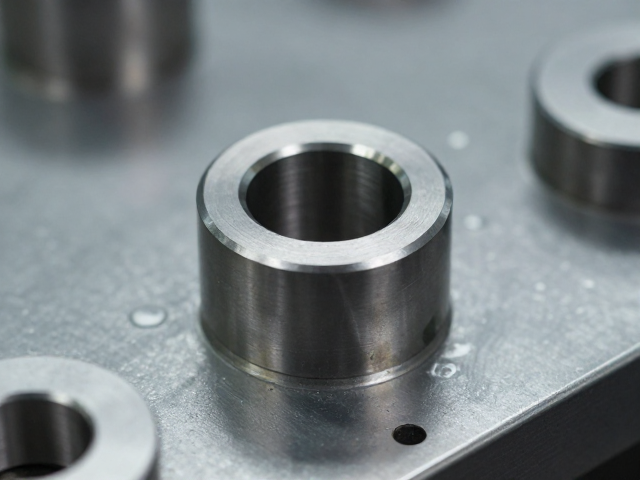
无论采用何种表面强化技术,加工精度与表面粗糙度均为决定最终性能的核心变量。定位套隔套的配合面粗糙度Ra值通常需控制在0.1-0.2μm范围内,过大的粗糙度会增加初始接触应力,加速涂层或硬化层的早期失效。加工过程中,磨削或超精纹工艺需严格控制磨削参数,避免烧伤或残余应力集中。对于经过PVD涂层的零件,去余量处理需极为谨慎,通常仅允许对非配合面进行微量修整,配合面严禁进行机械打磨,以防破坏涂层完整性。
清洗与去毛刺是后处理中极易被忽视却至关重要的环节。微观毛刺会成为应力集中点,导致涂层开裂或磨损加剧。工业级清洗需采用超声波清洗结合高纯溶剂,彻底去除加工残留油脂、粉尘及涂层前处理产生的杂质。部分高精度应用要求在清洗后进行等离子清洗,以激活表面能,提高润滑剂吸附能力。此外,尺寸检测需使用三坐标测量机或专用气动量仪,重点核查同轴度、圆度及关键配合尺寸,确保在允许公差范围内。任何尺寸超差均需重新评估,不可强行装配。
运行维护与精度验证体系
建立科学的运行维护周期是延长定位套隔套寿命的有效手段。定期检查配合间隙变化,可使用塞尺或千分表监测轴向与径向跳动,当同轴度偏差超过0.005mm时,需立即停机检查。润滑管理至关重要,应选用低粘度、高极压性能的专用润滑油或润滑脂,并确保润滑系统无堵塞、泄漏。对于自动化产线,建议引入在线监测传感器,实时采集振动与温度数据,通过趋势分析预测磨损状态,实现从“事后维修”向“预测性维护”的转变。
精度验证需结合标准件与实测数据。使用高精度标准轴进行试配,记录装配手感与间隙反馈,必要时借助光学影像测量仪评估配合状态。在实际生产中,可通过监测产品装配合格率间接反映隔套精度状态。若发现不良率异常波动,优先排查隔套磨损情况。维护记录应详细记载处理工艺、运行时长、检测数据及更换情况,形成可追溯的数据链条,为后续工艺优化提供实证支持。通过系统性维护,可显著降低非计划停机时间,保障生产连续性与产品一致性。