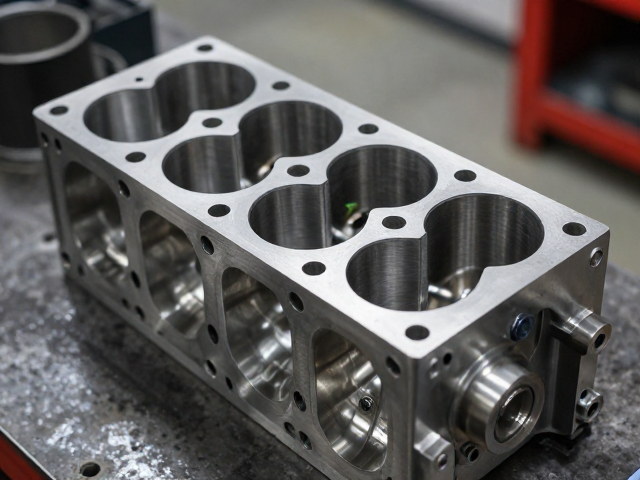
扩缸前的机械极限评估与缸体筛选
在着手进行钱江款发动机扩缸之前,核心在于对原始缸体的物理状态进行严密的无损检测,而非直接依赖理论数据。原厂缸体通常采用高强度铸铁或铝合金材质,其内部晶粒结构决定了可安全扩大的直径上限。维修人员需使用内径千分尺对缸筒进行多点位测量,重点观察是否存在拉伤、椭圆度超标或锥度磨损等隐性损伤。若缸壁存在肉眼可见的微裂纹或硬化层不均,强行扩缸会导致应力集中,进而引发运行中缸体破裂的风险。
筛选合格的基座缸体是后续所有工艺的基础。必须确认缸套与缸体之间的过盈配合处于标准范围内,过紧会导致装配时缸体变形,过松则影响热传导效率。对于经过长期高负荷运转的发动机,建议通过渗透探伤或磁粉探伤检查缸体水道与油道周围,排除因散热不良或疲劳导致的微观缺陷。只有当缸体整体结构完整、无疲劳征象,且尺寸公差符合维修手册规范时,才具备进入扩缸工序的资格,这一步骤直接决定了改装的安全性边界。
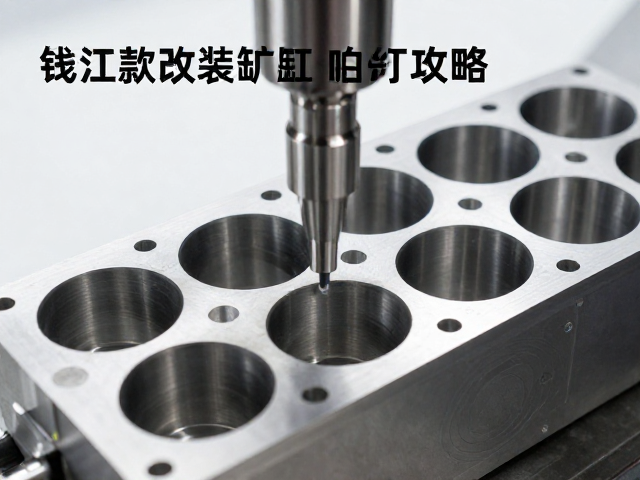
精密镗削工艺与缸壁几何重塑
扩缸的核心工序在于高精度的镗削加工,这一过程直接决定了活塞与缸壁的配合间隙及密封效率。操作时需使用专用液压镗床,严格遵循原厂或改装件的技术规范设定进刀量与切削速度。传统的干式切削易产生高温,导致缸壁金相组织改变,因此现代工艺多采用微量润滑或专用切削液进行冷却与排屑,确保缸壁表面获得均匀的纹理。镗削过程中,主轴的径向跳动需控制在微米级别,以避免产生振纹,这些振纹会在高转速下加剧活塞环的磨损并导致漏气。
缸壁的最终几何形态需经过精细的珩磨处理,以形成理想的储油网格。珩磨头的角度与油石颗粒粗细需根据活塞环的材质与发动机转速特性进行匹配,通常横向交叉纹的角度控制在45至60度之间,深度需符合标准范围。这一纹理结构不仅能储存润滑油以润滑活塞环,还能在磨合期逐步释放金属碎屑。加工完成后,必须使用盲孔塞规或专用量具检测缸筒的圆度和圆柱度,确保其在轴向和径向上的误差均处于允许公差范围内,这是保证发动机压缩力和动力输出的关键物理基础。
材质选择与热处理强化逻辑
缸体扩径后,材料厚度的减少会削弱结构强度,因此缸套或缸套内衬的材质选择至关重要。高性能改装中,常选用经过特殊热处理的高硅铝合金或粉末冶金材料,这些材料具有更优的耐磨性和耐热性。对于铸铁缸套,其内部的石墨形态及基体组织需经过正火或淬火处理,以提升硬度并减少摩擦系数。材质的微观结构稳定性直接影响发动机在高负荷下的抗拉缸能力,劣质材料即便尺寸加工完美,也可能在短时间内因热衰减导致性能骤降。
热处理工艺并非简单的加热冷却,而是需要通过精确控制升温速率、保温时间及冷却介质来优化材料性能。例如,对于某些合金缸套,深冷处理可进一步稳定奥氏体组织,减少残余应力,从而提高尺寸稳定性。在实际应用中,需参考材料供应商提供的详细热处理曲线,确保每一批次处理的缸套性能一致。此外,表面处理如氮化或碳化钨涂层也是提升缸壁硬度的有效手段,这些技术能显著降低摩擦损失,延长发动机在高转速区间的使用寿命,但需确保涂层结合力符合机械强度要求,防止剥落进入油路。
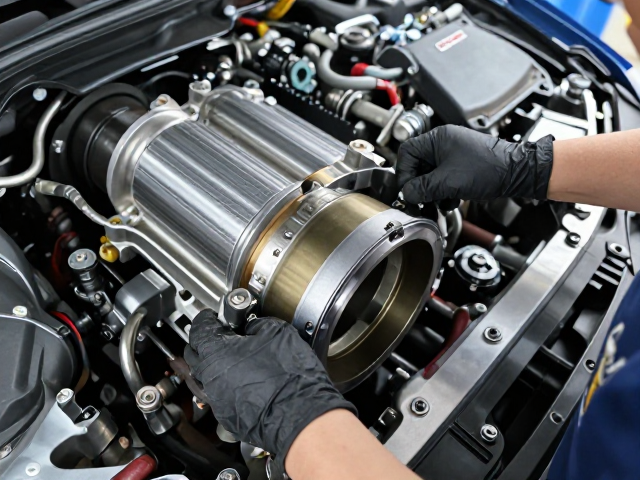
精密配合与动态热管理优化
扩缸后的发动机,其活塞、活塞环与缸壁的配合间隙需重新计算并精密调整。由于缸径增大,活塞裙部的受力面积增加,需适当减小侧隙以防止敲缸,同时保证热膨胀下的顺畅运动。活塞环的开口间隙及侧隙需根据扩缸后的具体尺寸进行选配,过大的间隙会导致压缩力不足和机油消耗过快,过小的间隙则可能在高温膨胀时导致活塞环卡死。安装时需使用专用塞尺逐段测量,确保每一道环的间隙均匀且符合高性能运行的标准。
冷却系统的匹配是维持扩缸发动机稳定运行的另一大支柱。缸径增大通常伴随着燃烧室容积和热负荷的增加,原有的冷却水道可能无法及时带走多余热量。需检查缸体水道的通畅性,必要时对水道进行抛光或重新设计流道,以提高冷却液的流速和换热效率。机油泵的流量也需经过评估,确保在高转速下能提供足够的润滑与冷却。通过优化冷却与润滑系统的动态响应,可以有效控制缸壁温度,防止因热失控导致的爆震或部件失效,从而释放扩缸带来的性能潜力。