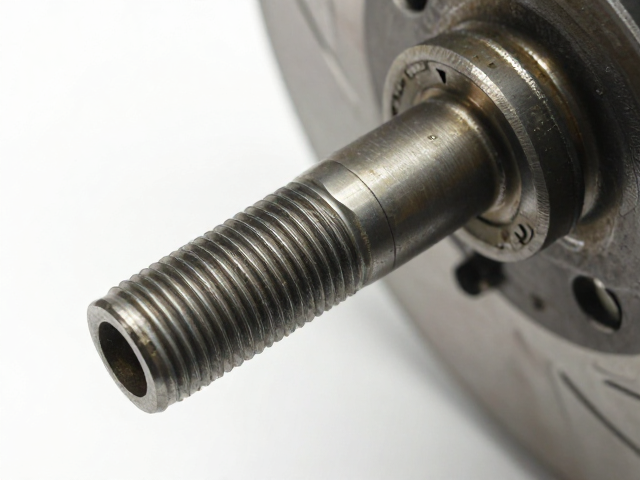
螺纹滑牙的常见成因与初步诊断
贯通轴碟刹轮毂在安装过程中,如果扳手角度不当或受力不均,极易导致轮毂端盖螺纹与车轴产生相对滑动,造成螺纹牙型受损。这种损伤通常发生在螺纹起始段或受力最大的受力点,表面可见明显的金属屑或牙型扁平化现象。若强行拧紧,会导致预紧力不足,行驶中轮毂出现异响或松动,甚至引发碟刹盘偏摆,严重影响行车安全。
在动手修复前,必须确认滑牙的具体程度。使用螺纹规或同规格的新螺栓进行试拧,观察咬合情况。如果螺栓能顺畅旋入但手感发涩,或旋到底部时仍有明显空隙,说明螺纹配合面已失效。此时不可盲目涂抹胶水或强行敲击,错误的处理方式会进一步扩大损伤范围,增加后续修复难度,甚至直接报废整个车轴。
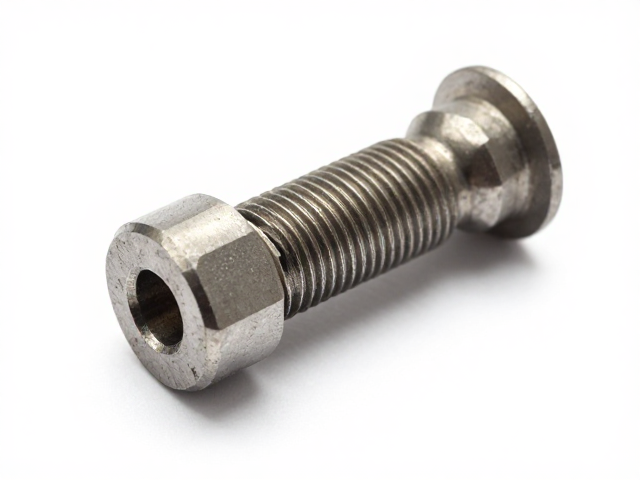
利用螺纹修复套实现无损复原
针对轻度至中度的螺纹滑牙,最稳妥且符合原厂标准的修复方式是采用钢丝螺套(Helicoil)或螺纹修复嵌件。这种金属嵌件外径略大于原螺纹孔径,通过专用丝锥攻出内螺纹后,将嵌件旋入其中,形成高强度、高精度的新螺纹界面。钢丝螺套由高强度不锈钢制成,其抗拉强度和耐磨性通常优于原始铝制或钢制轮毂螺纹,能有效分散受力。
施工时需选用与原螺纹规格完全一致的丝锥,如M12×1.5或M14×1.5等常见规格,确保攻丝深度和牙型符合ISO标准。安装时,务必使用专用安装柄和扭矩扳手,严格遵循嵌件旋入方向,避免扭断嵌件尾部。修复后的螺纹配合紧密,抗松动性能优异,且不会改变车轴的整体几何尺寸,是兼顾安全性与耐久性的首选方案。
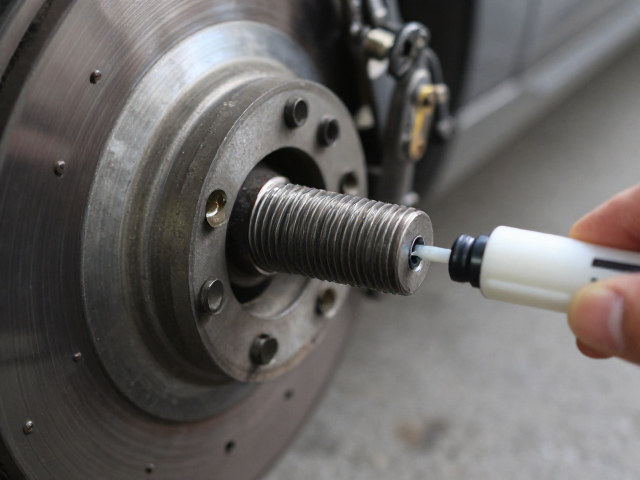
使用螺纹修复胶应对轻微松动
若滑牙情况轻微,仅表现为预紧力不足而无明显牙型缺失,可尝试使用高强度螺纹锁固剂进行补救。这类胶粘剂含有厌氧成分,能在金属间隙中固化,填充微观缝隙,提高摩擦系数从而增加锁紧力。选择中强度等级的螺纹锁固剂(如红色或紫色系列),既能保证日常拆卸维护的需求,又能有效防止因震动导致的松动。
操作时,需先用无绒布和清洗剂彻底清除螺纹表面的油污、油脂和金属碎屑,确保粘接面干燥洁净。涂抹适量胶液后,立即装入螺栓并按规定扭矩拧紧,等待固化时间。需注意,螺纹胶并非万能,若螺纹已出现结构性断裂或严重磨损,胶接效果将大打折扣,且长期震动可能导致胶层疲劳脱落,因此该方法仅适用于损伤极小的工况。
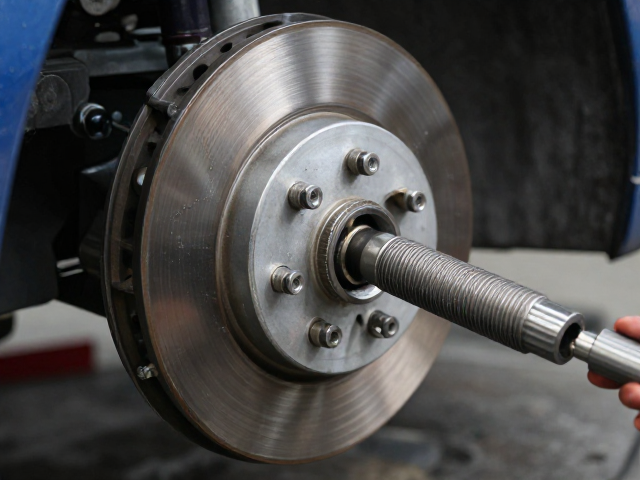
机械加工修复与专业介入
当螺纹损伤严重,原有螺柱或轮毂孔已无法通过常规手段修复,则需考虑机械加工修复。对于车轴端盖螺纹损坏,可使用攻丝机重新加工为更大规格的螺纹,并配合相应尺寸的大号螺栓。例如,将M12螺纹修复为M12×1.5或更大螺距,但需核算车轴强度,确保新螺栓的截面积和材质能满足受力要求,避免应力集中导致车轴断裂。
对于轮毂端盖螺纹损坏,若车轴本身完好,可更换新的轮毂端盖组件。部分车型支持整体更换轮毂轴承单元,虽成本较高,但能彻底解决因多次拆装或制造缺陷导致的螺纹问题。若缺乏专业工具或技术经验,建议交由具备资质的机动车维修机构处理,使用专业设备进行检测和修复,确保符合车辆安全技术标准,杜绝安全隐患。