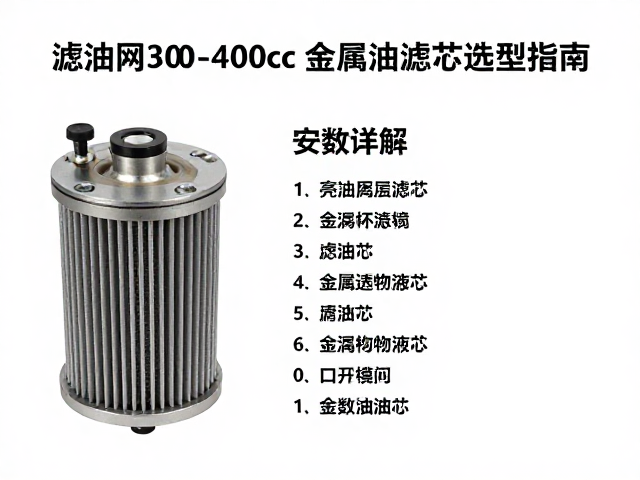
滤油网300-400cc金属壳体滤芯的核心参数解析
在液压与润滑系统中,300-400cc规格通常对应中型工业设备的过滤单元,其金属壳体设计旨在应对高压与高温工况。此类滤芯的核心在于过滤精度与纳污能力的平衡,常见的过滤精度范围集中在10μm至100μm之间,具体数值需根据设备油液的清洁度等级要求确定。金属壳体多采用不锈钢材质,具备优异的耐压性能,能够承受高达2.5MPa甚至更高的工作压力,确保在恶劣工况下不发生结构性变形或破裂。
壳体尺寸与接口形式直接决定了设备的兼容性,标准规格中,外径常见为68mm、80mm或100mm,高度则因内部滤材折叠面积的不同,通常在150mm至250mm区间内波动。安装接口多为螺纹连接,如G1/2、G3/4或NPT1/2等标准管螺纹,部分特殊机型可能采用法兰连接或卡箍式固定。选型时必须核对原始设备制造商(OEM)提供的图纸参数,确保壳体外径、内径、密封槽深度以及螺纹规格与安装点位完全吻合,避免因尺寸偏差导致泄漏或无法安装。
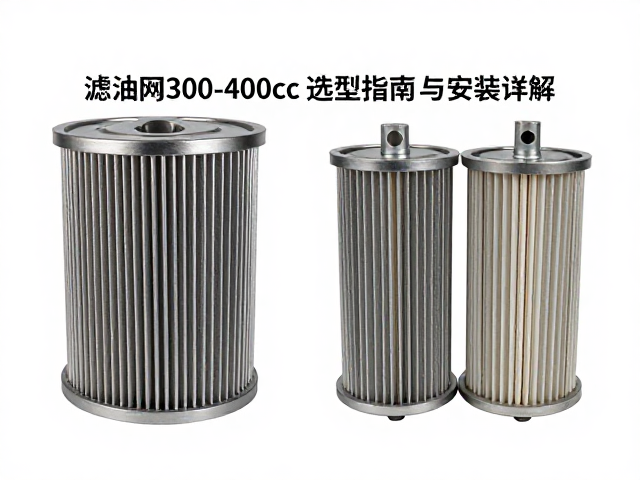
滤材选择与结构设计的匹配逻辑
滤芯的性能表现很大程度上取决于滤材的选择,金属网式滤芯通常使用316L不锈钢丝网,其编织密度决定了拦截颗粒物的的大小。对于高精度过滤场景,常采用多层复合结构,外层为支撑网,中间为精密过滤层,内层为导流网,这种结构能有效提高滤芯的机械强度并延长使用寿命。滤材的孔径分布均匀性是关键指标,不均匀的孔径会导致局部堵塞过快,影响系统流量稳定性。
除滤材外,端盖与中心管的焊接质量直接影响滤芯的密封性与耐用性。高质量的滤芯采用氩弧焊工艺,焊缝平整无砂眼,确保在高压差下不会发生串流现象。此外,滤芯内部通常设有防冲板或导流罩,用于均匀分布进入滤芯的液压油流,避免高速油流直接冲击滤材造成破损。对于含有水分或强腐蚀介质的工况,需特别注意滤材与端盖的防腐处理,如采用锌镍合金电镀或特殊涂层,以防止电化学腐蚀导致的早期失效。
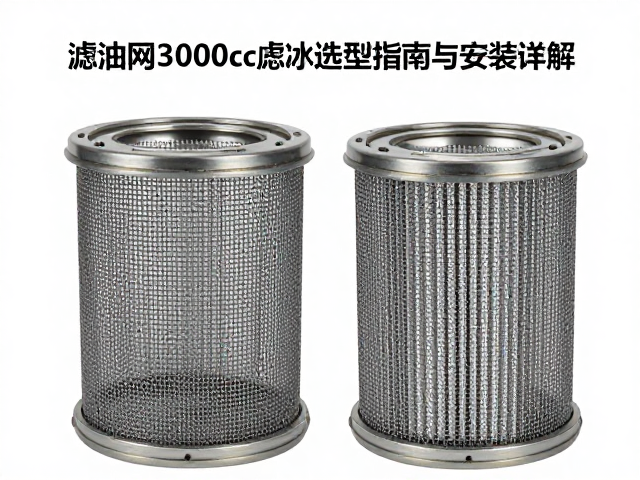
安装前的检查与预处理步骤
安装新滤芯前,必须对安装腔体进行彻底清洁,清除旧滤芯残留的杂质、油泥及密封垫碎片,这些异物是导致新滤芯快速堵塞或密封失效的主要原因。使用无绒布擦拭壳体内部,检查密封槽是否有划痕或变形,若发现密封面损伤,需及时更换或修复,以确保密封圈的完好贴合。同时,检查液压油的整体清洁度,若油液污染严重,应先进行系统冲洗,更换新油后再安装滤芯,避免新滤芯瞬间污染。
在装入滤芯时,应确保密封圈完好无损,涂抹少量清洁液压油作为润滑,防止安装过程中密封圈扭曲或切割。轻轻旋转推入滤芯,直至其完全就位,避免使用蛮力敲击,以免损坏金属壳体或滤材结构。对于带有旁通阀的滤芯,需确认旁通阀弹簧运动灵活,无卡滞现象,确保在滤芯堵塞或低温启动时,旁通功能能正常开启,保护发动机或液压泵免受缺油损坏。
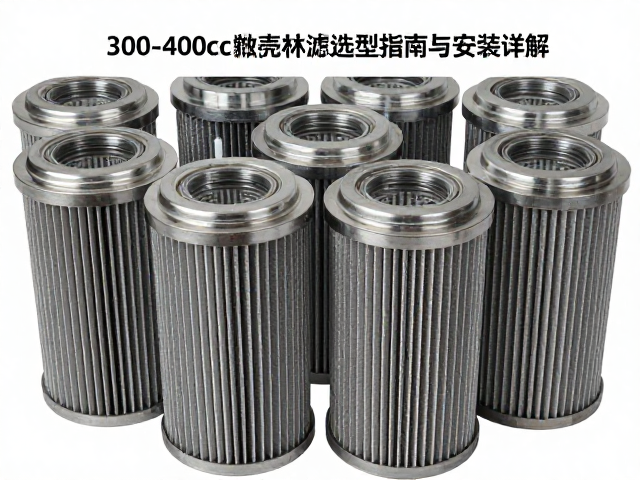
安装后的调试与运行监测
安装完成后,启动设备进行空载运行,观察系统压力表读数是否平稳,重点监测滤芯前后的压差变化。初始压差应符合厂家技术规范,通常新滤芯的初始压差在0.01-0.05MPa之间,若压差异常升高,可能暗示安装不当或滤芯型号错误。运行初期,需仔细检查滤芯安装部位是否有渗漏现象,特别是螺纹连接处和密封端面,发现漏油应立即停机重新紧固或更换密封件。
在设备运行一段时间后,再次记录系统压差数据,通过压差变化趋势判断滤芯的纳污情况。若压差缓慢上升后趋于稳定,说明滤芯工作正常;若压差迅速飙升,则可能存在滤芯堵塞或选型精度过高导致的不匹配。同时,监测液压油温升情况,过高的油温会降低油液粘度,加剧滤芯堵塞风险,需结合冷却系统工作状态综合评估。定期取样检测油液颗粒计数,验证过滤效果,确保系统清洁度维持在目标范围内。