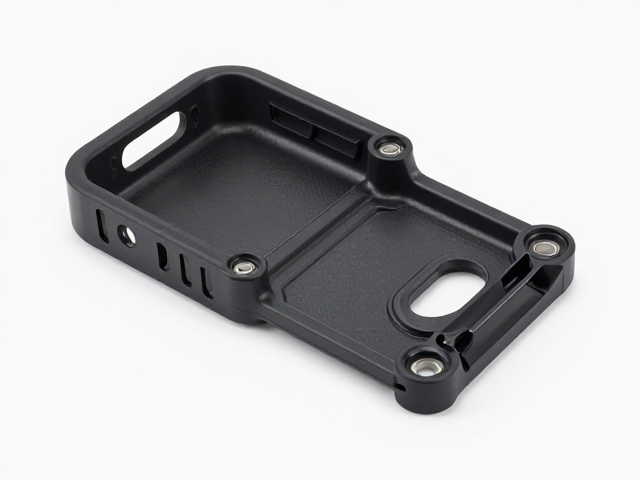
护壳支座快拆式安装前的核心准备
护壳支座作为机械设备中保护核心部件的关键组件,其快拆式设计旨在通过优化的机械结构降低维护周期中的停机时间。在进行安装作业前,必须对现场环境进行严密的勘测,确保基础支撑面平整且无腐蚀性残留物,这直接决定了支座本体的受力均匀性。安装团队需核对设备铭牌上的负载参数与护壳支座的额定承载能力,确保两者匹配,避免因超载导致早期失效或结构性断裂。
工具与专用配件的齐备是保障安装精度的前提。快拆式结构通常依赖于高精度的定位销、高强度螺栓以及特定的锁紧卡扣,这些部件在拆卸和重新组装时极易因遗漏或型号错误导致无法闭合。建议准备齐备扭矩扳手、激光对中仪以及清洁用无尘布,同时检查快拆手柄或旋钮的活动灵活性,确保无锈蚀卡滞现象,为后续标准化操作提供物理基础。
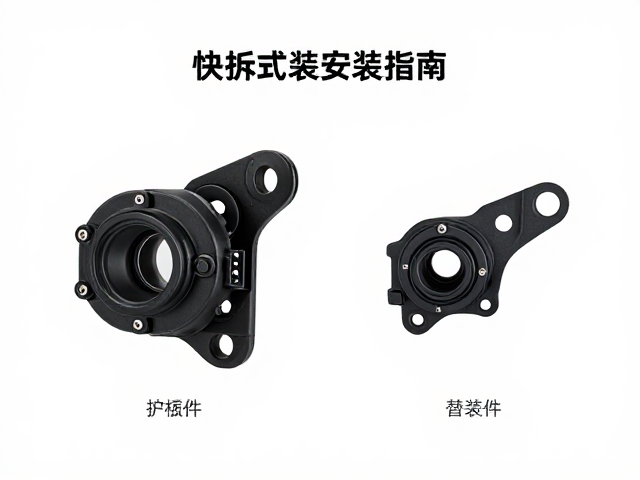
标准化快拆安装流程解析
安装过程中,定位基准的确认至关重要。将护壳支座本体置于设备底座指定位置后,需利用定位销孔进行初步对齐,此时不可立即紧固所有紧固件,而应先手动旋入引导螺栓,通过微调使支座与设备接口完全贴合。对于采用卡扣式快拆设计的型号,需确保卡扣滑轨内无异物,沿导向槽平稳推入底座,直至听到清脆的锁止声或观察指示标记对齐,这一步骤需严格遵循制造商提供的机械行程规范。
锁紧与固定阶段需严格遵循对角交叉紧固原则。使用扭矩扳手按照厂家规定的力矩值分两次完成螺栓紧固,第一次预紧至50%力矩以消除配合间隙,第二次至100%力矩以确保连接刚度。对于带有快速释放旋钮的部件,需反复测试其解锁与锁定动作的顺畅度,确认在施加额定负载时无松动预兆。安装完成后,需清理现场多余工具与包装材料,恢复设备周边作业环境的安全通道。
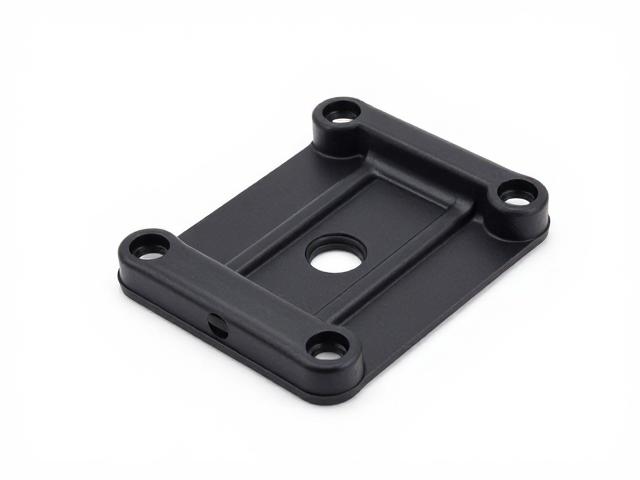
原厂件替换与关键选型逻辑
在设备维护中,使用原厂件替换非原厂或磨损件是维持设备原始性能指标的核心策略。原厂护壳支座经过严密的材料疲劳测试与工况模拟,其材质密度、热处理工艺及公差配合严格对应原始设计图纸。替换时,需重点核对支座的连接孔位分布、法兰面厚度以及快拆机构的力学支点位置,任何微小的尺寸偏差都可能导致安装后产生额外的振动应力,进而引发护壳共振或连接件松动。
选型建议应基于设备当前的运行工况与历史维护数据。若设备长期处于高粉尘或高湿度环境,应优先选择经过特殊表面处理(如达克罗处理或特定涂层)的护壳支座,以延缓腐蚀进程。此外,需评估现有快拆机构的手动操作效率,若维护人员手部空间受限,可选配带延长手柄或杠杆力臂优化的快拆组件,从而在满足机械强度要求的同时,提升现场作业的便捷性与安全性,确保长期运行的稳定性。