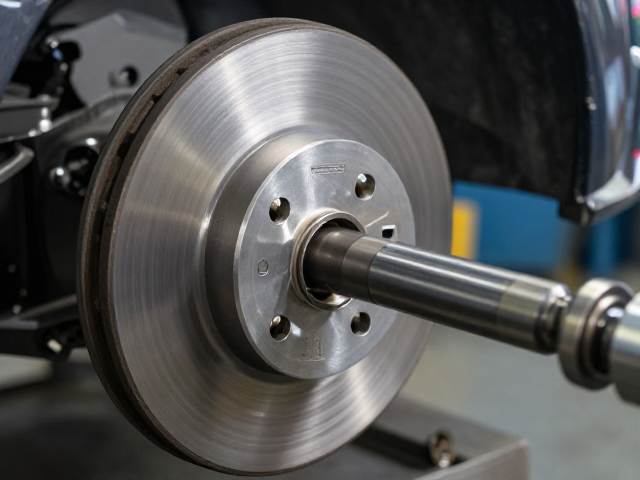
车轴刹车盘精密磨削的核心目标与表面形貌控制
车轴刹车盘作为制动系统中的核心摩擦部件,其表面质量直接决定了制动系统的响应速度、散热效率以及使用寿命。精密磨削工艺并非简单的去除多余材料,而是通过高精度的砂轮与工件相对运动,在微观尺度上构建理想的表面纹理。这种纹理对于维持刹车片与刹车盘之间的有效接触面积至关重要,粗糙度参数通常控制在Ra 0.4μm至Ra 0.8μm之间,过高的粗糙度会导致初期制动噪音和过快的磨损,而过低的粗糙度则可能影响制动初期的咬合力。
在磨削过程中,表面形貌的控制涉及到微观波峰与波谷的分布。通过调整磨削参数,如砂轮线速度、工件转速及进给速率,可以精确调控表面的微观几何特征。高质量的表面形貌能够促进制动过程中摩擦副之间的油膜排出,防止因水膜或油污导致的制动失效。同时,合理的表面纹理有助于储存摩擦产生的微量碎屑,减少摩擦系数的波动,从而提供线性且稳定的制动力输出,这是提升车辆主动安全性的基础物理条件。
磨削工艺中的热损伤抑制与微观组织演变
磨削过程本质上是一系列复杂的摩擦、切削和散热过程,局部瞬时高温极易导致刹车盘表层金属组织发生相变。对于常见的铸铁或合金钢刹车盘,过高的磨削温度会引起表层马氏体转变或产生微裂纹,这会显著降低材料的硬度和疲劳强度。因此,精密磨削工艺中必须引入严密的冷却与温控机制,通过微量润滑或高压冷却液深入接触区,快速带走切削热,将磨削区温度控制在材料相变临界点以下。
除了温度控制,砂轮的选择与修整策略对抑制热损伤起着决定性作用。采用自锐性良好的陶瓷结合剂或树脂结合剂砂轮,配合定期的金刚石滚轮修整,可以保持砂粒锋利的切削刃,降低磨削阻力。研究表明,优化后的磨削参数能使表面残余压应力保持在有利区间,这不仅提高了刹车盘的抗疲劳性能,还增强了表面抵抗微动磨损的能力。通过精确管理热输入,确保了材料基体的完整性,避免了因表面硬化层不均导致的制动抖动现象。
高精度尺寸公差与形位公差的协同控制
车轴刹车盘在高速旋转状态下,其几何形状的准确性直接影响车辆的NVH(噪声、振动与声振粗糙度)表现。精密磨削工艺需同时解决厚度公差、平面度、圆度以及跳动等多维度的形位公差问题。通常,刹车盘摩擦面的厚度公差需控制在±0.5mm以内,而径向跳动误差需小于0.05mm。这些严苛的指标要求磨削机床具备极高的刚性和动态稳定性,主轴系统的径向跳动误差需控制在微米级别,以消除加工过程中的振动干扰。
为了达到上述精度标准,工艺上常采用成形磨削或成型修整技术。通过高精度数控系统控制砂轮与工件的轨迹,确保磨削路径的一致性。在磨削过程中,实时监测磨削力变化,动态调整进给策略,以补偿砂轮磨损和工件变形带来的误差。此外,分步磨削策略也是关键,粗磨去除大部分余量,精磨消除表面缺陷,半精磨则用于修正形状误差。这种严密的公差控制体系,确保了刹车盘在装配后与制动卡钳的完美配合,减少了因几何偏差引发的偏磨和散热不均问题。
工艺参数优化与表面完整性提升
工艺参数的优化是精密磨削的核心环节,涉及砂轮特性、切削用量及冷却条件的综合匹配。砂轮的粒度、硬度及结合剂类型需根据刹车盘的材料特性进行定制。例如,对于高碳合金钢刹车盘,选用较软结合剂的砂轮有助于自锐,保持切削效率;而对于铸铁材料,则需关注砂轮的容屑空间,防止堵塞。切削速度的、工件转速和横向进给量的组合,直接决定了材料去除率和表面质量,需通过严密的实验数据确定最佳窗口,避免过大的磨削力导致工件变形或砂轮破损。
表面完整性不仅指几何精度,还包括表层物理机械性能,如硬度、残余应力和金相组织。通过优化磨削参数,可以在表面形成均匀的残余压应力层,这种压应力层能有效抑制裂纹萌生和扩展,提高刹车盘在热冲击下的抗裂能力。同时,控制磨削过程中的塑性变形程度,减少表面微观缺陷,如微孔和折叠,从而提升整体的耐磨性和抗热衰退性能。这种基于数据驱动的参数优化方法,使得每一批次生产的刹车盘都能保持高度一致的高质量表面特征,为制动系统的长期可靠运行提供坚实保障。