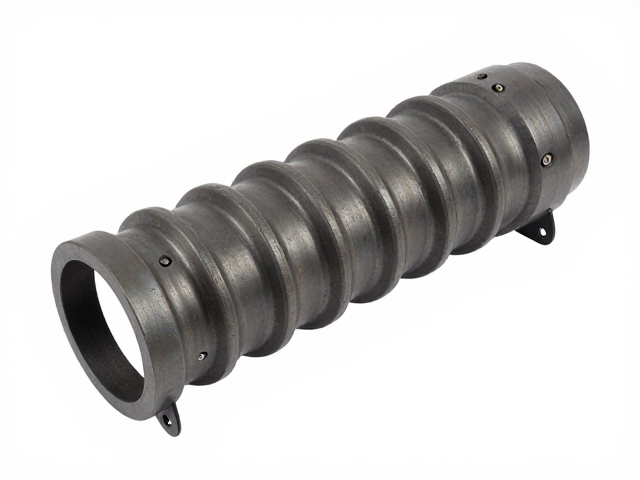
消声器滑套安装前的基础检查与准备
消声器滑套的安装质量直接取决于前期对管道支架系统的精确复核,这一环节是确保设备在运行中不发生位移或共振的核心前提。固定支架的强度与刚度必须严格对照设计图纸进行核验,重点确认支架底座与建筑主体结构的连接螺栓是否完全紧固,且无松动、缺失或锈蚀现象。对于焊接固定的支架,需检查焊缝饱满度,确保无虚焊、夹渣或裂纹,任何微小的结构缺陷都可能在高压气流冲击下导致支架失效,进而引发滑套卡死或管道变形。
在安装作业启动前,必须清理滑套导向面及管道外壁的杂质、油污及毛刺,确保滑动配合面的清洁度符合精密装配标准。同时,需核对滑套型号、规格及材质证明文件,确保其与消声器本体规格一致,并查验出厂检验报告中的关键尺寸公差数据。若发现滑套表面存在划痕、变形或防腐层破损,应立即停止安装并进行修复或更换,严禁带病作业,因为配合间隙的微小偏差足以改变消声器的声学性能并加剧机械磨损。
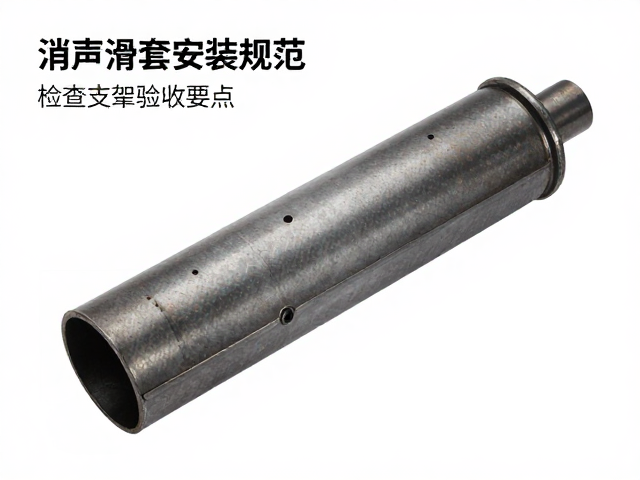
滑套定位、对中与间隙控制标准
滑套与管道本体的同轴度是决定设备能否自由伸缩的关键指标,安装过程中需使用激光对中仪或高精度百分表进行多点测量,确保滑套中心线与管道轴线偏差控制在允许范围内,通常要求同轴度误差不大于规定值。在调整位置时,应先预紧固定螺栓,利用千斤顶或专用工装对滑套进行微调,观察其移动是否顺畅,无卡涩感。若发现阻力过大,需重新排查导向套内壁与管壁的平行度,必要时需重新加工或更换导向部件,以确保消声器在热胀冷缩过程中能沿轴向自由位移。
间隙控制需严格遵循技术规范,滑套与导向套之间的径向间隙应均匀分布,避免单边接触导致的偏磨。安装时可使用塞尺检查四周间隙的一致性,确保间隙值符合设计文件要求,过大的间隙会导致漏音和振动加剧,而过小的间隙则可能在高温工况下因热膨胀引起抱死。所有紧固螺栓应按照对角交叉顺序分次拧紧,并使用扭矩扳手控制预紧力,防止因受力不均导致滑套法兰面变形或密封面泄漏,这一过程需全程记录扭矩数据以备验收核查。
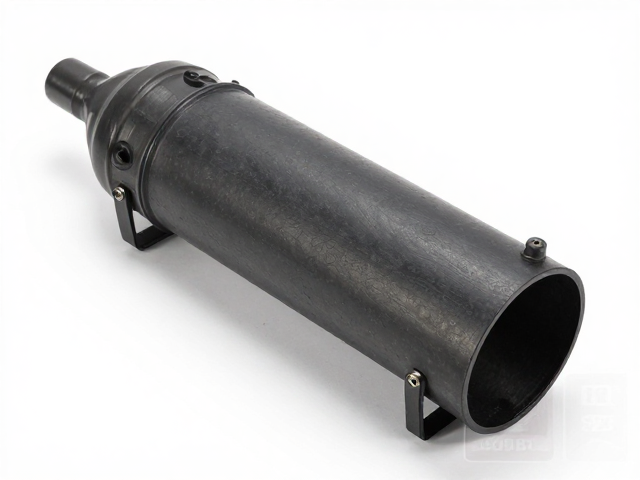
密封性能测试与防松固定验收
密封结构的完整性是消声器滑套安装验收的重头戏,需重点检查法兰连接处的垫片选型与安装质量,确保垫片材质耐温、耐压且无老化、变形现象。在螺栓紧固完成后,需进行气密性试验,通过加压检测法兰连接处是否有泄漏现象,若发现泄漏点,需分析原因并重新调整垫片位置或更换密封件,直至满足密封标准。对于滑动部位的密封,需确认迷宫密封或石墨环等密封元件安装到位,无脱落或错位,确保在动态位移过程中仍能维持良好的密封效果,防止噪音外泄或异物进入。
防松固定措施的验收需覆盖所有关键连接部位,检查双螺母、弹簧垫圈或防松胶的使用情况,确保螺栓具有可靠的防松保护。在验收过程中,需对所有外露螺栓进行目视检查,确认无松动、脱落迹象,并对已安装的滑套进行手动推拉测试,验证其在无外力作用下能否平稳复位,无异常卡顿或异响。验收记录需详细列出检查项目、实测数据、发现的问题及整改措施,形成完整的闭环文档,确保每一处细节均可追溯,为后续运维提供准确的数据支撑。