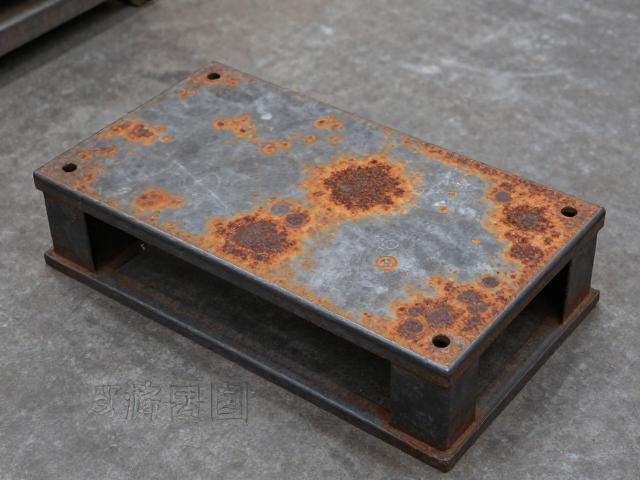
表面生锈现象与主要成因分析
整车生产过程中,配套支撑座作为关键结构件,其表面锈蚀问题会直接影响装配精度及长期服役性能。在实际观察中,锈迹多出现在加工后的半成品存储区或装配线等待区,呈现为点状红褐色斑痕或大面积氧化膜。这种现象通常源于金属基体与环境中氧气、水分发生电化学反应,导致铁元素流失并生成氢氧化铁等疏松物质。若不及时干预,锈层会进一步剥落,造成零件表面粗糙度超标,进而干扰后续焊接或螺栓连接的配合质量。
深入剖析锈蚀源头,环境湿度控制失标是首要诱因。部分生产车间在未设置独立除湿系统时,空气相对湿度长期高于60%,加速了金属表面吸附水膜的形成。其次,切削液残留也是常见隐患。加工过程中使用的含硫或含氯极压添加剂若清洗不彻底,残留在工件微孔或螺纹部位,在潮湿环境下形成原电池效应,引发局部点蚀。此外,不同金属部件在堆叠存放时发生电偶腐蚀,以及搬运过程中手部汗液直接接触裸金属表面,均会显著缩短防锈保护膜的有效期。
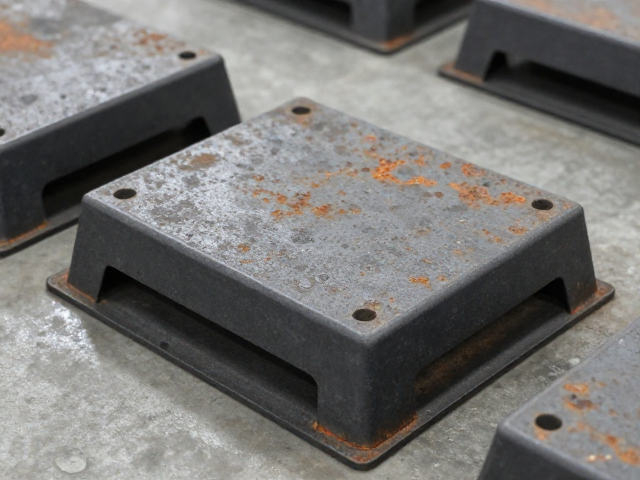
工艺优化与预处理控制
针对环境因素,车间需建立严密的温湿度监控体系,确保装配与存储区域的相对湿度稳定控制在45%以下。引入工业级除湿设备配合空气循环系统,能有效降低空气中的游离水分,从宏观环境切断锈蚀反应所需的电解质条件。同时,优化工件堆放方式,采用塑料隔板或专用支架隔离不同材质或不同批次的零件,避免直接接触导致的电偶腐蚀和机械划伤,减少锈蚀潜伏点。
在清洗与干燥工序中,推行超声波清洗与高温烘干的组合工艺。利用超声波空化作用剥离深孔、盲孔内的切削液残留,随后通过热风循环烘干彻底去除表面结合水。对于高精度支撑座,建议增加脱水防锈水漂洗步骤,替代传统水洗环节,从根本上消除水分残留。操作人员需佩戴一次性丁腈手套进行流转作业,严禁裸手接触已清洗待防锈的金属表面,阻断人体汗液及油脂带来的污染源。
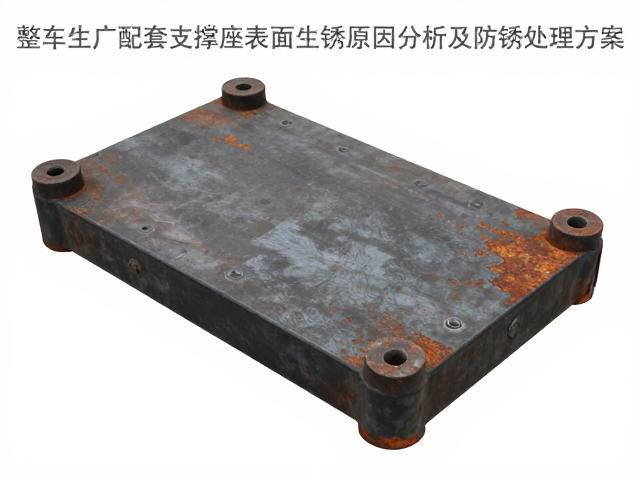
防锈处理技术方案实施
目前工业界广泛采用的气相防锈技术(VCI)在支撑座防护中表现优异。通过在包装材料中添加挥发性缓蚀剂,使其在密闭空间内升华并吸附于金属表面,形成单分子保护膜。该技术无需涂抹油膜,不影响后续涂装附着力,且能有效防止存储期内产生的白锈。实施时需选用符合GB/T 0668-2008标准的VCI气相防锈纸或薄膜,确保包装后的密闭性,定期检测包装内部的气体浓度,维持缓蚀剂的有效覆盖。
对于需要长期存储或运输的支撑座,可采用微粒子转化膜技术作为表面预处理。该工艺通过化学浸渍在金属表面生成致密的磷酸盐或硅酸盐转化膜,不仅提升了基体的耐蚀性,还为后续喷涂提供良好基底。工艺参数需精确控制,如浸渍温度保持在40-50℃,反应时间控制在30-60秒,确保膜层厚度均匀且无挂渣。处理后需经过去离子水漂洗和封闭处理,防止转化膜遇水分解,从而在复杂工况下提供持久的防护屏障。