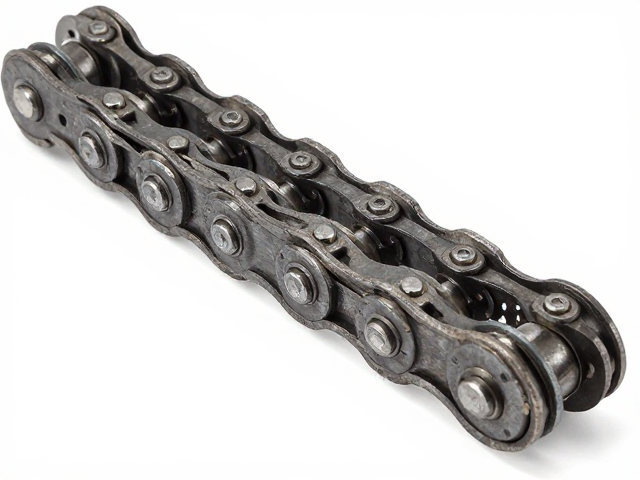
链条松紧度的核心判定标准与测量方法
链条过紧会导致传动效率下降、轴承负荷过大甚至断裂,而过松则容易引发跳齿、脱链或拍打护罩,因此确立准确的松紧度基准是维护工作的首要环节。对于大多数国产通用机械传动场景,行业普遍认可的静态松紧度标准是在两个链轮中心距的中间位置,施加适当的手动压力(通常为拇指按压或专用测力计),链条下垂量或位移量控制在中心距的2%至4%之间。这一数值区间能平衡传动平稳性与容错空间,若中心距较短,比例可适当下调至1.5%左右;若中心距超过1米,则需严格控制在3%以内,以防止因重力或惯性导致的剧烈摆动。
在实际操作中,测量时需确保设备处于静止状态且链条处于自然松弛状态,排除因安装歪斜造成的假性松紧。使用直尺配合手指按压测试是最基础且有效的手段,按压点应位于两链轮连线的中点,观察链条相对于理论切线的位移。若发现位移超过4%,必须立即进行调节,不可依赖润滑或运行磨合来掩盖松紧度不足的隐患。对于带有张紧轮的系统,需确认张紧轮处于行程的中后段,若已接近极限位置,说明链条伸长或中心距设计存在偏差,需重新核算几何参数而非简单调节。
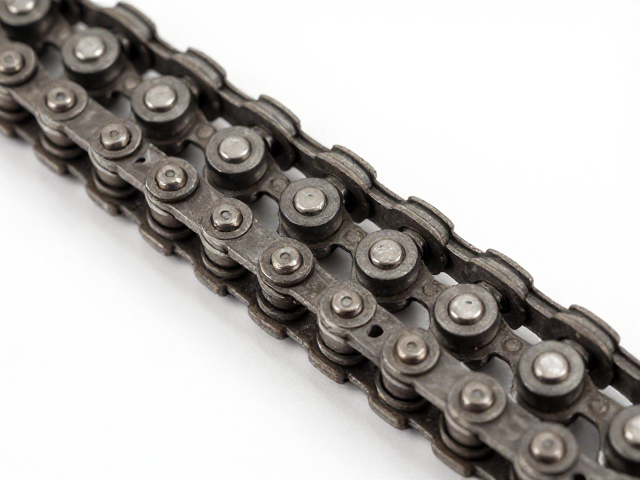
通用链条安装前的预处理与初步定位
在将链条装入链轮之前,清理与检查是决定安装质量的关键步骤,许多安装故障源于忽视链轮齿形磨损或链条内部油污。安装前需清除链轮及链条上的防锈油、泥沙或旧润滑脂,特别是对于新出厂的国产通用链条,表面常覆盖厚层保护性防锈油,若不彻底清洗,后续润滑脂难以渗透至滚子与套筒内部,导致干摩擦磨损。同时,仔细检查链轮齿尖是否变尖或出现钩状磨损,若齿形受损,即使链条松紧度完美,也无法保证啮合平稳,必须优先更换受损链轮。
初步定位链条时,应确保两链轮轴线平行,平行度误差控制在0.5毫米以内,这是避免链条偏磨的核心要求。使用长直尺或激光对中仪辅助调整机架或电机底座,确保链轮侧面在同一平面。将链条绕过链轮后,暂时不紧固最终螺栓,而是通过调节螺栓或移动底座进行初步预紧。此时需手动盘车,观察链条在�入和啸出过程中的贴合情况,若听到异常摩擦声或看到链条明显偏向一侧,说明存在轴向错位,需重新微调底座位置直至链条自然居中。
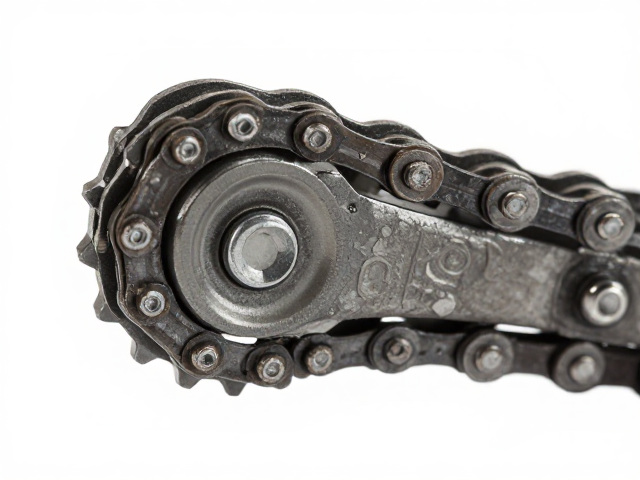
动态调试与最终紧固策略
静态测量合格后,必须进行低速动态测试以验证松紧度在实际工况下的表现。启动设备,在空载状态下低速运转3-5分钟,观察链条在运行过程中的跳动幅度及异响情况。若发现链条在高速段出现周期性拍打护罩或明显的横向摆动,说明松紧度仍偏松,需在运行中微调张紧装置或重新调整中心距。动态测试能暴露静态测量无法发现的共振点,确保链条在承受负载变化时保持稳定的张力分布。
最终紧固过程中,需采用对角交替拧紧的策略,防止机架或底座因受力不均发生变形,进而导致链轮偏斜。对于使用调节螺栓固定的结构,紧固后需再次复测松紧度,因为紧固动作可能改变中心距或导致机架微变形。完成所有紧固后,涂抹适量的二硫化钼或专用链条润滑油,重点覆盖滚子与销轴接触面。运行初期需加强巡检,每运行24小时检查一次链条伸长情况及紧固件状态,确认无松动或异常磨损后方可投入连续生产。