高硬度与耐磨性的核心平衡
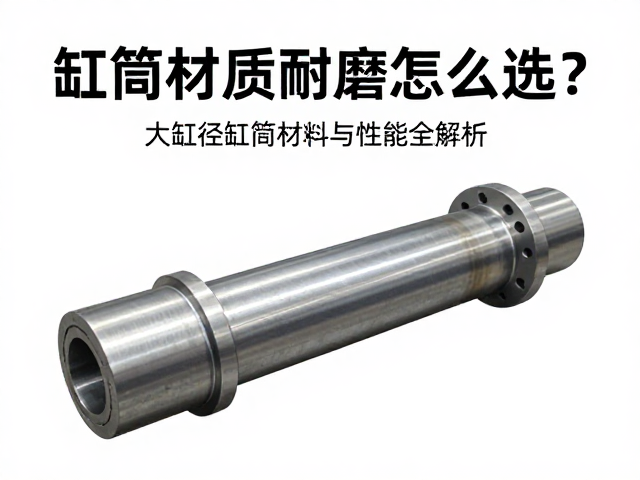
缸筒作为液压系统中的关键受力部件,其材质选择直接决定了设备的使用寿命和运行稳定性。大缸径缸筒因承受极高的径向压力和摩擦力,对材料的耐磨性要求远高于常规尺寸部件。目前工业领域主流的高耐磨材质主要包括合金结构钢、渗碳钢以及表面经特殊处理的碳钢,其中45#钢、40Cr及20CrMnTi是最为常见的基材选择。这些材料通过不同的热处理工艺,能够在保证基体韧性的同时,显著提升表面硬度,从而应对高压工况下的磨损挑战。
在材料微观结构层面,耐磨性主要取决于材料的硬度、强度以及表面粗糙度。大缸径缸筒通常采用冷拔或精密无缝钢管作为毛坯,其内部组织致密,夹杂物含量低,这为后续的表面硬化处理提供了良好的基础。例如,20CrMnTi钢经过渗碳淬火处理后,表面硬度可达到HRC 58-62,而心部保持HRC 30-45的韧性,这种“外硬内韧”的结构能有效抵抗活塞杆往复运动产生的对磨和冲击,避免缸筒内壁出现早期剥落或深沟槽。
表面强化工艺的关键作用
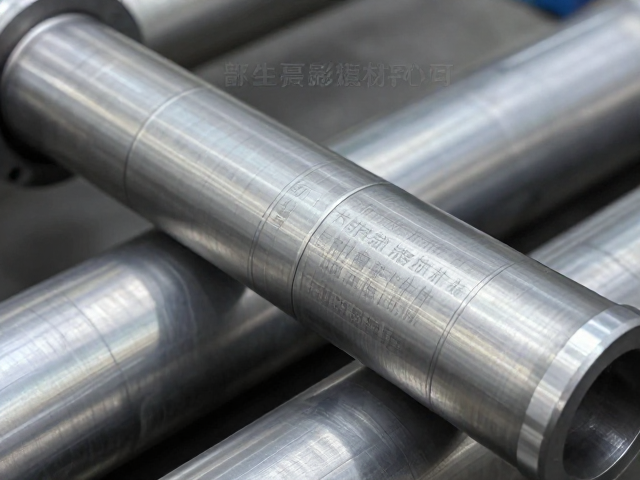
单纯依赖基材硬度已难以满足现代大吨位液压设备的需求,表面强化工艺成为提升耐磨性的核心手段。氮化处理是其中应用广泛的一种技术,通过在含氮介质中加热,使氮原子渗入缸筒内壁形成高硬度的氮化物层。对于大缸径缸筒,气体氮化或离子氮化可使表面硬度提升至HV 900-1200,且渗氮层较薄,不会改变缸筒尺寸精度,特别适合对配合间隙要求严格的精密液压缸。
激光熔覆与堆焊技术则适用于更恶劣工况下的缸筒修复或定制。通过在缸筒内壁熔覆镍基或钴基合金粉末,可形成致密且耐磨的合金层。这种工艺生成的涂层与基体呈冶金结合,结合强度高,耐磨性显著优于传统的镀铬层。特别是在矿山机械或工程机械的大缸径液压缸中,激光熔覆技术能有效应对泥沙、粉尘等强磨损介质的侵蚀,延长缸筒在极端环境下的服役周期。
尺寸效应与热处理变形控制
大缸径缸筒在热处理过程中极易产生变形,这是材质选择与工艺制定中必须解决的技术痛点。随着直径增大,工件截面厚度增加,淬火时的冷却速度不均会导致巨大的内应力,进而引发椭圆度超标或弯曲。因此,选材时需优先考虑淬透性好的合金钢,如42CrMo或35CrMo,这些材料在油淬或分级淬火条件下,能获得均匀的马氏体组织,减少因组织转变应力导致的尺寸偏差。
为了控制变形,工业实践中常采用等温淬火或多次回火工艺。等温淬火通过在贝氏体转变区保温,降低相变应力,显著提高尺寸稳定性。对于超大缸径缸筒,有时还需在粗加工后进行去应力退火,消除加工残余应力,随后进行精磨和最终热处理。这种多道次的热处理流程虽然增加了制造成本,但能确保缸筒在长期使用中保持几何精度,避免因变形导致的密封失效和泄漏问题。
润滑与工况匹配性分析
材质与润滑系统的匹配程度直接影响缸筒的耐磨表现。在含油润滑条件下,缸筒内壁需具备一定的储油微坑结构,以促进油膜形成。部分高性能缸筒在珩磨加工后,表面形成特定的网状纹理,这种纹理能储存润滑油,减少金属间的直接接触。选材时需考虑材料与润滑油添加剂的相容性,避免发生化学反应导致润滑失效或材料腐蚀。
工况中的温度变化也是影响耐磨性的重要因素。高温会降低材料的硬度和润滑油的粘度,加剧磨损。对于高温工况,需选用耐热合金钢或经过高温回火处理的材料,以保持高温下的强度储备。同时,低温环境下材料脆性增加,易发生微裂纹扩展,因此需确保材料具有良好的低温冲击韧性。通过模拟实际工况的温度、速度和载荷谱,选择合适的材质组合,是实现缸筒长寿命运行的关键。