核心连接件的选择与材质标准
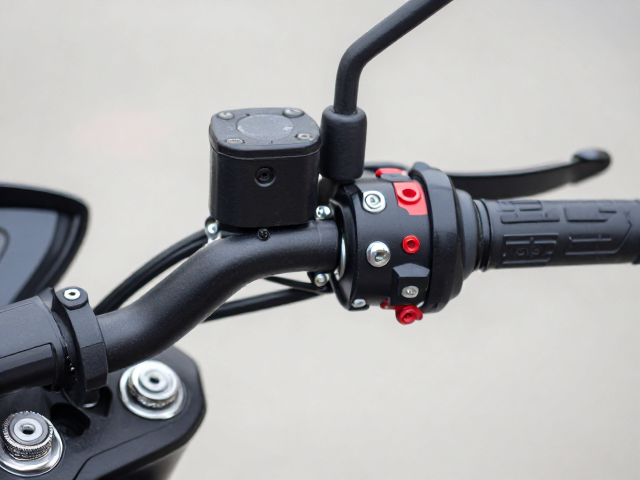
摩托车车把配件的稳固性,核心在于连接件是否严格遵循原厂或国际通用的工业标准。市面上常见的车把夹、把立螺丝以及各类转接座,其强度直接取决于钢材的硬度与热处理工艺。例如,标准的M8或M10高强度螺栓,通常需要经过淬火和回火处理,以确保其抗拉强度不低于规定值。若使用的是未经热处理的普通低碳钢配件,在长期震动环境下极易发生金属疲劳,导致螺纹滑丝或断裂,这是导致车把松动甚至断裂的主要隐患。
除了螺栓本身,配件与车架或车把管的接触面设计也至关重要。许多廉价配件缺乏防滑齿纹或减震垫圈,导致接触面在震动中产生微动磨损。专业的安装应选用带有尼龙锁紧螺母或配备高强度碟形弹簧垫圈的组件,利用弹性预紧力抵消发动机传来的纵向震动。检查配件表面是否有清晰的规格标识,如8.8级或10.9级强度标记,是判断其是否具备基本安全承载能力的直观方式,缺失此类标识的产品应视为不符合安全规范。
标准化扭矩控制与紧固工艺
紧固螺丝并非越紧越好,过大的扭矩会导致螺栓拉伸过度甚至断裂,而过小的扭矩则无法提供足够的摩擦力防止松动。不同材质的车把(如铝合金、碳纤维、钢管)对扭矩的承受能力差异巨大。铝合金车把通常建议扭矩范围在10-15 N·m,而碳纤维车把因材料特性,往往要求更低的扭矩(如5-8 N·m)并必须配合专用的碳纤维止滑剂使用,以防止夹伤管壁。完全依赖手感估算扭矩是极其危险的做法,必须使用经过校准的扭矩扳手进行标准化作业。
在紧固过程中,应采用对角交叉、分次拧紧的策略。对于双螺丝固定的车把夹,应先用手将螺丝预紧,确保配件居中且无歪斜,然后依次按对角线顺序,每次拧紧至总扭矩的50%,检查无误后,再次对角线拧紧至100%。这种工艺能确保受力均匀,避免单边应力集中导致车把变形或夹持力不均。安装完成后,需观察螺丝头部与配件表面是否完全贴合,若出现缝隙,说明配件平面度不足或安装面存在异物,需立即重新清理或更换配件,不可强行紧固。
关键部位检查与日常维护验证
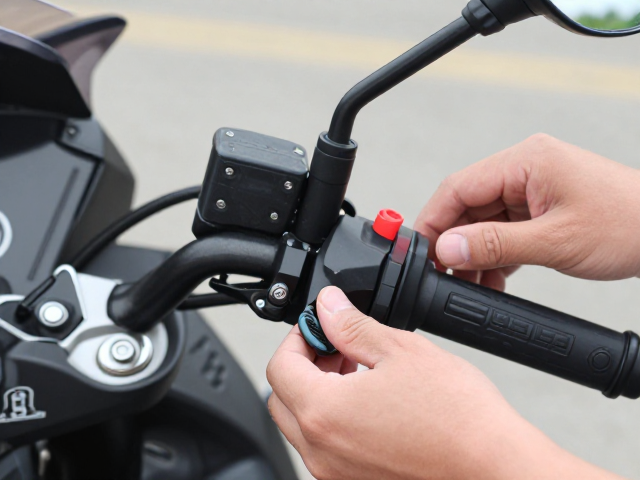
车把区域的震动源主要来自发动机悬挂系统和路面反馈,因此除了车把本身,与车把相连的控制组件如刹车总泵、离合器油壶、电门锁线束的固定方式也会影响整体稳定性。许多松动现象并非来自车把夹,而是源于固定刹车油管或线束的扎带脱落或卡扣失效,导致线束拉扯车把控制器。安装时,应确保所有管线有独立的支撑点,避免管线像弹簧一样对车把施加持续的侧向推力。
日常使用中,可通过简单的物理测试验证安装状态。在车辆静止状态下,双手握住车把左右轻微晃动,若感觉到明显的间隙或听到金属摩擦声,说明存在松动。更有效的测试是在安全封闭路段,以中低速行驶后停车,再次检查车把螺丝是否有位移迹象。建议每行驶1000-2000公里或经过剧烈颠簸路段后,使用扭矩扳手复查关键螺丝。若发现螺丝表面有锈迹或油漆剥落,可能意味着发生了微动松动,需拆卸清洁后涂抹少量螺纹锁固剂(如中低强度型)重新紧固,以恢复连接稳定性。