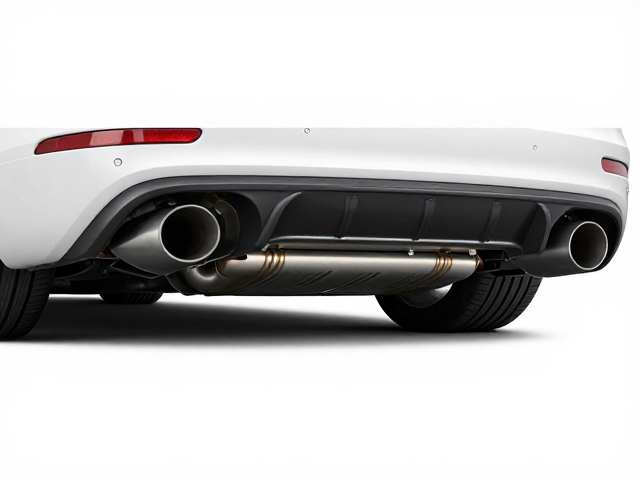
阳极氧化技术的原理与底层逻辑
汽车排气管周边底部挡板在恶劣工况下面临着高温、腐蚀性气体以及路面碎石飞溅的多重挑战,传统的喷漆或普通电镀工艺难以在长期高温环境下保持附着力和耐腐蚀性。阳极氧化是一种通过电化学手段,在铝或铝合金表面生成一层致密氧化铝保护膜的表面处理技术。这层氧化膜具有极高的硬度和化学稳定性,能有效隔绝氧气、水汽以及酸性物质对基体金属的侵蚀。对于排气管附近的部件而言,氧化层的多孔结构经过封孔处理后,能形成严密的物理屏障,显著提升部件在尾气高温及酸性冷凝水环境中的耐受力。
该工艺的核心在于将铝质挡板作为阳极,在特定的电解液中通以直流电,使表面发生氧化反应生成氧化膜。与普通氧化相比,硬质阳极氧化或微弧氧化能进一步增加膜层的厚度和硬度,部分高性能处理后的膜层硬度可接近硬质合金水平。这种处理方式不仅提升了外观的质感,更重要的是改变了材料表面的物理化学性质,使其具备优异的耐磨性和耐热性。在排气管周边这一特定区域,部件温度会定期出现剧烈波动,阳极氧化层的热膨胀系数与基体较为匹配,不易因热胀冷缩导致剥落,从而保证了长期使用的可靠性。
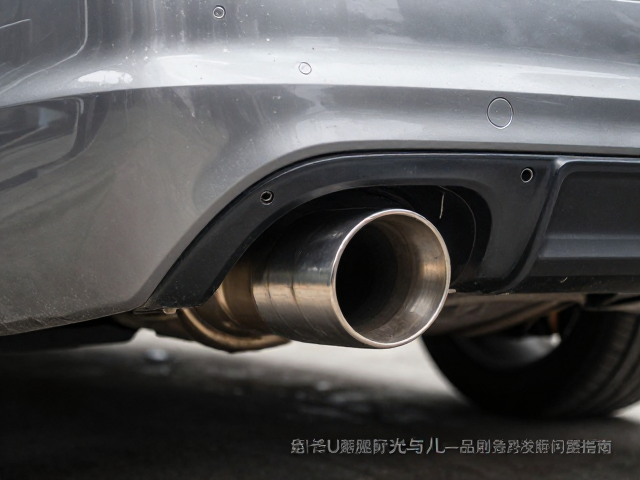
工艺执行的关键控制要素
实际生产过程中,前处理是决定阳极氧化效果的基础环节。排气管挡板通常由铸造或冲压成型,表面可能存在油污、氧化皮或机械划痕。若前处理不彻底,氧化膜会出现发花、斑驳或附着力差的问题。标准的流程包括除油、碱蚀、出光等步骤,需严格控制碱液浓度、温度及处理时间,以确保基体表面达到均匀、无缺陷的状态。对于经过焊接或组装的部件,还需特别注意焊缝处的钝化处理,防止因材质差异导致氧化膜色泽不均或耐腐蚀性能下降。
电解液的成分与工艺参数直接决定了氧化膜的质量。常用的电解液主要为硫酸体系,通过调节硫酸浓度、电流密度和溶液温度,可以控制氧化膜的生长速度和微观结构。低温硬质阳极氧化通常需要在较低温度(如10-15℃)下进行,以抑制氧化膜的溶解,获得更厚且致密的膜层。此外,封孔处理是不可或缺的后道工序,通过热水封孔、镍盐封孔或有机封孔剂处理,封闭氧化膜表面的微孔,防止污染物进入膜层内部引发腐蚀。封孔效果的检验通常通过酸浸试验或导纳测试来评估,确保膜层的封闭性满足汽车零部件的严苛要求。
选购时的技术指标与验证方法
在评估排气管挡板阳极氧化工艺时,膜层厚度是首要关注的技术指标。根据相关汽车零部件表面处理规范,一般装饰性氧化膜厚度在5-10微米,而用于排气管周边等恶劣环境的功能性挡板,推荐膜层厚度通常在15-25微米甚至更高。过薄的膜层无法提供足够的保护周期,而过厚则可能影响装配间隙或增加脆性风险。选购时应要求供应商提供第三方检测机构出具的膜厚测试报告,测试方法通常采用磁性测厚仪或涡流测厚仪,确保数据真实反映产品状态。
耐腐蚀性能是验证工艺水平的核心标准。常见的测试方法为中性盐雾试验(NSS),要求产品在规定的盐雾箱中连续暴露一定时长(如48小时、72小时或更长)后,表面无白色腐蚀产物、无基体腐蚀或起泡现象。此外,耐酸性测试也是重要一环,因为汽车尾气中常含有硫化物等酸性成分。选购时可要求查看具体的测试报告,重点关注盐雾试验后的外观保持情况及划痕出锈时间。同时,确认氧化膜的颜色均匀性,不同批次间不应有明显的色差,这反映了阳极氧化过程中电流分布和温度控制的稳定性。
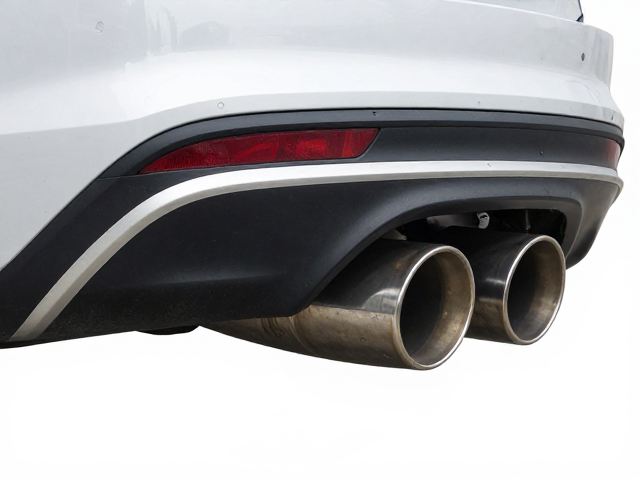
常见缺陷分析与规避策略
在实际应用或验收过程中,氧化膜发白或色泽不均是较为常见的问题。这通常源于前处理阶段除油不净或碱蚀后出光不充分,导致基体表面残留杂质,阻碍了氧化反应的均匀进行。此外,电解液中铝离子含量过高或硫酸浓度波动过大,也会引起膜层外观异常。规避此类缺陷需建立严格的前处理清洗流程,并实时监控电解液的理化指标,确保其在工艺窗口范围内运行。对于复杂结构的挡板,还需优化挂具设计,改善电流分布,避免尖端效应导致的局部过厚或烧焦。
膜层剥落或附着力不良是另一类严重缺陷,往往由封孔不完全或基体表面存在杂质引起。如果封孔温度不足或时间不够,微孔未完全闭合,水分和污染物易侵入膜层与基体界面,导致附着力下降。基体表面的拉丝纹方向不一致或存在细微裂纹,也会在氧化过程中成为应力集中点,导致膜层脆裂剥落。选购时可通过简单的胶带测试或弯曲测试初步判断附着力,但更需依赖供应商提供详细的工艺参数记录和质量管控报告,从源头确保工艺执行的稳定性,避免因批次间质量波动带来装配或售后风险。