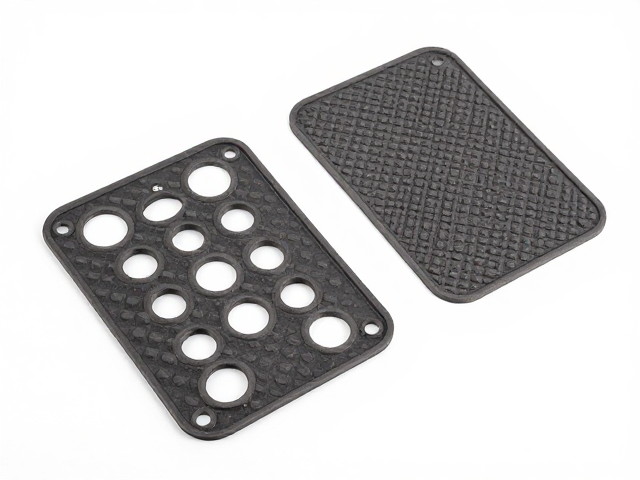
材料特性与预处理对成型质量的影响
防漏垫与曲轴箱垫作为发动机密封系统的关键组件,其材料选择直接决定了冲压成型的可行性与最终密封性能。工业界常选用丁腈橡胶(NBR)、氟橡胶(FKM)或三元乙丙橡胶(EPDM)等高分子复合材料,这些材料具有优异的耐油性、耐温性及抗老化特性。在进入精密冲压工序前,原材料需经过严格的物理性能检测,包括硬度、拉伸强度及回弹率测试,以确保批次间的一致性。例如,NBR橡胶的硬度通常控制在邵氏A 50-70度之间,这一参数区间能平衡模具填充性与脱模后的尺寸稳定性。
预处理环节中的混炼与压延工艺会显著改变材料的微观结构,进而影响冲压过程中的应力分布。通过双辊开炼机进行的混炼过程,需精确控制温度与时间,防止橡胶分子链发生过度降解或交联不均。压延后的胶片厚度公差需控制在±0.1mm以内,过厚的材料会导致冲压时排气不畅,形成气泡或缺胶缺陷;过薄则可能因强度不足而在模具高压下发生破裂。此外,胶片表面的清洁度至关重要,任何灰尘或油污残留都会在冲压界面处形成隔离层,导致垫圈边缘出现毛刺或密封面不平整,直接影响发动机的曲轴箱密封效果。
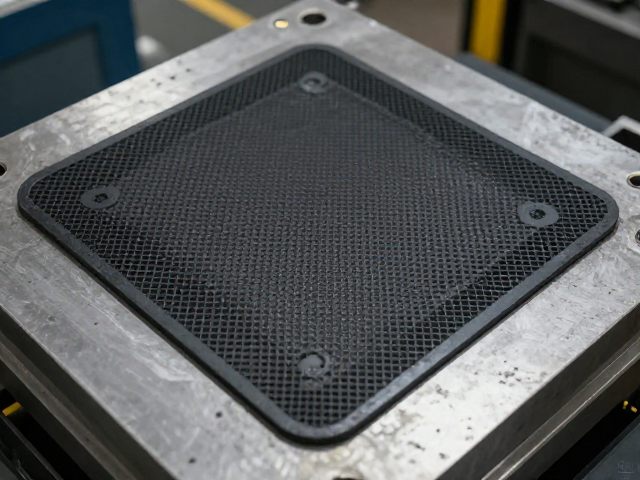
模具设计与精密冲压成型的核心逻辑
精密冲压模具的设计是决定防漏垫几何精度的核心,模具型腔的精度通常要求达到IT6-IT7级,配合面的间隙需控制在0.01-0.02mm范围内,以应对橡胶材料在高压下的流动性。模具结构多采用多工位级进模或精密模内冲裁结构,其中定位系统采用高精度导柱导套,确保上下模合模时的同轴度,避免因偏载导致垫片单边受力不均。对于曲轴箱垫这种带有复杂油道孔及异形密封唇边的部件,模具需设置特殊的排气槽,位置通常安排在料流末端,以排出冲压过程中产生的气体,防止制品内部产生气孔或表面凹陷。
冲压工艺参数的设定需根据材料特性进行动态调整,主要涉及冲裁力、压边力及模具闭合高度。冲裁间隙是影响断面质量的关键因素,对于厚度为2-5mm的橡胶垫,单边间隙通常设定为材料厚度的5%-10%。间隙过小会导致刃口磨损加剧及断面撕裂,间隙过大则易产生毛边及尺寸超差。在实际生产中,压边力需足以固定材料位置,防止冲压过程中材料滑移,但过大的压边力会增加摩擦阻力,导致材料变薄甚至断裂。模具温度控制同样不可忽视,部分高性能橡胶需在60-100℃的预热条件下进行冲压,以改善材料流动性,提升成型效率并减少内应力残留。
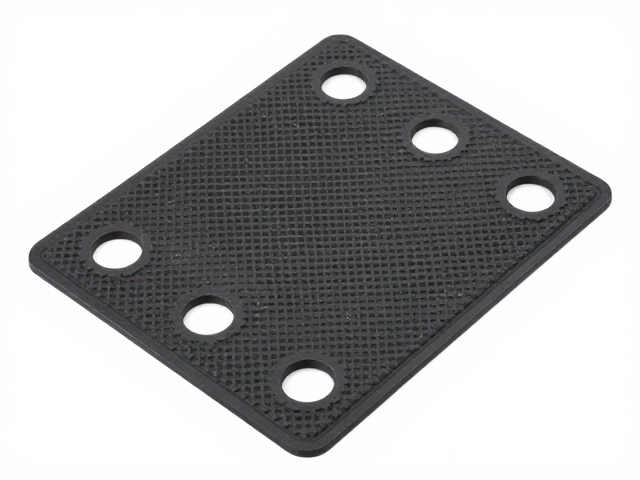
成型缺陷分析与质量控制策略
在精密冲压过程中,常见的缺陷包括缺胶、飞边、尺寸超差及表面气泡等,这些缺陷会直接导致密封失效。缺胶现象多发生于型腔深处或薄壁区域,通常由充料不足或排气不良引起,可通过优化浇口位置或增加排气槽深度进行修正。飞边则是模具间隙过大或合模不紧所致,表现为零件边缘残留的薄片状橡胶,这不仅影响外观,更会在装配后造成密封面接触不良。为解决飞边问题,需定期检测模具刃口磨损情况,及时修磨或更换模仁,同时确保压机滑块平行度符合标准,保证合模力的均匀分布。
尺寸超差是精密冲压中另一大挑战,主要受材料回弹特性影响。橡胶材料在脱模后会发生弹性恢复,导致零件尺寸发生变化,尤其是对于带有精密卡扣或定位孔的曲轴箱垫,回弹控制尤为关键。通过有限元分析模拟冲压成型过程,可预测回弹变形量,并在模具设计阶段进行预补偿。此外,建立严格的过程质量控制体系,利用三坐标测量机对关键尺寸进行在线或离线检测,记录数据波动趋势,及时调整冲压工艺参数。对于高密封要求的曲轴箱垫,还需进行气密性测试,确保在特定压力下无泄漏,从而验证成型工艺的稳定性与有效性。