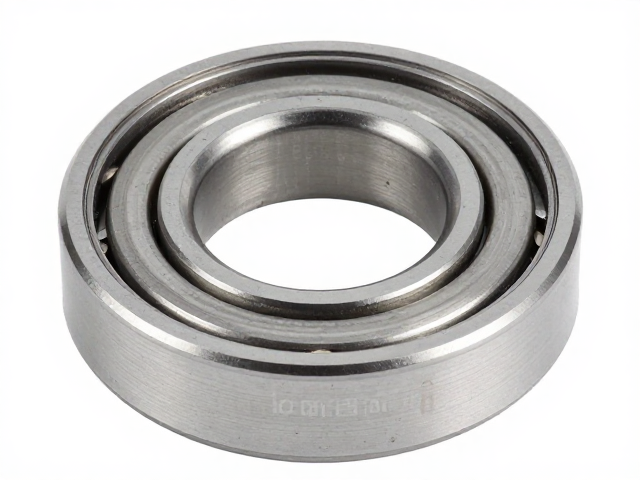
滚轴防尘盖轴承硬度检测的核心标准依据
滚轴防尘盖轴承的硬度检测主要依据GB/T 230《金属材料洛氏硬度试验》及GB/T 231《金属材料布氏硬度试验》等国家标准执行。对于轴承钢套圈、滚动体以及防尘盖材料,通常采用洛氏硬度C标尺(HRC)或A标尺(HRA)进行测量,具体需根据材料热处理后的预期硬度范围选择。防尘盖若为金属材质(如碳钢或不锈钢),其表面硬度直接影响耐磨性与抗变形能力,检测时需确保试样表面平整、无氧化皮,且测试点距离边缘足够远以避免边缘效应干扰数据。
实际检测过程中,硬度计的精度校准至关重要。设备需定期通过标准硬度块进行验证,确保压头完整、载荷准确。对于微型或精密滚轴防尘盖轴承,由于尺寸限制,常使用表面洛氏硬度计,压头为金刚石圆锥或硬质合金球,载荷较小。检测数据的有效性取决于压痕的清晰度与位置,操作时需严格控制加载速度与保荷时间,以符合标准规定的试验条件,确保不同批次、不同工况下的检测数据具备可比性。
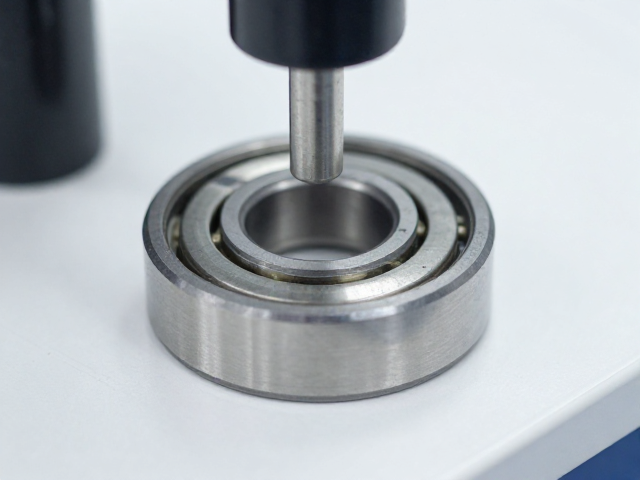
硬度检测中常见的技术问题与失效分析
在硬度检测实践中,最常见的问题包括压痕位置不当导致的数据偏差。防尘盖轴承结构紧凑,若测试点过于靠近滚道、保持架或边缘,局部应力集中会导致压痕变形,使读数偏低或偏高。此外,表面粗糙度未达标也是主要干扰因素,若防尘盖表面存在加工刀痕、毛刺或轻微锈蚀,压头无法垂直均匀接触,会显著影响洛氏硬度的压入深度测量,造成假性硬度值波动。
材料微观组织不均引发的硬度离散也是典型问题。若热处理工艺(如淬火温度、冷却速率)控制不稳,轴承钢内部可能出现残余奥氏体过多、马氏体粗大或软点,导致同一批次零件硬度值分布范围超出公差标准。此时,单纯依靠硬度值无法完全判定材料性能,需结合金相检验分析组织特征。对于因硬度不足导致的防尘盖早期磨损或变形失效,需追溯至原材料成分波动或回火工艺缺陷,而非仅调整检测参数。
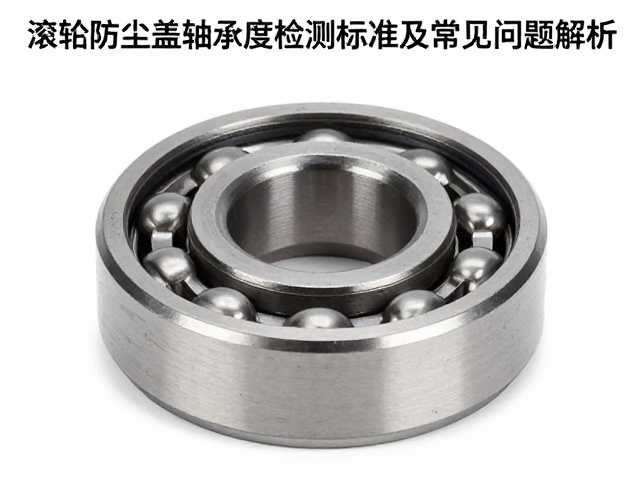
硬度数据与轴承性能表现的关联性
硬度值直接反映轴承钢套圈与防尘盖材料的抗接触疲劳能力。对于高碳铬轴承钢(如GCr15),经正确热处理后,套圈滚道硬度通常控制在60-64 HRC范围内,此区间能平衡耐磨性与韧性。防尘盖若为冲压成型后热处理,其硬度需满足一定的强度要求以防止在高速旋转或冲击载荷下发生塑性变形,进而影响密封效果或导致干涉。过低的硬度会导致防尘盖与滚道之间产生微动磨损,加速润滑脂劣化;而过高的硬度则可能增加脆性风险,在受到异常冲击时发生崩裂。
检测数据的稳定性有助于评估轴承在长期运行中的尺寸稳定性。硬度与材料的残余应力状态密切相关,若防尘盖或轴承组件在加工过程中产生较大的残余应力,并在后续使用中释放,可能导致微观变形,影响旋转精度。通过严格控制硬度检测标准,可间接监控热处理后的残余应力水平。实际应用中,硬度均匀性比绝对硬度值更具工程意义,均匀的材料性能能确保轴承在复杂工况下保持一致的摩擦学行为,减少因局部软化或硬化引起的早期失效。