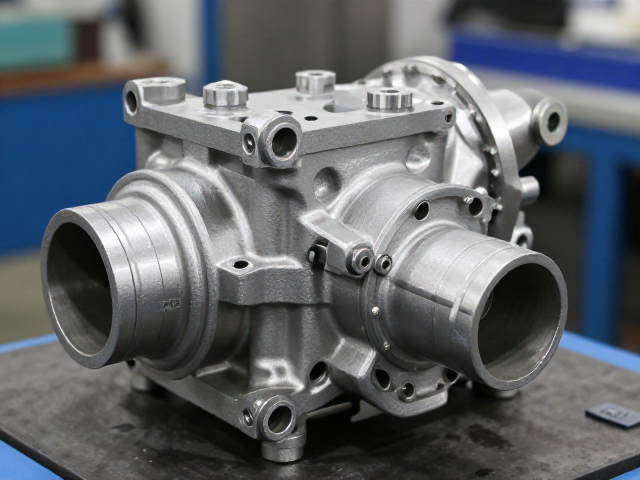
油压制动下泵体阳极氧化工艺的核心逻辑与前处理要求
油压制动系统中的下泵体通常采用铝合金材质,其内部包含严密的液压回路与精密配合的滑动部件。阳极氧化处理并非简单的表面染色,而是通过电化学手段在铝基体表面生成致密的氧化铝膜,这种膜层具备优异的耐磨性、耐腐蚀性以及绝缘性能,能有效应对制动液环境下的化学侵蚀以及活塞往复运动带来的机械磨损。
前处理阶段的除油与碱蚀效果直接决定了氧化膜的质量。工业实践中,需严格控制碱性清洗剂的温度与浓度,通常碱蚀液由氢氧化钠、碳酸钠等成分组成,温度维持在50-70℃区间,处理时间需根据铝合金的具体牌号(如6061或7075)进行微调,以去除表面天然氧化膜并获得均匀的蚀纹,随后必须通过出光工序消除碱蚀后产生的灰黑色挂灰,确保基体表面洁净无残留。
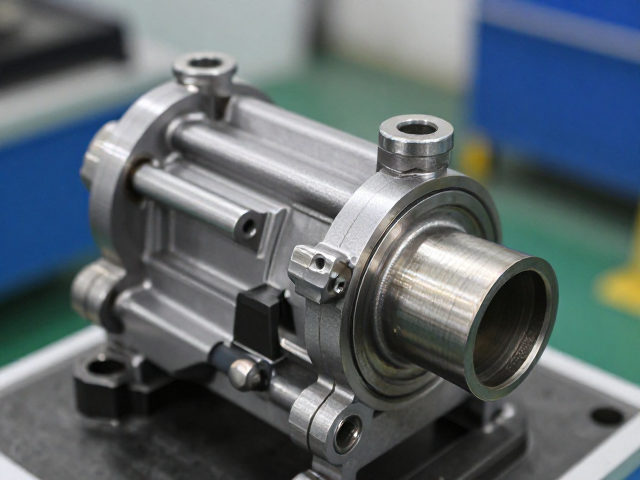
氧化成膜过程中的参数控制与电解液管理
硫酸阳极氧化是铝制泵体最常用的处理工艺,电解液主要成分为工业级硫酸,浓度通常控制在15-20%之间,槽液温度需通过冷冻机组精确维持在10-18℃,低温环境有助于生成更厚且致密的氧化膜,防止膜层疏松导致的耐蚀性下降。电流密度是关键变量,一般采用1.0-2.0 A/dm²的直流电进行处理,时间依据目标膜厚设定,制动泵体要求膜厚通常在5-10μm,过薄无法提供足够的润滑储备,过厚则可能影响活塞与缸筒的配合间隙。
在氧化过程中,槽液的搅拌与过滤系统必须保持高效运行,搅拌速度需保证电解液对流均匀,避免局部过热或浓度不均导致膜色发白或出现流挂缺陷。随着生产周期的增加,槽液中铝离子含量会逐渐升高,当铝离子浓度超过临界值(通常为30-40g/L)时,需通过沉淀或稀释方式调整,否则会导致氧化膜出现粗糙、起粉现象,直接影响下泵体的密封性能与使用寿命。
封孔处理对耐腐蚀性能的决定性作用
阳极氧化后的多孔结构必须经过严密的封孔处理,否则制动液中的水分和杂质极易渗透至基体,引发点蚀和晶间腐蚀。热封孔是主流工艺,通常使用含有镍盐或钴盐的封孔剂,在95-100℃的纯水中进行处理,时间控制在15-30分钟,高温促使氧化铝水合物的体积膨胀,封闭孔隙结构。封孔后的pH值应控制在6-7之间,避免强酸或强碱环境破坏刚形成的水合氧化铝层。
对于对耐盐雾性能要求极高的场景,中温封孔或纳米封孔技术常被引入,这类工艺能在较低温度下实现高效的孔隙封闭,减少能耗并降低热应力对工件的影响。封孔质量可通过简单的滴水试验或硫酸失重法进行快速验证,滴水试验要求蒸馏水在工件表面停留规定时间内不形成水珠或变色,以此判断孔隙封闭的完整性,确保下泵体在长期高压制动工况下不发生内部锈蚀泄漏。
后处理质检标准与缺陷分析
封孔干燥后的下泵体需进行严格的外观与性能检测,外观检查主要观察膜层是否均匀、无花斑、无流痕或发白现象,使用光泽度仪测量表面光泽度,通常要求控制在30-60 GU之间,以平衡美观与功能性。膜厚检测采用磁性测厚仪或千分尺对比法,确保各加工面膜厚符合设计公差,特别要注意螺纹部位及密封槽区域的膜厚,过厚的膜层可能在装配时剥落,导致密封失效。
耐盐雾测试是验证表面处理可靠性的核心指标,依据GB/T 10125或ASTM B117标准,中性盐雾试验(NSS)通常要求通过48-72小时无红锈,具体时长取决于产品等级要求。此外,还需进行硬度测试,阳极氧化膜硬度可达200-400 HV,通过显微硬度计检测膜层硬度分布,确保无局部软化现象。对于有导电要求的部位,需检查去膜或遮蔽效果,防止绝缘不良导致制动系统信号干扰或电气故障。