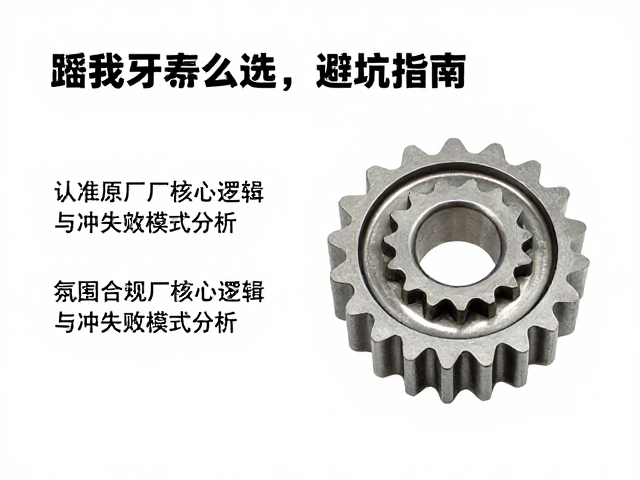
啮合齿选型的核心逻辑与失效模式分析
啮合齿作为机械传动系统中的关键连接部件,其寿命表现直接取决于材料微观结构与热处理工艺的匹配度。在实际工程应用中,许多用户容易陷入“只要硬度高就耐用”的认知误区,却忽略了齿根弯曲强度与齿面接触疲劳强度的平衡。原厂规格通常经过严密的有限元分析与台架测试,确保齿廓修正曲线能均匀分布载荷,避免局部应力集中导致的早期剥落或断齿。若偏离原始设计参数,即便外观相似,内部残余应力分布也可能发生偏移,从而在动态负载下加速疲劳裂纹的萌生。
从失效模式来看,磨损、点蚀和塑性变形是缩短啮合齿寿命的主要元凶。原厂规格在齿面硬化层深度和芯部韧性配合上有着严密的数据支撑,这种梯度结构能有效抵抗交变接触应力。相比之下,非标准或仿制件往往在淬火过程中因冷却介质控制不当或回火工艺缺失,导致硬度不均或脆性增加。这种内在质量的差异,使得非正规渠道产品在启动瞬间或过载工况下,极易出现齿面微裂纹扩展,最终表现为不可逆的结构性失效,而非正常的表面磨损。
原厂规格的技术壁垒与数据溯源
原厂规格并非简单的尺寸标注,它包含了严密的公差配合体系与表面粗糙度要求。以常见的渐开线圆柱齿轮为例,原厂数据会明确标注齿距累积总偏差、齿廓偏差以及螺旋线偏差的具体等级。这些微观几何参数的控制,直接决定了啮合过程中的平稳性和噪音水平。通过查阅设备制造商提供的技术手册或工程图纸,可以获取经过验证的模数、压力角、变位系数以及具体的热处理硬度范围。这些数据具有严密的物理意义,是确保传动系统长期稳定运行的基石,任何偏离都可能导致啮合干涉或侧隙过大引发的冲击载荷。
在数据溯源方面,正规原厂配件通常附带可验证的材质证明书及热处理报告。这些文件记录了材料成分分析结果、渗碳或氮化层深度以及硬度测试的具体点位数据。例如,对于承受重载的合金钢齿轮,原厂规格会明确标示心部硬度与表面硬度的具体数值区间,确保材料在保持表面耐磨性的同时,具备足够的抗冲击能力。用户可通过核对配件标识、包装标签以及随附的技术文档,确认其是否符合原始设计标准。这种基于真实数据链的验证方式,能有效规避因信息不对称导致的选型错误,从源头上保障机械系统的可靠性。
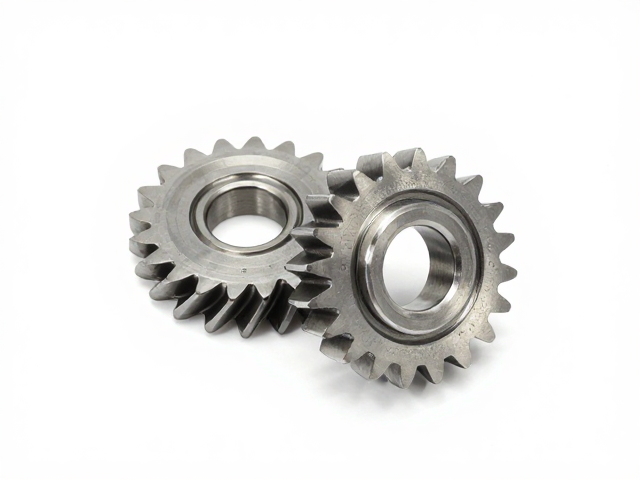
避坑指南:识别非标件的风险信号
识别非标或劣质啮合齿,需重点关注其表面处理痕迹与标识规范性。正规原厂产品经过精密磨削与抛光,齿面通常呈现均匀的金属光泽,无明显的刀痕或氧化色。若发现齿面存在粗糙的加工痕迹、局部发黑或锈蚀迹象,往往暗示着后续热处理或储存环节存在缺陷。此外,原厂规格件在齿端或非工作面上通常印有清晰的型号代码、材料牌号或原厂标识。完全空白或标识模糊、字体不规范的产品,缺乏可追溯性,其内部质量状况难以通过肉眼观察完全判定,存在较高的隐性风险。
另一个关键风险点在于尺寸公差的吻合度。使用高精度量具如千分尺、齿厚卡尺或三坐标测量机,对关键尺寸进行复核是必要的验证手段。原厂规格件在齿顶圆直径、分度圆直径及齿厚等关键维度上,误差控制在极小的微米级别。若实测尺寸与标准值存在明显偏差,即便能够勉强安装,也会导致啮合中心距改变,引发载荷分布不均。这种安装后的“硬适配”会在运行初期产生剧烈振动和异常噪音,迅速磨损轴承和密封件,最终导致整个传动系统的过早报废。因此,严格比对实测数据与理论规格,是规避后期维护成本的核心环节。