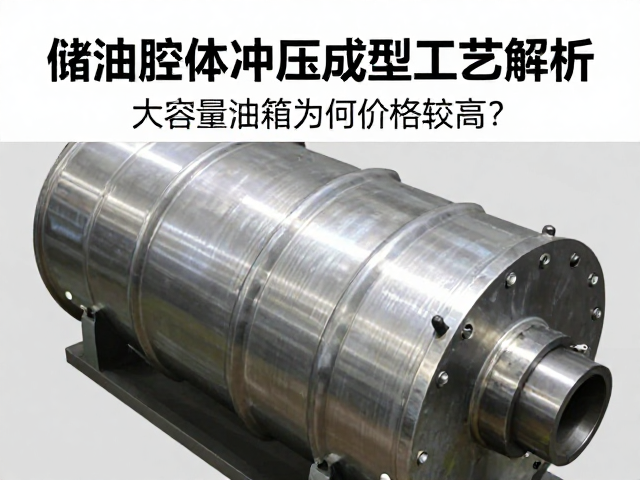
储油腔体冲压成型的核心工艺逻辑
储油腔体作为液压系统或燃油系统的核心容器,其制造精度直接决定了整机的密封性能与结构强度。冲压成型技术通过高精度模具与吨位压力的结合,将金属板材一次性或分步塑造为规定的三维几何形状。这一过程不仅要求材料具备优异的延展性,更依赖于模具型腔的精密配合,以消除因材料流动不均导致的壁厚偏差或表面缺陷。现代工业中,深冲与拉延工艺常结合使用,确保油箱在复杂曲率变化下仍能保持材料的晶粒结构稳定,避免出现裂纹或起皱现象。
大容量油箱因体积庞大,对冲压设备的吨位要求呈指数级增长。小型部件可能仅需数百吨压力,而大型储油腔体往往需要数千吨甚至上万吨的液压机才能完成成型。设备规模的扩大意味着更高的资本投入与能耗成本。此外,大型模具的制造难度极高,需经过严格的热处理与精密加工,以确保在长期高频使用中不变形。模具寿命周期内的维护与校准也是一项持续性的高成本支出,这些硬性指标直接推高了单件产品的基础制造成本。
材料特性与加工难度的多重影响
大容量油箱通常采用高强度钢板或铝合金材料,以满足耐压与轻量化需求。高强度材料虽然提升了结构安全性,但其加工硬化现象显著,对冲压过程中的回弹控制提出了严峻挑战。若工艺参数设置不当,极易出现尺寸超差或形状扭曲,导致后续装配困难。为克服这一问题,生产过程中需引入多次退火工序以恢复材料塑性,这不仅增加了时间成本,还可能导致材料表面氧化,影响最终外观质量。材料利用率在复杂曲面成型中也会大幅降低,边角料与废料比例上升,进一步稀释了经济效益。
表面处理与防腐蚀工艺是提升油箱寿命的关键环节,也是成本构成中的重要部分。大容量油箱内部常需进行磷化、钝化或内衬处理,以抵抗介质腐蚀;外部则需经过喷塑或镀锌处理,应对恶劣环境。这些后处理步骤需单独设立生产线,且对环境排放标准有严格要求。若采用多层复合材料或特殊涂层,加工流程更为繁琐,需精确控制温度、压力与时间参数。任何一道工序的偏差都可能导致防腐层脱落或附着力不足,造成整批产品报废,这种隐性成本在大规模生产中不容忽视。
检测标准与良品率的博弈
大容量油箱的制造对检测精度有着近乎苛刻的要求。在冲压成型后,需通过三坐标测量机对关键尺寸进行全检,确保公差控制在微米级别。无损检测技术如超声波探伤或磁粉检测被广泛用于发现内部微裂纹或夹层缺陷。由于大型部件检测耗时较长,生产线节拍受到限制,整体产出效率低于小型件。此外,大型油箱在成型后易产生残余应力,需经过时效处理以消除变形风险,这一过程需等待数小时甚至数天,增加了仓储与管理成本。
良品率是决定最终价格的核心变量。在冲压成型初期,因模具磨合、材料批次差异或设备波动,良品率可能处于较低水平。随着工艺参数的优化与标准化,良品率逐步提升,但稳定在98%以上的高水准仍需巨额投入。对于大容量油箱,单件报废的经济损失巨大,迫使制造商在原材料筛选、模具预硬化处理及设备稳定性监控上投入更多资源。这种对高良品率的极致追求,使得制造环节的风险溢价直接传导至终端价格,反映出工业制造中质量与成本的紧密关联。