链扣渗碳强化技术的核心原理与微观机制
渗碳强化并非简单的表面覆盖,而是一场精密控制的碳原子扩散与相变过程。在428链条的制造环节,经过预处理的链板与滚子被置于富含碳势的气体或固体介质中,在900℃至950℃的高温环境下,活性碳原子逐渐向钢材表面渗透。这一过程严格遵循菲克扩散定律,使得表层碳含量从基体的0.2%左右逐步提升至0.8%至1.2%之间,形成梯度分布的碳浓度场。随着温度维持与时间的推移,碳原子克服晶格阻力,深入金属内部,为后续的金相结构转变奠定物质基础。
当渗碳过程达到预定深度后,工件随即进行淬火与低温回火处理,这是决定最终性能的关键步骤。高温奥氏体在快速冷却过程中转变为高硬度的马氏体组织,使表层硬度通常能突破60-65 HRC,而心部则保持低碳马氏体或托氏体组织,保留了优异的韧性与抗冲击能力。这种“外硬内韧”的双相结构有效解决了耐磨性与抗疲劳性难以兼顾的矛盾。微观金相观察显示,硬化层深度通常控制在0.8mm至1.5mm之间,具体的深度参数需依据428链条的具体受力工况与原始钢材牌号进行精确计算,以确保硬化层能覆盖最大接触应力区域,防止因硬化层过薄导致的早期剥落。
428链条在重载工况下的耐磨性表现
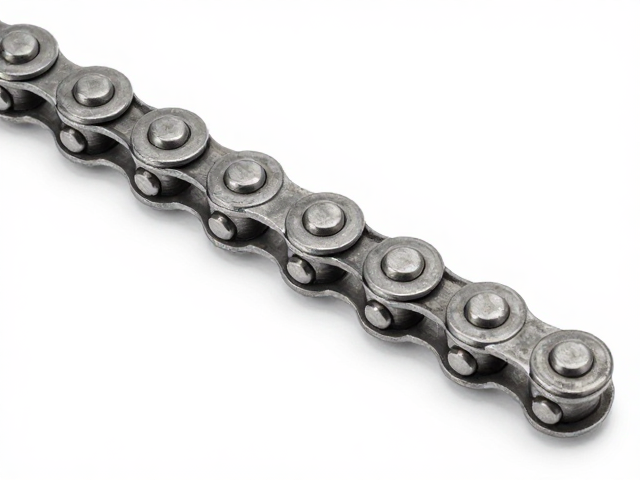
428链条广泛应用于食品机械、包装设备及轻型自动化产线,其节距为12.7mm,滚子直径为7.04mm,这些标准尺寸决定了其承载能力与适配场景。在高频往复运动或连续运转的工况下,链条的磨损主要发生在销轴与套筒、滚子与链板的内侧接触面。未经强化处理的普通链条,在运行初期即可观察到明显的尺寸伸长,这是由于磨损导致链节距增加,进而引发跳齿或断裂风险。渗碳强化后的428链条,其表面硬度显著高于常规调质处理链条,极大提升了抵抗磨粒磨损和粘着磨损的能力,使得在同等负载下,磨损速率降低约30%至50%,具体数值取决于润滑条件及环境洁净度。
长期运行数据的追踪表明,强化型428链条在连续运行10,000小时以上的工况中,链节距伸长率通常能控制在1.5%以内,远低于普通链条可能出现的2.5%以上的伸长率。这种尺寸稳定性对于保持传动系统的精确同步至关重要。在实际应用案例中,某自动化包装产线将普通428链条更换为渗碳强化型号后,链条更换周期从平均每4个月延长至每8个月,有效减少了因停机更换链条带来的非生产时间。需要注意的是,磨损性能的提升高度依赖于正确的润滑方式,即使经过强化处理,若缺乏有效的油膜隔离,干摩擦仍会导致表面硬化层迅速失效。
选购指南中的关键技术指标与验证
在甄别高质量的428链条时,用户应重点关注材质报告与热处理工艺说明。优质产品通常采用20Cr或20Mn2等低碳合金钢,这类材料具有良好的淬透性和低温韧性,是渗碳强化的理想基材。选购时需查验供应商是否提供完整的金相组织检测报告,确认表层马氏体级别及残留奥氏体含量是否符合行业标准,同时核实硬化层深度是否均匀且达到设计要求。避免仅凭外观光泽或价格低廉作为判断依据,因为表面喷丸或磷化处理可能掩盖内部材质的缺陷,真正的核心优势隐藏在微观结构与尺寸精度的稳定性中。
尺寸精度与配合间隙是另一项不可忽视的选购要素。合格的428链条在组装后,链板与销轴之间应保持适当的侧隙,以确保润滑脂能进入摩擦副内部。过紧的配合会增加运行阻力并加速磨损,过松则会导致冲击载荷增大。建议通过实测内宽和外宽数据来评估制造精度,标准428链条的内宽通常为7.38mm,外宽为14.85mm,实际产品尺寸偏差应控制在±0.1mm范围内。此外,观察链条在自由悬挂状态下的自然弧度,若出现明显的扭曲或僵硬,可能暗示热处理过程中存在残余应力不均或装配不当的问题,此类产品应避免投入使用。