焊接组合结构支撑杆杆体直径的核心选型逻辑
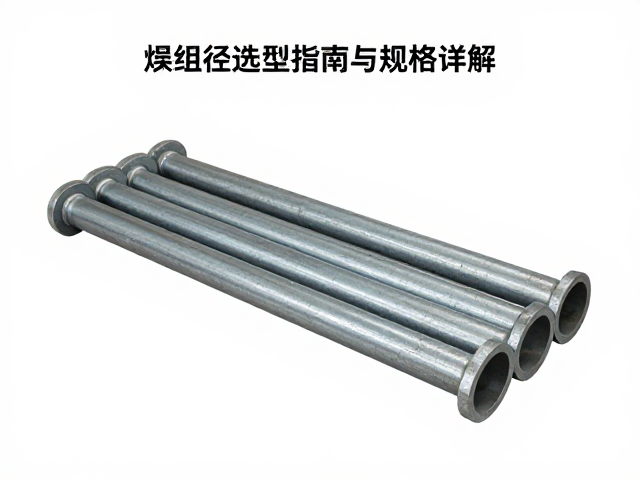
在焊接组合结构的工程设计中,支撑杆杆体的直径选择并非孤立存在,而是严格遵循结构力学中的稳定性理论与强度校核原则。杆体直径直接决定了构件的截面惯性矩和回转半径,进而影响长细比这一关键参数。当长细比较大时,支撑杆容易发生失稳破坏,这种破坏往往发生在材料屈服之前,具有突发性且无预兆。因此,选型的核心在于通过计算确定最小需要的回转半径,再结合标准钢管或圆钢的规格表,反推出满足刚度与强度要求的最小公称直径。
工程实践中,直径的选取还需综合考虑连接节点的构造要求。焊接组合结构通常通过节点板或端板与主框架相连,杆体直径过小会导致焊缝有效长度不足,难以传递设计荷载;直径过大则可能造成节点区域应力集中,增加焊接变形控制难度。此外,杆体直径直接影响整体结构的自重与材料成本,过大的直径虽能提高承载力,但会增加基础负担和运输安装成本。因此,选型过程需要在安全性、经济性及施工可行性之间寻找最佳平衡点,确保结构在服役周期内保持稳定的力学性能。
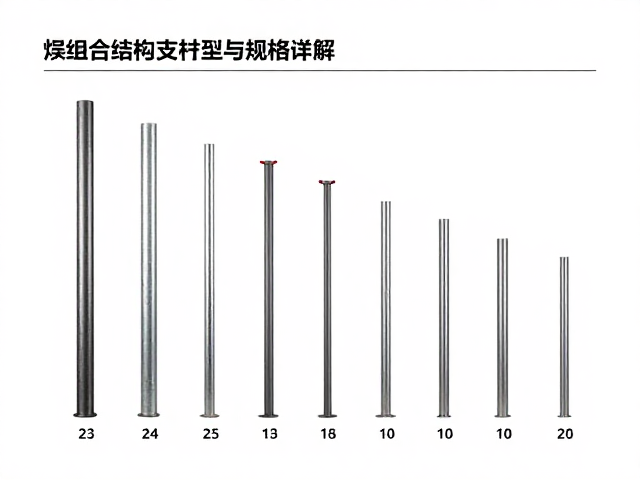
基于国标规格的直径系列与尺寸精度控制
依据国家标准GB/T 3091《低压流体输送用焊接钢管》及GB/T 13539《一般结构用焊接钢管》,支撑杆常用杆体直径严格对应标准系列,常见的公称直径(DN)涵盖DN15至DN200等规格,对应的外径尺寸从18mm至219mm不等。在实际制造中,必须明确区分公称直径与外径的关系,例如DN20的钢管外径为26.8mm,而非20mm。对于高精度要求的组合结构,通常优先选用无缝钢管GB/T 8163,其尺寸精度更高,壁厚均匀性更好,能有效减少因壁厚偏差导致的局部应力集中。选型时需查阅具体标准中的外径(D)与壁厚(S)对照表,确保所选规格与设计计算值一致。
尺寸精度的控制是保证焊接组合结构质量的关键环节。根据GB/T 28402《钢焊缝手工超声波探伤方法和探伤结果分级》等相关标准,杆体直径的允许偏差需符合相应钢管标准的规定。例如,对于外径大于100mm的焊接钢管,外径允许偏差通常为±1%或更严格的±0.5%,具体取决于壁厚和生产工艺。在加工过程中,需使用游标卡尺或外径千分尺对每根杆体进行抽检,确保直径偏差在允许范围内。若杆体为冷拔或冷轧成型,还需注意直径的椭圆度控制,椭圆度过大会导致杆体在受压时产生附加弯矩,降低整体承载能力,因此需制定严密的公差管理流程。
壁厚匹配与连接节点的设计协同
杆体直径与壁厚的匹配是确保支撑杆承载能力的另一大重点。在相同直径下,壁厚的增加能显著提升截面抵抗矩和惯性矩,从而提高抗压强度和抗弯刚度。然而,壁厚的增加并非线性提升承载力,过厚的壁厚会导致焊接热输入增加,易引发焊接残余应力和变形。选型时需根据设计荷载计算所需的最小壁厚,并参考GB/T 9711《石油天然气工业管线输送系统用钢管》或GB/T 3091中的最小壁厚要求。对于承受动态荷载或冲击荷载的组合结构,还需考虑壁厚对疲劳强度的影响,适当增加壁厚以提高构件的耐久性。
连接节点的设计必须与杆体直径和壁厚进行严密的协同。焊接接头的形式,如角焊缝或对接焊缝,其尺寸参数需根据杆体直径进行调整。对于大直径杆体,通常采用全熔透对接焊缝以保证等强连接,此时需对坡口角度、钝边尺寸进行精确设计,以避免未焊透或咬边缺陷。对于小直径杆体,角焊缝更为常见,焊缝高度需满足最小焊脚尺寸要求,且不得小于较薄焊件的厚度。节点板的厚度选择也需与杆体直径相匹配,确保节点区域有足够的刚度来传递荷载,避免节点过早失效。
材料力学性能与环境适应性考量
支撑杆杆体的材料力学性能直接决定了其直径选型的上限与下限。常用结构钢如Q235B、Q355B等,其屈服强度标准值分别为235MPa和355MPa。在相同荷载下,高强度钢材允许使用较小的截面直径,从而减轻结构自重。然而,高强钢材的焊接性可能相对较弱,需严格控制焊接工艺参数,防止冷裂纹产生。选型时需结合材料牌号,查阅其化学成分和力学性能指标,确保材料性能满足设计规范要求。对于特殊环境,如低温或腐蚀环境,还需考虑材料的冲击韧性和耐腐蚀性能,必要时选用耐候钢或进行表面防腐处理。
环境适应性对杆体直径的选择有着隐性却重要的影响。在腐蚀性环境中,杆体表面会因锈蚀而逐渐减小有效截面直径,导致承载力下降。设计时需预留腐蚀裕量,即在计算得到的理论直径基础上增加一定的厚度或直径余量,以补偿服役期间的材料损耗。此外,温度变化会引起材料热胀冷缩,对于长细比较大的支撑杆,温度应力可能成为不可忽视的因素。在高温环境下,钢材强度降低,需重新校核杆体直径;在低温环境下,钢材韧性下降,需防止脆性断裂。因此,选型过程需结合具体服役环境,综合评估材料性能与环境因素的耦合影响。
加工工艺与检测标准的合规性
焊接组合结构支撑杆的加工工艺直接影响最终成品的尺寸精度和力学性能。常见的加工工艺包括热轧、冷弯、焊接成型等。热轧钢管具有较好的综合力学性能,但尺寸精度相对较低;冷弯型钢精度高,但可能存在冷作硬化现象,需进行退火处理以恢复塑性。焊接成型钢管则需重点关注焊缝质量,确保焊缝与母材性能一致。在选型时,需明确杆体的制造工艺,不同工艺对应的尺寸公差和力学性能差异较大。例如,冷弯H型钢或圆管的尺寸偏差控制通常优于热轧产品,适用于对尺寸精度要求较高的精密结构。
检测标准的合规性是验证杆体直径选型合理性的最终环节。出厂前需依据GB/T 228.1《金属材料 拉伸试验 第1部分:室温试验方法》进行拉伸试验,验证屈服强度、抗拉强度等指标;依据GB/T 229《金属材料 夏比摆锤冲击试验方法》进行冲击试验,评估低温韧性。尺寸检测需包括外径、壁厚、长度、直线度等参数,确保符合设计图纸及标准公差要求。对于重要结构,还需进行无损检测,如超声波探伤或射线探伤,检查内部缺陷。通过严密的检测流程,确保每一根支撑杆的直径、壁厚、性能均满足设计规范,为焊接组合结构的安全运行提供坚实保障。